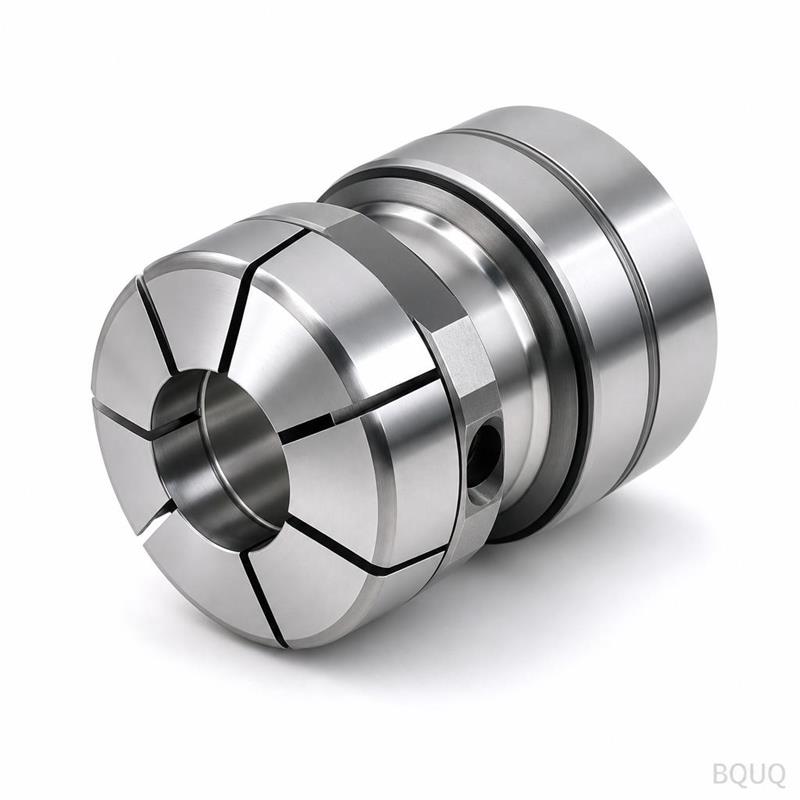
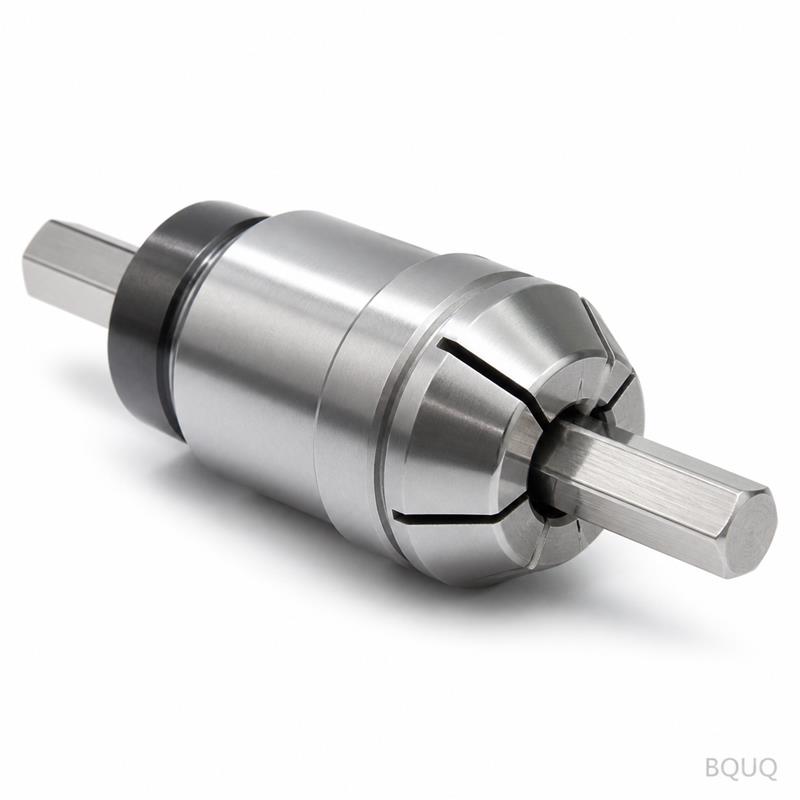
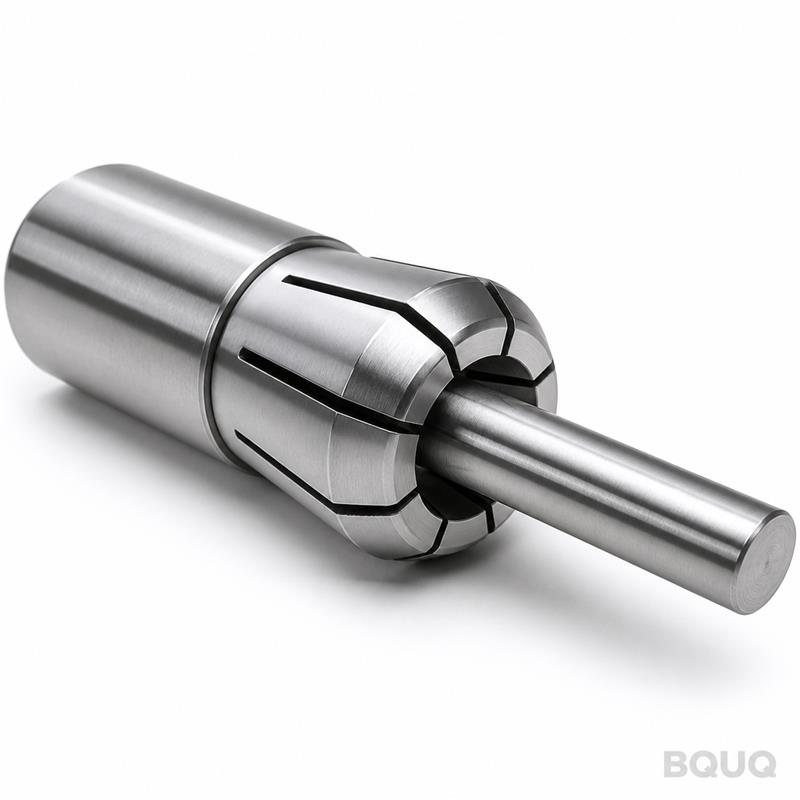
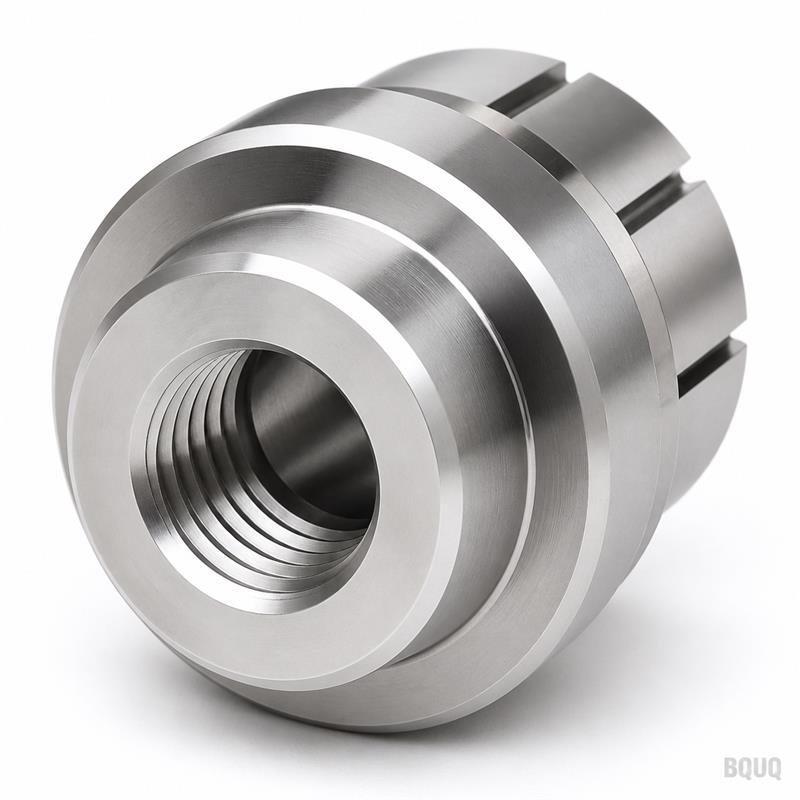
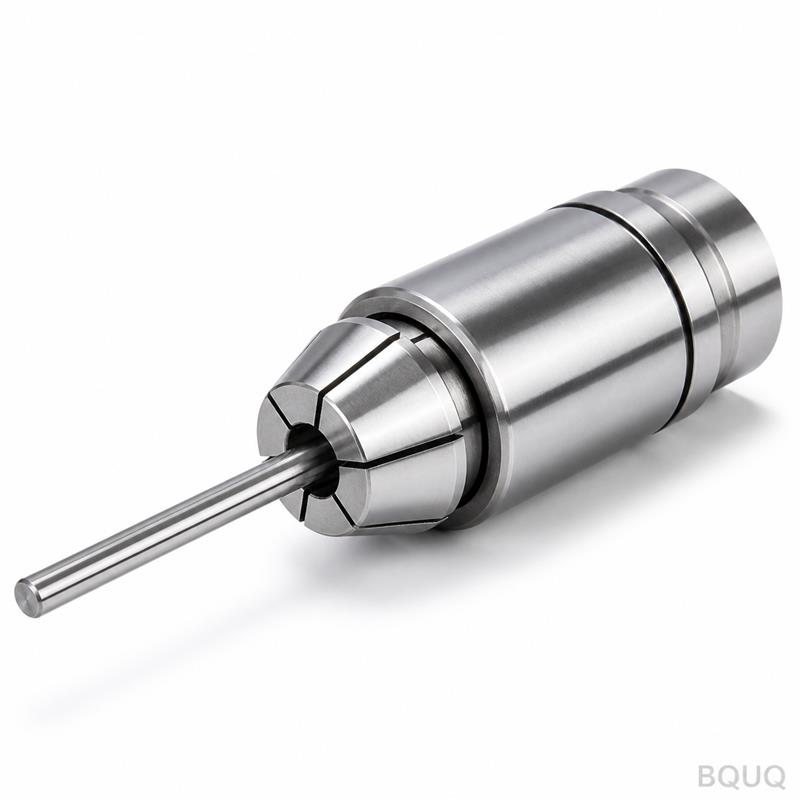
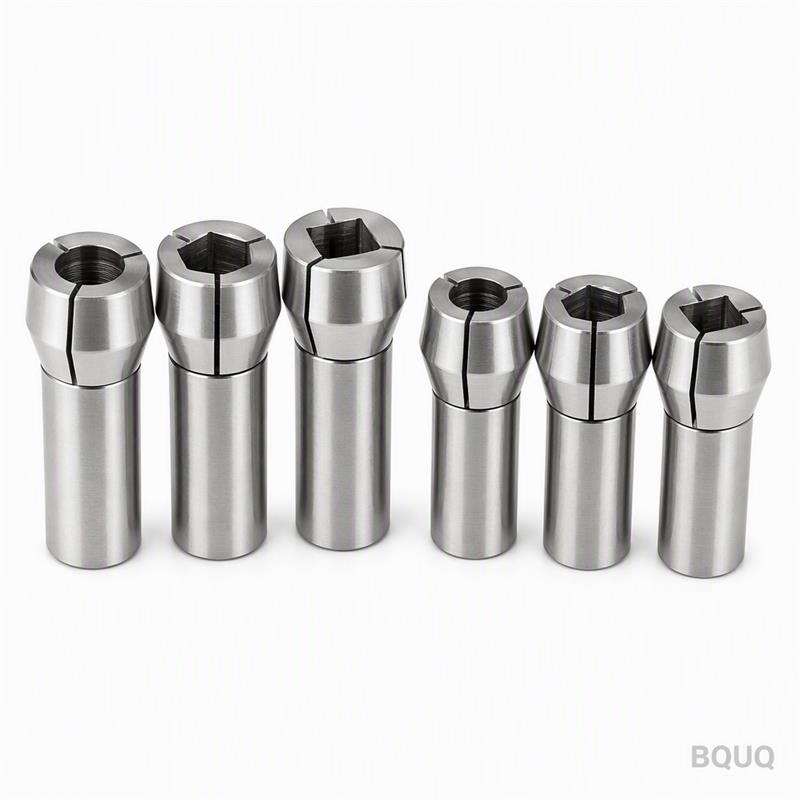
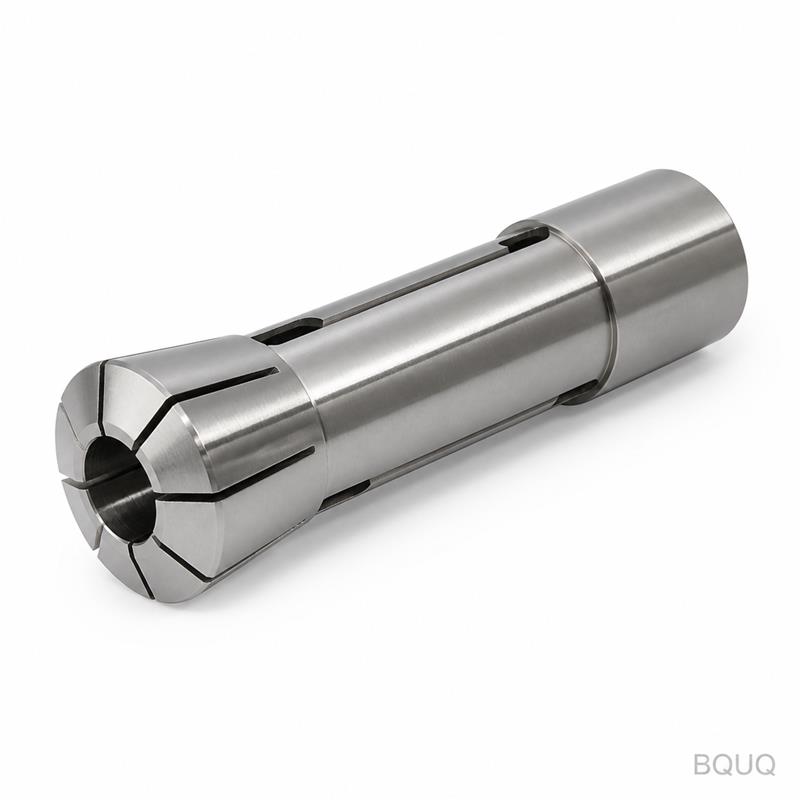
Bu Aynanın İçten Kavrama İçin Farklı Yaptığı Şey Bu, bir CNC İşlenmiş Otomatik Torna Dıştan Genişleyen Pens Aynasıdır. İş parçasını, segmentli çelik parmakları dışa doğru genişlete
BQUQ CNC İşlenmiş Otomatik Torna Dıştan Genişleyen Pens Aynası Hassas
Bu Aynanın İçten Kavrama İçin Farklı Yaptığı Şey Bu, bir CNC İşlenmiş Otomatik Torna Dıştan Genişleyen Pens Aynasıdır. İş parçasını, segmentli çelik parmakları dışa doğru genişleten konik bir mandrel
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, bir CNC İşlenmiş Otomatik Torna Dıştan Genişleyen Pens Aynasıdır. İş parçasını, segmentli çelik parmakları dışa doğru genişleten konik bir mandrel kullanarak iç çaptan (ID) kavrar. Parçanın işlenmiş bir deliği veya döküm deliği olduğunda ancak dış yüzeyi düzensiz veya kırılgan olduğunda ve güvenli şekilde sıkıştırılamadığında kullanırsınız. Somut fayda, kavrama çapında 0,005 mm TIR (toplam gösterge salgısı) tekrarlanabilirlik ve pens parmaklarında Ra 0,4 µm yüzey kalitesidir. Standart ebatları 15 iş gününde teslim ediyoruz ve genişleyen segmentlerde 100.000 çevrime dayanacak şekilde 58–60 HRC sertliğini koruyoruz.
İnce Cidarlı Parçalar İçin Genişleyen Pensler Neden Üç Çeneli Aynalardan Daha İyidir
Üç çeneli ayna radyal kuvveti üç noktadan uygular. Bu, ince cidarlı halkaları, burçları ve manşonları deforme eder. Genişleyen pensimiz kuvveti deliğin tüm çevresi boyunca eşit şekilde dağıtır. Sonuç, sıfır nokta yükü deformasyonudur. 1,5 mm veya daha az cidar kalınlığı için, işleme sonrasında ovaliteyi 0,01 mm'nin altında ölçersiniz. Pens, boyuta bağlı olarak 0,3 mm ila 1,0 mm genişler; bu, her parti için özel manşonlara gerek kalmadan H7 veya H8 delik toleranslı parçaları yükleyebileceğiniz anlamına gelir.
Genişleyen Segmentler İçin Kullandığımız Malzemeler ve Isıl İşlem
Gövde, ana ayna gövdesi için 28–32 HRC'ye önceden sertleştirilmiş 42CrMo alaşımlı çeliktir. Genişleyen segmentler 65Mn yay çeliğinden yapılmıştır. Bunları 5 eksenli CNC torna tezgahında işliyoruz ve ardından 58–60 HRC'ye ısıl işlem uyguluyoruz. Sertleştirmeden sonra dış çapı ve konik yuvayı tek kurulumda birlikte taşlıyoruz. Bu tek kurulumlu taşlama, konik açısını pensin tüm uzunluğu boyunca ±0,005 mm hassasiyetinde tutan şeydir. Segmentler daha sonra üretim vardiyalarınız sırasında boyutsal kaymayı önlemek için 200 °C'de 4 saat gerilim gidermeye tabi tutulur.
0,005 mm Salgı Elde Etmek İçin Konik Yuvayı Nasıl İşliyoruz
Kritik geometri, ayna gövdesi ile genişleyen manşon arasındaki eşleşen koniktir. Bu koniyi CBN uçlu bir CNC torna tezgahında kesiyoruz ve ardından elmas laplama bileşiği ile bitiriyoruz. Konik açısı her tarafta 15 derecedir ve açıyı ±30 yay saniyesi hassasiyetinde tutuyoruz. Montajdan sonra, pense takılan taşlanmış bir test çubuğu üzerinde komparatör çalıştırıyoruz. Pens yüzeyinden 25 mm mesafede 0,005 mm'den fazla TIR gösteren herhangi bir üniteyi reddediyoruz. Bu rastgele bir nokta kontrolü değildir—her bir ayna test edilir ve salgı raporu sevkiyat kutusuna dahil edilir.
Her Sevkiyattan Önce Muayene: Güvenebileceğiniz Beş Kontrol Noktası
Her CNC İşlenmiş Otomatik Torna Dıştan Genişleyen Pens Aynası, Dongguan fabrikamızdan çıkmadan önce beş kontrolden geçer. İlk olarak, dış çapı mikrometre ile ±0,005 mm hassasiyetinde doğruluyoruz. İkinci olarak, konik açıyı sinüs cetveli ve mastar blokları ile kontrol ediyoruz. Üçüncü olarak, genişleyen segmentlerdeki sertliği Rockwell test cihazı ile ölçüyoruz—58–60 HRC okumalıdır. Dördüncü olarak, salgıyı 3000 RPM'de canlı bir iş milinde test ediyoruz. Beşinci olarak, pensin sıkışmadan düzgün açılıp kapandığını doğrulamak için standart bir H7 mastar pimi ile fonksiyonel genişleme testi yapıyoruz. Eksiksiz muayene raporu sevkiyatınıza eklenir.
Özellik
Değer
Kavrama aralığı (standart ebatlar)
Ø6 mm ila Ø120 mm
Pens başına genişleme aralığı
0,3 mm ila 1,0 mm (boyuta bağlı)
Gövde malzemesi
42CrMo alaşımlı çelik, önceden sertleştirilmiş 28–32 HRC
Genişleyen segment malzemesi
65Mn yay çeliği, sertleştirilmiş 58–60 HRC
Salgı (yüzeyden 25 mm'de TIR)
≤ 0,005 mm
Kavrama yüzeyindeki yüzey kalitesi
Ra 0,4 µm
Konik açı hassasiyeti
±30 yay saniyesi
Maksimum önerilen iş mili hızı
6000 RPM
Teslim süresi (standart ebatlar)
15 iş günü
Minimum sipariş adedi
Minimum sipariş adedi yok (tek birim mevcuttur)
Özel Ebatlar ve Özel Delik Geometrileri: Her Hafta Yeni Segmentler Kesiyoruz
Parçanızı stok bir pense uyarlamak zorunda bırakmıyoruz. Bize delik çapınızı, cidar kalınlığınızı ve kavrama yüzeyinin uzunluğunu gönderin. Özel deliğiniz için özel bir genişleyen manşon işleyeceğiz. Tutabildiğimiz minimum özel delik Ø4 mm ve maksimum Ø200 mm'dir. Kanallı delikler veya kör delikler için segment profilini şeklinize uyacak şekilde değiştirebiliriz. Şirket içi tel EDM ve CNC frezelememiz olduğundan, özel segmentler standart 15 günlük teslim süresine ek olarak yalnızca 7 iş günü sürer.
Minimum sipariş adediniz nedir?
Bu CNC İşlenmiş Otomatik Torna Dıştan Genişleyen Pens Aynasında minimum sipariş adedimiz yoktur—prototip doğrulama veya numune testi için tek bir birim sipariş edebilirsiniz.
Özel deliğim için özel bir genişleyen segment işleyebilir misiniz?
Evet, bize iç çap toleransı ve cidar kalınlığı ile delik çiziminizi gönderin; şirket içi tel EDM'mizi kullanarak 7 iş günü içinde özel bir segment üreteceğiz.
Konik açıda kalite kontrolünü nasıl yapıyorsunuz?
Her koniyi sinüs cetveli ve mastar blokları ile ölçüyoruz ve belirtilen 15 derecelik açıdan ±30 yay saniyesini aşan herhangi bir üniteyi reddediyoruz.
Standart ebat bir ayna için teslim süreniz nedir?
Standart ebatlar Dongguan fabrikamızdan 15 iş gününde sevk edilir ve her sevkiyata salgı muayene raporunu dahil ediyoruz.
Üretim Partiniz İçin Doğru Genişleme Aralığını Nasıl Seçersiniz
Nominal boyutundan 0,3 mm'den fazla genişleyen bir pens satın almayın. Aşırı genişletme temas alanını azaltır ve ağır kesme yükleri altında parçanın kayma riskini artırır. Çoğu CNC torna işlemi için 0,5 mm genişleme aralığı yeterlidir. Delik toleransınız gevşekse (H9 veya daha geniş), 1,0 mm genişleme aralığına sahip bir pens sipariş edin. Operatörlerinizin asla tahmin yürütmemesi için her aynanın yüzüne nominal boyutu ve genişleme aralığını işaretliyoruz. Takım geometrisinin iş parçası bağlama ile nasıl etkileşime girdiğine dair daha derin bir teknik bakış için CNC kesici takım seçim rehberimizi okuyun.
Hassas Üretim Neden Sadece Tornalama Değil, Taşlama Anlamına Gelir
Birçok atölye genişleyen segmentleri tornalar ve işi bitirir. Biz yapmıyoruz. Tornalamadan sonra dış çapı ve konik yuvayı tek bir bağlamada taşlıyoruz. Bu, tornalama geçişinden kaynaklanan ısıdan etkilenen bölgeyi ortadan kaldırır ve size gerçek geometrik yuvarlaklık verir. Fark ölçülebilir: yalnızca tornalanmış bir pens 0,015 mm salgı gösterir; taşlanmış pensimiz 0,005 mm gösterir. Ra 0,8 µm'nin altında yüzey kalitesi gereksinimi olan parçalar tutuyorsanız, taşlama adımı tartışılmazdır. 20 yıllık bir Çin fabrikasından hassas üretim böyle görünür—son taşlamada köşeleri kesmeyiz.
Sevkiyat ve Paketleme: Taşlanmış Yüzeyler İçin Koruma
Her ayna tek tek VCI (buhar korozyon inhibitörü) kağıdına sarılır ve ardından ahşap ihracat kutusunun içindeki özel köpük yerleştirmeye konur. Kutu, hava veya deniz taşımacılığı sırasında iç hareketi önleyecek şekilde boyutlandırılmıştır. Aciliyetinize bağlı olarak DHL, FedEx veya deniz taşımacılığı ile gönderim yapıyoruz. Tek bir birim için DHL express ile gönderiyoruz ve ABD veya Avrupa'ya tipik transit süresi 5–7 iş günüdür. Toplu siparişler için tam paletleme ile deniz taşımacılığı kullanıyoruz. Köpük yerleştirme yeniden kullanılabilir, böylece aynayı üretim partileri arasında güvenle saklayabilirsiniz.
12 Saat İçinde Kesin Teklif İsteyin—Çiziminizi Bugün Gönderin