CNC işleme programlama teknolojisi: Çelik 4140 / 4340, tolerans 0,005 mm, yüzey sert krom kaplama 0,025 mm, teslim süresi 15 iş günü, minimum sipariş miktarı 500 adet. Otomotiv için kapasite. Çizim incelemesi ve ilk numune raporu dahildir.
CNC işleme programlama teknolojisi
Önemli Çıkarımlar
CNC işleme programlama teknolojisi, tezgâhtan önce proses penceresini tanımlar: malzeme durumu ve takım geometrisi önce sabitlenir, ardından yetenek üretim hızında kanıtlanır. 4140/4340 çeliğindeki robotik parçalar için kapsam 400 x 300 x 200 mm'ye ulaşır, toleranslar talep üzerine ±0,002 mm'de tutulur, delik yüzey kalitesi Ra 0,4'e ulaşır ve üretim teslim süresi 10 iş günüdür.
İlgili okuma: Özel CNC İşleme / Özel CNC Parçaları.
Çoğu alıcı bir teknik resim ve hedef fiyatla başlar. Biz ise 鏁版帶鍔犲伐缂栫▼鎶€鏈 ile başlar ve parçanın gerçekte neye dayanması gerektiğini sorarız: yük çevrimi, termal dalgalanma veya robotikte korozif bir ortam.
Ayrıca bakın: Güneş PV Montaj Braketleri Koleksiyonu.
Öne Çıkan Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Çelik 4140 / 4340 |
| tolerance_standard | Talep üzerine ±0,002 mm |
| Yüzey kalitesi | Delikte Ra 0,4, dış yüzeyde Ra 0,8 |
| roughness_ra | Ra 0,2 |
| Boyut aralığı | 400 x 300 x 200 mm kapsam |
| Teslim süresi (üretim) | 10 iş günü |
Pazar ve Teknik Bağlam
Robotik alıcıları arasındaki konsolidasyon, daha az sayıda ancak daha büyük programlar anlamına gelir. Bu durum, tek bir numune üzerinden kazanan tedarikçiler yerine proses yeteneğini adresinde belgeleyebilen tedarikçileri ödüllendirir.
Tarife ve lojistik belirsizliği, robotikte bölgesel kalifikasyonu öncelikli hale getirmiştir. Alıcılar giderek daha fazla ikinci bir kalifiye kaynak talep etmekte; bu da 鏁版帶鍔犲伐缂栫▼鎶€鏈 özelliklerinin nasıl belirlendiğini ve toleransların nasıl belgelendiğini değiştirmektedir.
Özel Bakır Skived Fin Soğutucular hakkında daha fazla bilgi.
Nasıl Üretiyoruz
Sayısal kontrollü işleme programlama teknolojisi için izlenecek yol bir makineyle değil, bir proses penceresiyle başlar. Önce malzeme durumunu ve takım geometrisini sabitleriz, ardından ±0,002 mm toleransının tek bir yavaş parçada değil, üretim hızında korunduğunu doğrularız.
Üretimde, sayısal kontrollü işleme programlama teknolojisi sabit aralıklarla proses içi kontrollerle yürütülür. Operatörler her 30 ila 50 parçada bir ölçüleri kaydeder; bu sayede takım aşınması, parti ±0,002 mm toleransının dışına kaymadan önce tespit edilir.
Sayısal kontrollü işleme programlama teknolojisi için son muayene, genel ölçüler için numunelemeye dayalı, kritik özellikler için ise %100'dür. Bu ayrım takım imalatından önce kararlaştırılır; çünkü bir özelliğin genel kapsamdan kritik kapsama taşınması maliyeti ve 10 iş gününü değiştirir.
Malzeme ve Yüzey Kalitesi
Sayısal kontrollü işleme programlama teknolojisi için yüzey spesifikasyonu, robotik sektöründeki kullanım ortamı göz önünde bulundurularak delikte Ra 0,4, dış yüzeyde Ra 0,8 olarak seçilmiştir. Kalınlık, proses ayarlarından varsayılmak yerine aynı partiden alınan bir referans numune üzerinde doğrulanır.
Teknik ayrıntı: Küçük Parti CNC İşleme: Yeni Girişimler için SSS.
Sayısal kontrollü işleme programlama teknolojisinin temas yükü gördüğü yerlerde, malzeme sertliği boyutsal toleransın yanı sıra belirtilir. Tanımlanmış bir test yöntemi olmadan verilen sertlik, giriş muayenesi anlaşmazlıklarının en yaygın kaynağıdır.
Geri dönüştürülmüş içerik ve RoHS/REACH beyanları, sayısal kontrollü işleme programlama teknolojisi için talep üzerine temin edilebilir. Robotik müşteriniz malzeme kökenini denetliyorsa, değil teslimat aşamasında, teklif aşamasında değirmen sertifikasını isteyin.
Tolerans ve Muayene
Ölçüm yöntemi spesifikasyonun bir parçasıdır. Bir CMM'de ölçülen bir özellik ile aynı özelliğin bir mastarla ölçülmesi farklı sonuçlar verebilir; bu nedenle 鏁版帶鍔犲伐缂栫▼鎶€鏈 çizimleri her kritik ölçümün nasıl doğrulandığını belirtir.
İzlenebilirlik, ısı partisi ve üretim tarihi bazında tutulur. 鏁版帶鍔犲伐缂栫▼鎶€鏈 ile ilgili bir saha sorunu ortaya çıkarsa, hangi partinin, hangi takım setinin ve hangi muayene kaydının geçerli olduğunu tespit edebiliriz.
Önerilen okuma: Damgalama Presi Seçim Rehberi: Hassas Parçalar için Mekanik vs Hidrolik vs Servo.
Uygun olmayan malzeme yalnızca sistemde değil, fiziksel olarak da karantinaya alınır. 鏁版帶鍔犲伐缂栫▼鎶€鏈 için bu, partinin bertaraf işlemi belgelenene kadar işaretli bir alanda kalması anlamına gelir; bu da en yaygın sevkiyat hatasını önler.
Nerede Kullanılır
Hizmet ortamı, yükten daha fazla yeniden tasarıma yol açar. Dış mekân veya yıkama hizmetindeki 鏁版帶鍔犲伐缂栫▼鎶€鏈 için delikte Ra 0.4, dış yüzeyde Ra 0.8 gerekir ve sızdırmazlık sonradan eklenmek yerine tasarım aşamasında dikkate alınmalıdır.
Bakım erişimi önemlidir. 鏁版帶鍔犲伐缂栫▼鎶€鏈 bir aşınma parçası olduğunda, kendi parça numarasıyla yedek olarak belirtilmesini öneririz; böylece yeniden sipariş tam bir çizim incelemesi gerektirmez.
Sipariş Vermeden Önce Neyin Onaylanması Gerekir
Kritik özellikleri teklif aşamasında tanımlayın. Bir özelliği genel ±0.002 mm'den talep üzerine kritik seviyeye taşımak, takım imalatından sonra maliyet ekler ve 10 iş günü uzatır; bu, özel tedarikte en kolay önlenebilecek gecikmedir.
Pirinç / Bakır CNC İşleme ile karşılaştırın.
Teklifleri aynı temelde karşılaştırın: malzeme kalitesi, delikte Ra 0.4, dış yüzeyde Ra 0.8, muayene kapsamı ve ambalaj. %100 muayeneyi devre dışı bırakan daha düşük bir birim fiyat, daha düşük bir toplam maliyet değildir.
İlgili okuma: Yapay Zeka Sunucularında Sıvı Soğutma Benimsenmesi Isı Emici Tasarımını Nasıl Etkiler?.
SSS: Sipariş Öncesi Sorularınız
数控带加工编程技术 için minimum sipariş miktarı nedir?
Genel ölçüler talep üzerine ±0,002 mm toleransla tutulur. Kritik özellikler çizim üzerinde belirlenir ve giriş kontrolümüzün bizimkiyle eşleşmesi için ölçüm yöntemi belirtilerek daha sıkı bir bantta tutulur.
Ayrıca bakın: Çin Fabrikalarıyla Numune Onayı: Bir Süreç.
数控带加工编程技术 için üretim ne kadar sürer?
数控带加工编程技术 için standart teslim süresi, çizim onayı ve kalıp onayından sonra 10 iş günüdür. Prototipler genellikle daha hızlıdır çünkü kalıp gerektirmezler; tekrarlanan siparişler ise kalıp mevcut olduğu için daha da hızlıdır.
Mevcut çiziminizden çalışabilir misiniz?
Evet. Çizimi herhangi bir yaygın formatta gönderin. Önce üretilebilirlik açısından inceleriz ve talep üzerine ±0,002 mm toleransın ek bir işlem gerektireceği her özelliği işaretleriz; böylece kalıp öncesinde karar verebilirsiniz.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Delikte Ra 0,4, dış yüzeyde Ra 0,8, 数控带加工编程技术 için standarttır. Diğer yüzey işlemleri, tanımlanmış bir kalınlık aralığıyla fiyatlandırılır ve proses ayarlarından varsayılmak yerine aynı partiden alınan bir numune üzerinde doğrulanır.
BQUQ Hassas Derin Çekme Metal Kap Koleksiyonu hakkında daha fazla bilgi.
数控带加工编程技术 için hangi yüzey işlemleri mevcuttur?
Değişiklikler, orijinal ilk numune raporuna karşı belgelenir. Hangi ölçülerin etkilendiğini belirleriz, yalnızca etkilenen işlemleri yeniden fiyatlandırırız ve 数控带加工编程技术 için mevcut stokun kullanılabilir kalıp kalmadığını size bildiririz.
Çizimi ve yıllık hacmi gönderin. Size üretilebilirlik incelemesi, bir proses rotası ve talep üzerine ±0,002 mm, 10 iş günü ve 1000 adet bilgilerini ima yoluyla değil açıkça belirten bir teklif alacaksınız.
Teknik ayrıntı: Özel CNC İşlenmiş Robot Uç Efektörleri.
Önerilen okuma: Isı Emici Nasıl Monte Edilir: Vidalar, Klipsler, Termal Bant ve Yapıştırıcılar.
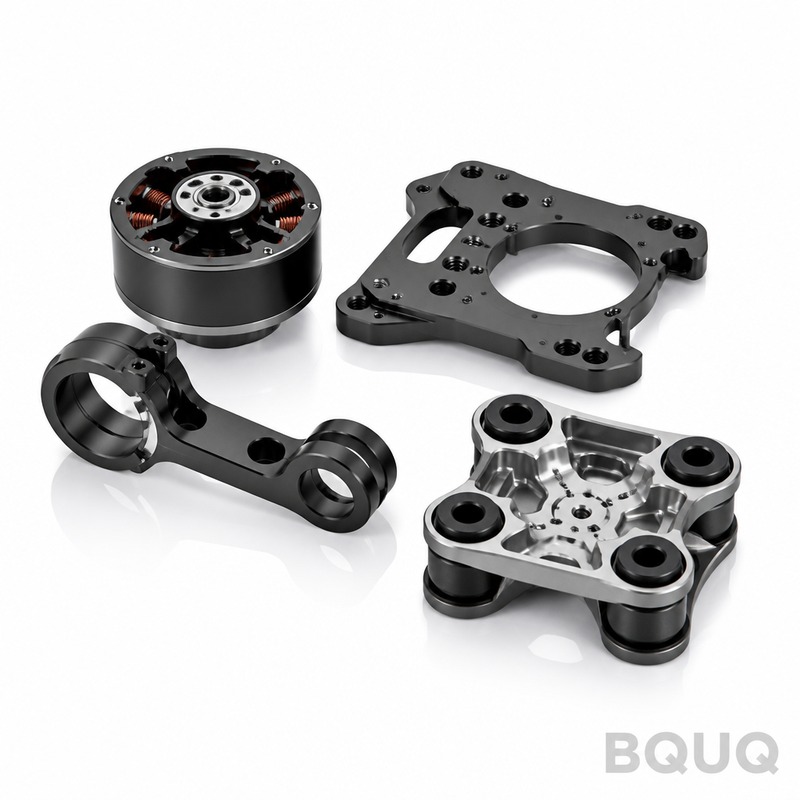
Temel Teknik Özellikler ve Seçim Kılavuzu
Teknik özellik karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Çelik 4140 / 4340 |
| Tolerans | Talebe göre ±0.002 mm |
| Teslim süresi | 10 iş günü (üretim) |
| MOQ | Alıntıda belirtilmemiş; tedarikçi ile teyit ediniz |
| Kapasite | 400 x 300 x 200 mm zarf |
Seçim / karşılaştırma
| Seçenek | En uygun kullanım | Ödünleşim |
|---|---|---|
| Sıkı toleranslı programlama (±0.002 mm) | Yük çevrimi veya termal değişim yaşayan robotik parçalar | Sabit aralıklarla süreç içi kontroller ve daha yavaş çevrim disiplini gerektirir |
| Standart toleranslı programlama | Kritik olmayan özellikler ve kaba işleme pasoları | Üretim hızında süreç yeteneğinin daha az dokümantasyonu |
| Delik yüzeyi Ra 0.4 | Düşük sürtünme veya sızdırmazlık gerektiren delikler | İşleme süresi ve takım maliyeti ekler |
| Dış yüzey Ra 0.8 | Genel dış yüzeyler | Delik yüzeyinden daha kaba; Ra 0.2 için ikincil operasyon gerekebilir |
| Bölgesel ikinci kaynak kalifikasyonu | Tarife ve lojistik belirsizliğiyle karşılaşan alıcılar | Dokümantasyonu ve süreç yeteneği kanıtlarını çoğaltır |
Süreç / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Süreç penceresi tanımı | İşleme öncesinde malzeme durumunu ve takım geometrisini sabitleyin | Süreç penceresi föyü |
| Programlama | Üretim hızına yönelik ilerleme, devir ve takım yollarını ayarlayın | CNC programı ve kurulum föyü |
| Süreç içi kontroller | Üretim sırasında sabit aralıklarla ölçüm yapın | Süreç içi muayene kaydı |
| Tolerans doğrulaması | Talebe göre ±0,002 mm'yi tek bir yavaş parçada değil, üretim hızında doğrulayın | Yeterlilik verileri |
| Yüzey kalitesi doğrulaması | Ra 0,4 delik ve Ra 0,8 dış yüzeyi kontrol edin | Yüzey kalitesi raporu |
Sıkça Sorulan Sorular
CNC işleme programlama teknolojisi nedir?
Metal kesme öncesinde işleme penceresini tanımlama sürecidir: malzeme durumu, takım geometrisi, ilerlemeler, devirler ve takım yolları. Robotik parçalar için, tek bir yavaş numunede değil, üretim hızında talebe göre ±0,002 mm'yi korumalı ve sabit aralıklarla süreç içi kontroller yapılmalıdır.
CNC işleme programlama hangi toleransları tutabilir?
Makale, talebe göre ±0,002 mm belirtmektedir. Bu tolerans, tek bir yavaş parçada değil, üretim hızında doğrulanır. 4140/4340 çelikte 400 x 300 x 200 mm zarf için bu, sabit süreç içi kontroller ve belgelenmiş süreç yeterliliği gerektirir.
Deliklerde ve dış yüzeylerde hangi yüzey bitişi elde edilebilir?
Delik bitişi Ra 0.4'e, dış yüzeyler Ra 0.8'e ulaşır ve belirtildiği durumlarda pürüzlülük Ra 0.2'ye kadar inebilir. Bu değerler programlama penceresine bağlıdır; bu nedenle üretim öncesinde bitirme pasoları ve takım geometrisi sabitlenmelidir.
Üretim için ne kadar teslim süresi beklemeliyim?
Üretim teslim süresi 10 iş günüdür. Bu süre, proses penceresinin sabitlendiği ve süreç içi kontrollerin belirli aralıklarla planlandığı varsayımına dayanır. 400 x 300 x 200 mm zarf içinde talep üzerine ±0.002 mm gerekiyorsa, siparişi vermeden önce kapasiteyi teyit edin.
Bölgesel yeterlilik neden CNC işleme programlaması için önemlidir?
Tarife ve lojistik belirsizliği, robotik alanında bölgesel yeterliliği öncelikli hale getirmiştir. Alıcılar giderek daha fazla ikinci bir onaylı kaynak talep etmekte; bu da programlama teknolojisinin nasıl belirlendiğini ve toleransların nasıl dokümante edildiğini değiştirmektedir. Bu, yeterlilik kanıtının yalnızca numuneyle değil, prosesle birlikte taşınması gerektiği anlamına gelir.
Üretim hızında proses yeterliliğini nasıl kanıtlıyorsunuz?
Önce malzeme durumunu ve takım geometrisini sabitliyoruz, ardından süreç içi kontrolleri belirli aralıklarla gerçekleştiriyoruz. Hedef, tek bir yavaş parçada değil, üretim hızında talep üzerine ±0.002 mm'dir. Kayıtlar proses pencere sayfasını, CNC programını ve süreç içi muayene kaydını içerir.
BQUQ CNC İşlenmiş 6 Çeneli Hassas Ayna CNC Torna Pens Aynası ile karşılaştırın.
CNC işlenmiş parçaları sipariş etmeden önce neyi teyit etmeliyim?
Malzeme kalitesi 4140 veya 4340'ı, talep üzerine ±0.002 mm toleransı, delik bitişi Ra 0.4'ü, dış yüzey Ra 0.8'i ve 400 x 300 x 200 mm zarfı teyit edin. Ayrıca 10 iş günü teslim süresini ve bölgesel yeterlilik için ikinci bir onaylı kaynağın gerekip gerekmediğini de teyit edin.