
Progresif kalıp tasarımının temelleri: şerit yerleşimi, pilot delikleri, istasyonlar ve şerit genişliği; takım maliyetini ve parça kalitesini belirleyen kurallar.
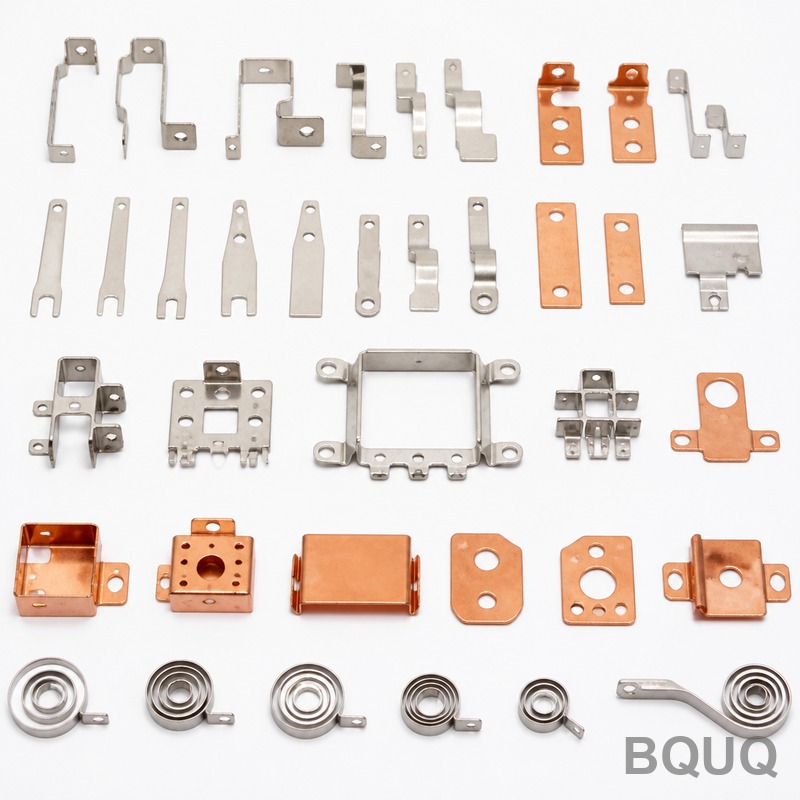
Progresif Kalıp Tasarımı: Şerit Yerleşimi, Pilotlar ve Şerit Genişliği Temelleri
Kısa cevap: Progresif bir kalıp, bir bobin şeridini tek bir sürekli pres beslemesinde bitmiş bir parçaya dönüştürür; her istasyonda özellikler ekleyerek son istasyonda parçayı serbest bırakır. Tüm tasarım üç karara dayanır: şerit yerleşimi, her istasyonu aynı veri noktasına kayıtlı tutan pilotlama düzeni ve parçayı israf veya zayıflık olmadan taşıyan şerit genişliği.
Progresif kalıplar, bir konnektör terminalinin maliyetinin dolar yerine sent olmasının nedenidir: tek bir pres darbesi, dakikada birkaç yüz darbe ve her darbe bitmiş bir parçadır. Ancak bu hız, yalnızca şeridin ilk delme işleminden son zımbalamaya kadar mikrometre düzeyinde bir disiplinle yönlendirilmesi sayesinde mümkündür. Bu rehber, bir kalıbın milyonlarca parça boyunca sorunsuz çalışmasını mı yoksa deneme üretiminin ilk gününden itibaren sorun mu çıkaracağını belirleyen temelleri — yerleşim, pilotlar, istasyonlar ve genişlik — kapsar.
Şerit Yerleşimi Tasarımın Kendisidir
Yerleşim, parçaların şerit üzerinde nasıl durduğunun çizimidir: aralıkları (adım), yönelimleri, aralarındaki malzeme köprüleri ve kademeli olarak kesip şekillendiren istasyonların sırası. Diğer her şey bundan çıkar. İyi bir yerleşim, malzeme kullanımını en üst düzeye çıkarır ve her özelliğin mantıklı bir sırayla kesilmesini sağlar; kötü bir yerleşim, bobinin %20'sini israf eder ve istasyonların birbiriyle çakışmasına neden olur.
| Yerleşim kararı | Genel uygulama | Kontrol ettiği şey |
|---|---|---|
| Adım (besleme mesafesi) | Parça uzunluğu + köprü + pay | Malzeme kullanımı, pres hızı |
| Parça yönelimi | Genişliğe ve damar yönüne göre döndürülür | Kullanım, bükme yönü |
| Köprü genişliği | Tipik olarak 1,5–2,5× kalınlık | Parçalar arası şerit mukavemeti |
| Taşıyıcı tarafı | Parçanın bir veya her iki tarafı | Şekillendirme sırasında destek |
| Özellik sırası | Şekillendirmeden önce delme, zımbalamadan önce şekillendirme | Nihai geometrinin doğruluğu |
Önemli çıkarım: Yerleşim, bir kez yapılıp çeliğe kilitlenen bir maliyet kararıdır. Malzeme, damgalanmış bir parçada tipik olarak en büyük maliyettir; bu nedenle kullanımı %50'den %65'e çıkaran bir yerleşim, çoğu kalıp verimliliği hilesinden daha değerlidir — ve bu yalnızca kalıp kesilmeden önce yapılabilir.
Pilotlar: Kayıt Sistemi
Her istasyon, şeride göre bir konumda keser veya şekillendirir. Şerit istasyonlar arasında bir saç teli kadar kayarsa, özellikler de onunla birlikte kayar. Pilotlar, şeridin erken bir aşamasında delinmiş pilot deliklerine düşen ve her kritik işlemden önce şerit konumunu kilitleyen hassas pimlerdir. İlk delme işlemi pilot deliğini oluşturur ve bu andan itibaren veri noktası şerit kenarı değil, deliktir.
| Pilot tipi | Nasıl çalışır | Tipik kullanım |
|---|---|---|
| Yuvarlak pilotlar | Delinmiş yuvarlak deliklere düşer | Standart kayıt |
| Uzun/rahatlatılmış pilotlar | Besleme varyasyonuna izin verir | Uzun şeritler, ince malzeme |
| Şekillendirilmiş pilotlar | Parçanın kendisinde pilotlama | Yedek şeridi olmayan parçalar |
| Zımbalanmış delikte pilot | Gerçek bir parça özelliğini kullanır | Malzeme tasarrufu sağlar |
Önemli çıkarım: Pilotlama, besleyiciden kaynaklanan ve onlarca mikrometre veya daha fazla olabilen şerit besleme hatasını önemsiz hale getirir; çünkü pilot, şeridi her istasyonda kalıba karşı yeniden kaydeder. Sağlam pilotlaması olmayan bir kalıp, toleransı bobinin eğriliğine bağlı olan bir kalıptır.
İstasyon Sırası: Delme, Şekillendirme, Zımbala
İstasyonlar, her işlemin hâlâ iyi desteklenen malzeme üzerinde gerçekleşmesi ve şekillendirmenin daha önce kesilmiş özellikleri bozmaması için sıralanır. Klasik mantık: önce delikleri delin ve dış hattı kesin, ardından bükme ve kabartma işlemlerini yapın ve parçayı son istasyonda serbest bırakın. Şekillendirmeden önce delme, deliklerin bozulma riskini taşır; zımbalamadan önce şekillendirme, parçayı tutacak şerit bırakmaz.
| İstasyon tipi | Ne yapar | Tasarım kuralı |
|---|---|---|
| Delme | Delikler ve yuvalar açar | Önce yapın, pilotları kayıtlı tutun |
| Kesme/ayırma | Dış hattı kademeli olarak keser | Şekillendirme için yeterli malzeme bırakın |
| Şekillendirme/bükme | 3D özellikleri şekillendirir | Kalıpta geri esnemeye izin verin |
| Presleme/kabartma | Düzleştirir veya işaretler | Yerel kalınlığı sıkılaştırır |
| Zımbala | Parçayı ayırır | Son istasyon, en çok aşınma |
Önemli çıkarım: Sıralama, doğruluğu korumak için vardır. Daha sonra şekillendirilen bir bükmenin yakınında delinen bir delik hareket etmez; daha sonra delinen bir deliğin yakınında şekillendirilen bir bükme, delik konumunu kaydırabilir. Sıralama, kalıp tasarım deneyiminin ortaya çıktığı yerdir ve aynı parçanın bir yerleşimde mükemmel çalışıp diğerinde kaymasının nedenidir.
Şerit Genişliği: İnsanların Yanlış Yaptığı Sayı
Şerit genişliği önemsiz görünür — parça genişliği artı pay — ancak yüklü bir hesaplamadır. Şerit, parça, köprüler, pilotlar ve malzemeyi yana çeken şekillendirme için yeterince geniş olmalıdır. Ayrıca kalıbın genişliği ve bobinin standart boyutları içinde kalmalıdır; çünkü standart dışı bobin genişliği satın almak prim maliyeti getirir ve israf yaratır.
| Şerit elemanı | Genişliğe ne ekler |
|---|---|
| Parça genişliği | Yerleşime göre döndürülmüş parçanın kendisi |
| Yan köprüler | Her iki taraf için 1,5–2,5× kalınlık |
| Pilot delikleri | Taşıyıcı veya köprü bölgelerindeki delikler |
| Şekillendirme payı | Bükme ile yana çekilen malzeme |
| Eğrilik payı | Besleme düzlüğü sigortası |
| Yarma toleransı | Bobin genişliğinde ±0,1–0,3 mm |
Önemli çıkarım: Genişlik hataları, belirgin bir kusur olarak değil, hurda olarak ortaya çıkar — hafifçe dar bir şerit, şekillendirme istasyonlarını aç bırakır ve bir parçada muayeneden geçen, diğerinde başarısız olan aralıklı bozulma üretir. Genişlik, yerleşim gibi, çelik kesilmeden önce belirlenir ve yalnızca kalıp revizyonu ile düzeltilir.
Malzeme Kullanımı ve Hurda
Hurda, kalıptan çıkan paradır. İskelet — zımbalamadan sonra kalan şerit — basit bir yerleşim için tipik olarak bobinin %30-50'sidir, sıkı iç içe geçmiş bir yerleşim için daha azdır. Parçaları yakın yerleştirmek, bitişik parçalar arasında kesme hatlarını paylaşmak ve taşıyıcıyı ekonomik kullanmak kullanımı artırır. Progresif kalıplar ayrıca hacim haklı çıkardığında tek sırada veya birden çok sırada adım başına iki parça zımbalayabilir.
| Yerleşim yaklaşımı | Tipik kullanım | En uygun olduğu durum |
|---|---|---|
| Tek sıra, geniş köprüler | %40–55 | Basit parçalar, düşük hacim |
| Tek sıra, sıkı iç içe geçme | %55–70 | Çoğu üretim parçası |
| Çok sıralı / çok çıktılı | %60–75 | Yüksek hacimli küçük parçalar |
| Paylaşılan kesme hatları | Ayrıya göre +%5–15 | Simetrik bitişik parçalar |
| Taşıyıcı yeniden kullanımı | Parçaya bağlı | Şekillendirilmiş taşıyıcı gerektiren parçalar |
Önemli çıkarım: Kullanım, parça geometrisi, adım ve pres hızı arasında bir pazarlıktır. Çok çıktılı kalıplar kalıp maliyetini artırır ancak darbe başına çıktıyı ikiye katlayabilir; yüksek hacimli bir terminal için kalıp primi haftalar içinde kendini amorti eder.
Bir Kalıbı Pahalı Yapan Şey
Kalıp maliyeti, istasyon sayısına, hassasiyete ve özelliklere göre değişir — parça boyutuna göre değil. Basit bir zımba kalıbı birkaç bin dolara mal olabilir; şekillendirme, presleme ve sıkı toleranslara sahip 15 istasyonlu progresif bir terminal kalıbı tipik olarak beş haneli rakamlara ulaşır; sensörlü ve ince adımlı büyük bir otomotiv progresif kalıbı altı haneyi aşabilir. Hassasiyet maliyetleri, sertleştirilmiş takım çelikleri, taşlama, tel EDM detayları ve geri esneme ile zamanlamayı ayarlamak için gereken deneme süresinden gelir.
Kalıp maliyeti, damgalamayı bir prototip süreci olmaktan çıkaran engel olduğundan, tasarım aşaması paranın kurtarıldığı yerdir: bir istasyonu kaldıran veya bir toleransı gevşeten bir yerleşim, takımdan gerçek maliyeti düşürür. Parça çizimini gerçek yıllık hacim ve toleranslarla gönderin; bir damgalama tesisi, taahhüt vermeden önce şeridi yerleştirebilir, istasyonları sayabilir ve kalıbı fiyatlandırabilir. Damgalama hattımızda, her progresif kalıp programı bu yerleşim incelemesiyle başlar — kalıp teklifi ve parça teklifi, aynı ISO9001 dokümantasyon izi altında aynı şerit planından gelir.
Sıkça Sorulan Sorular
S: Progresif kalıp ile transfer kalıp arasındaki fark nedir?
Progresif bir kalıp, bobin şeridini sürekli olarak besler ve parçalar son zımbalamaya kadar şeride bağlı kalır. Bir transfer kalıbı, boşlukları serbest keser ve mekanik olarak istasyonlar arasında taşır — şerit üzerinde taşınamayan büyük veya derin çekilmiş parçalar için daha iyidir.
S: Progresif bir kalıp neden pilot deliklerine ihtiyaç duyar?
Pilotlar, besleyici varyasyonundan bağımsız olarak özelliklerin hizalı kalması için şeridi her istasyonda yeniden kaydeder. Pilotlar olmadan, doğruluk bobinin eğriliğine ve besleyicinin tekrarlanabilirliğine bağlıdır; bu da sıkı toleranslı damgalama için yeterli değildir.
S: Yeni bir kalıp için şerit genişliği nasıl hesaplanır?
Parça genişliği artı yaklaşık 1,5–2,5× malzeme kalınlığında yan köprüler, artı pilot deliği ve şekillendirme payları, artı eğrilik ve yarma toleransı için pay. Yerleşim çizimi bunu kesin olarak tanımlar; kalıp üreticisi kalıbı buna göre boyutlandırır.
S: Progresif damgalamada tipik malzeme kullanımı nedir?
Yüzde kırk ila yetmiş pratik aralıktır: basit tek sıralı yerleşimler %40–55 arasında çalışır, sıkı iç içe geçme %60–70'e ulaşır ve küçük yüksek hacimli parçalar için çok çıktılı yerleşimler daha yükseğe çıkabilir. Hurda iskelet, bir yerleşimin kontrol ettiği ana değişkendir.
S: Tipik bir progresif kalıpta kaç istasyon vardır?
Basit bir parça 3–6 istasyon gerektirebilir (delme, kesme, şekillendirme, zımbala); birkaç bükme ve presleme içeren bir konnektör terminali genellikle 10–20 arasında çalışır; büyük karmaşık otomotiv parçaları bunu aşabilir. İstasyon sayısı, kalıp maliyetinin en büyük tek etkenidir.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde, tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatları işleten ISO9001 sertifikalı bir kaynak fabrikasıdır. Çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına 12 çalışma saati içinde teklif almak için gönderin. www.bquq.com


