
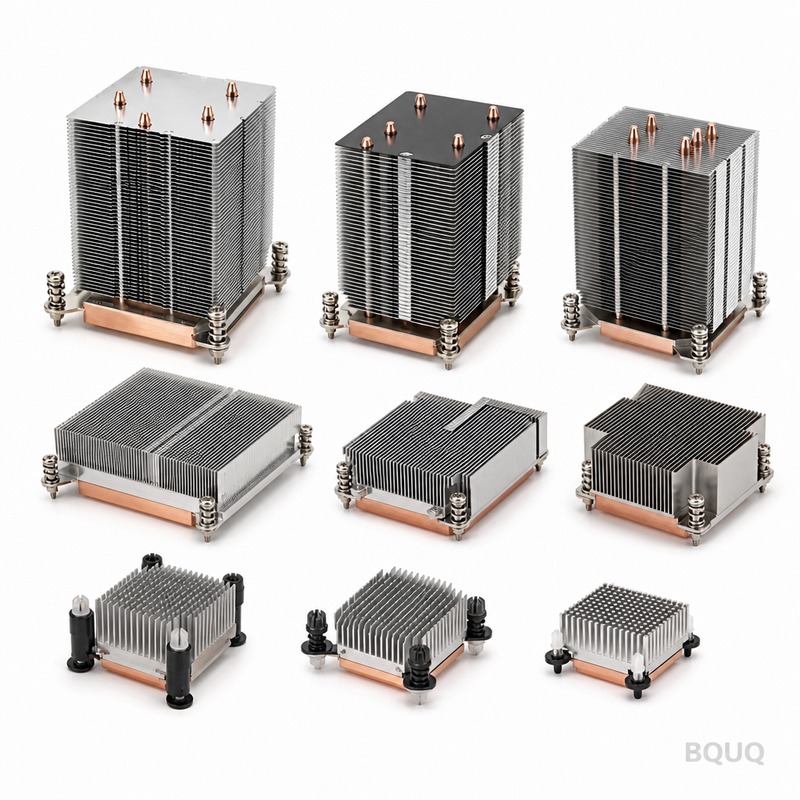
TIM Seçimi: Gres, Ped, Boşluk Dolgusu ve Faz Değişim Malzemesi
Kısa cevap: TIM'i boşluğunuza, basıncınıza ve üretim hattınıza göre eşleştirin. 0,05 mm'nin altında boşluk ve gerçek sıkma kuvveti olan taşlanmış metal-metal bağlantı için 1–6 W/m·K ve 0,02–0,05 mm bağ hattı kalınlığında termal gres kullanın. Hafif veya düzensiz basınçla 0,2–1,0 mm boşluklar için 1,5–6 W/m·K'de yumuşak bir boşluk dolgusu kullanın. Yeniden işlenebilir bir montaj hattında 0,5–2,0 mm boşluklar için 1–8 W/m·K'de bir termal ped kullanın. Yüksek hacimli, pump-out'a yatkın uygulamalar için yaklaşık 45–60 °C üzerinde incelen 3–8 W/m·K'de bir faz değişim malzemesi kullanın. Yığın (bulk) iletkenlik, bağ hattı kalınlığı ve temas basıncından daha az önemlidir.
TIM neden termal yığında genellikle en zayıf halkadır?
Mühendisler kanat geometrisini ve hava akışını optimize etmek için haftalar harcar, sonra soğutucuyu çekmecedeki hazır arayüz malzemesiyle sabitler. Bu terstir. Tipik bir zorlamalı hava soğutmalı düzenekte arayüz, bağlantı noktasından ortam sıcaklığına kadar toplam termal direncin %30–60'ını oluşturabilir; oysa yığında bir milimetreden daha az yer kaplar.
Nedeni basit geometridir. Bir katmandan geçen termal direnç, kalınlığın (iletkenlik × alan) bölümüne eşittir. 30 × 30 mm'lik bir alanda 3 W/m·K'de 0,05 mm'lik bir gres katmanı yaklaşık 0,02 °C/W katkı sağlar. Aynı yığın iletkenlikte 1,0 mm'lik bir ped koyarsanız yaklaşık 0,37 °C/W elde edersiniz — aynı "3 W/m·K" veri sayfası değerinden neredeyse yirmi kat daha kötü.
Bu yüzden faydalı soru asla "hangi TIM en yüksek W/m·K'ye sahip?" değildir. Soru şudur: "Bu iki yüzey arasında, nasıl üretildikleri ve nasıl monte edildikleri göz önüne alındığında, oluşturabileceğim en ince, en eksiksiz, en kararlı katman nedir?"
Cevabı gerçekte belirleyen üç değişken
1. Boşluk. Varsayılan değil, ölçülen. Toplam boşluk yüzey pürüzlülüğünü, düzlük hatasını ve varsa mekanik mesafe veya lehim maskesi basamağını içerir.
2. Temas basıncı ve dağılımı. Sert bir taban plakasının her köşesindeki bir vida, ince bir alt tabaka üzerindeki plastik klipsden çok farklı davranır.
3. Ömür ve yeniden işlenebilirlik. Pump-out, kuruma ve bir saha teknisyeninin üniteyi bir daha açıp açmayacağı.
TIM seçmeden önce gerçek boşluğu nasıl ölçerim?
CAD'e güvenmeyin. Monte edilmiş yığını ölçün. Pratik bir yöntem: soğutucuyu birkaç noktada ince bir basınca duyarlı film veya yumuşak şim şeridi ile monte edin, torku spesifikasyona göre uygulayın, sökün ve izleri okuyun. Üretim parçalarında daha basit bir yaklaşım, taban düzlüğünü ve alt tabaka düzlüğünü ayrı ayrı ölçüp toplamaktır.
Kalınlıkta ±0,005 mm ve bir düzlük spesifikasyonuna göre işlenmiş bir CNC alüminyum veya bakır taban için, metal-metal boşluğu genellikle tabanın kendisinden çok yüzey bitişi ve alt tabaka eğriliği tarafından belirlenir. İnce bir gres veya faz değişim katmanının kazandığı durum tam olarak budur. Hâlâ düzlüğü gevşek bir şekilde belirtiyorsanız, soğutucu düzlük spesifikasyonları kılavuzumuz bir tedarikçinin gerçekte tutabileceği bir değerin nasıl belirleneceğini ele alır.
Boşluk bantları ve uygun TIM
| Ölçülen boşluk | Tipik TIM | Bağ hattı | Gereken basınç | Gösterge iletkenlik |
|---|---|---|---|---|
| < 0,05 mm | Termal gres | 0,02–0,05 mm | Yüksek, düzgün | 1–6 W/m·K |
| 0,05–0,20 mm | Faz değişim malzemesi | 0,03–0,08 mm | Orta-yüksek | 3–8 W/m·K |
| 0,20–1,0 mm | Yumuşak boşluk dolgusu (dispensed) | Olduğu gibi doldurur | Düşük ila orta | 1,5–6 W/m·K |
| 0,5–2,0 mm | Termal ped | 0,5–2,0 mm | Düşük, toleranslı | 1–8 W/m·K |
| > 2,0 mm | Boşluk dolgusu + mekanik şim | Değişir | Düşük | 1–4 W/m·K |
İletkenlik aralıklarını garanti değil, gösterge piyasa bantları olarak değerlendirin. Her zaman kendi yığın testinizle doğrulayın.
Gres, ped, boşluk dolgusu, faz değişim: nasıl karşılaştırılırlar?
Termal gres
Gres, birim kalınlık başına hâlâ en iyi performansı gösterir. Mikroskobik pürüzleri ıslatır, havayı yerinden eder ve insan saçından daha ince bir bağ hattına yayılabilir. Zayıflıkları mekaniktir: bağlantı nefes alırken termal çevrim altında pump-out olabilir, yıllar içinde kuruyabilir ve üretim hattında dağınıktır. Gres, düz bir taban ve sert bir alt tabakaya sahip yüksek güçlü, iyi sıkıştırılmış, yeniden işlenmeyecek düzenekler için doğru cevaptır. Ürününüz geniş termal dalgalanmalar görüyorsa, karar vermeden önce TIM pump-out analizimizi okuyun.
Termal pedler
Pedler üretim mühendisinin dostudur. Temiz, önceden kesilmiş, kalınlığı kontrol edilmiş ve düzensiz basınç ile orta düzeyde eğriliğe toleranslıdır. Bedeli termaldir: üretilen kalınlığın altına inemezsiniz ve yumuşak pedler normal yükler altında yalnızca %10–30 sıkışır. Pedleri boşluğun gerçekten 0,5 mm veya daha fazla olduğu, basıncın düşük veya düzensiz olduğu ya da düzeneğin yeniden işlenebilir olması gereken yerlerde kullanın. İnce boşluklar için ped, kolaylık kılığına girmiş bir düşüş demektir.
Boşluk dolguları
Dispensed boşluk dolguları gres ile pedler arasında yer alır. Düzensiz boşlukları doldurmak için akar, yerinde sertleşir veya yumuşak kalır ve yaklaşık 0,2 mm'den birkaç milimetreye kadar boşlukları yönetir. Çok bileşenli düzeneklerde — tek bir soğutucuyu paylaşan farklı bileşen yüksekliklerine sahip bir kart — parlar, çünkü tek bir dispense deseni hepsine hizmet edebilir. Dispensing ekipmanı ve bir kür veya oturma adımı gerektirir, bu da süreç karmaşıklığını artırır.
Faz değişim malzemeleri
Faz değişim malzemeleri oda sıcaklığında katıdır ve yaklaşık 45–60 °C üzerinde incelir. Bu, montaj sırasında kuru, temiz kullanım ve çalışma sırasında gres benzeri bir bağ hattı sağlar. Pump-out direnci ve tutarlı uygulamanın son 0,01 °C/W'den daha önemli olduğu yüksek hacimli CPU, GPU ve güç modülü arayüzleri için standart seçimdir.
Yan yana karşılaştırma
| Özellik | Gres | Ped | Boşluk dolgusu | Faz değişim |
|---|---|---|---|---|
| En iyi boşluk aralığı | < 0,05 mm | 0,5–2,0 mm | 0,2–3 mm | 0,05–0,2 mm |
| Termal performans | En iyi | Orta | İyi | Çok iyi |
| Montaj temizliği | Zayıf | Mükemmel | Orta | Mükemmel |
| Yeniden işlenebilirlik | Zor | Kolay | Zor | Orta |
| Pump-out direnci | Düşük | Yüksek | Yüksek | Yüksek |
| Süreç maliyeti | Düşük malzeme, yüksek işçilik | En düşük | Dispensing ekipmanı | Düşük |
| Kalınlık kontrolü | Operatöre bağlı | Fabrika kontrollü | Dispense bağlı | Fabrika kontrollü |
Daha yüksek W/m·K her zaman daha iyi soğutma anlamına mı gelir?
Hayır. Yığın iletkenlik, üç terimin çarpımındaki bir terimdir. Diğerleri bağ hattı kalınlığı ve temas alanıdır ve her ikisi de genellikle veri sayfasının ima ettiğinden daha kötüdür.
20 psi'de 25 × 25 mm'lik bir arayüz için iki aday düşünün:
- 3 W/m·K'de gres, 0,03 mm bağ hattı → yaklaşık 0,019 °C/W
- 6 W/m·K'de ped, 1,0 mm kalınlık → yaklaşık 0,27 °C/W
Ped iki kat iletkenliğe ve on dört kat dirence sahiptir. Pazarlama materyalleri bu iki sayıyı nadiren aynı sayfaya koyar.
Her aile içinde de gerçek bir ödünleşim vardır. Bir gres veya boşluk dolgusunu daha iletken partiküllerle doldurmak viskoziteyi artırır ve ulaşılabilir minimum bağ hattını düşürür, bu nedenle 6 W/m·K'lik bir gres, operatör ince yayamıyorsa aslında 3 W/m·K'lik bir gresten daha kötü performans gösterebilir. Aynı mantık pedler için de geçerlidir: daha sert, daha yüksek dolgulu pedler sıkışmaya direnir, bu nedenle yumuşak bir 3 W/m·K ped, düşük basınçta sert bir 6 W/m·K pedi yenebilir.
Soğutucunun kendisinin tavanı belirlediği yer
Hiçbir TIM, düz olmayan bir tabanı veya ısıyı yayamayan bir soğutucuyu kurtaramaz. Yayılma direnciniz zaten yüksekse, arayüz iyileştirmeleri azalan getiri üretir. Taban kalınlığı ve malzeme seçimi genellikle son W/m·K'den daha önemlidir — bakır ve alüminyum tabanlar arasındaki ödünleşimler için soğutucu taban kalınlığı kılavuzumuza bakın.
Bir çizime veya spesifikasyon sayfasına TIM'i nasıl belirtirim?
Çizime beş şey koyun ve bunları bu sırayla koyun:
1. Arayüz malzemesi ve kalınlığı, bir toleransla. "Termal ped, 1,0 mm ±0,1 mm, minimum 3 W/m·K" bir spesifikasyondur. "Termal ped" bir temennidir.
2. Temas basıncı veya montaj torku, artı bağlantı elemanı deseni. Basınç dağılımı ortalama kadar önemlidir.
3. Eşleşen yüzün yüzey bitişi ve düzlüğü. Bunlar ince bir bağ hattının mümkün olup olmadığını belirler.
4. Çalışma sıcaklığı aralığı ve çevrim sayısı, böylece tedarikçi pump-out ve kuruma riskini değerlendirebilir.
5. Kabul testi. Tanımlanmış bir güç ve hava akışında tanımlanmış bir termal test, geçme/kalma deltası ile.
Bir şablon istiyorsanız, termal spesifikasyon sayfası kontrol listemiz tam belgeyi adım adım açıklar.
Yüzey bitişi hakkında bir not
Ra 0,8 µm'de işlenmiş bir taban, gresin ıslatacağı bir şey verir ve hâlâ ince bir katmana izin verir. Pürüzlü, döküm veya ekstrüzyon hâlinde bir yüzey sizi daha kalın, daha uyumlu bir TIM'e zorlar. Minimum işleme sahip bir ekstrüde profil ile tamamen CNC işlenmiş taban arasında seçim yapıyorsanız, işleme maliyeti genellikle TIM tasarrufu ve bağlantı sıcaklığı marjı olarak geri döner.
Yaygın uygulamalar için pratik seçim kuralları
| Uygulama | Önerilen TIM | Neden |
|---|---|---|
| Yüksek güçlü IGBT, sıkıştırılmış | Gres veya faz değişim | Yüksek basınç, ince bağ hattı, düz taban |
| Ekstrüde soğutucu üzerinde LED modülü | Ped veya boşluk dolgusu | Orta boşluk, orta basınç, yeniden işlenebilir |
| Çok yükseklikli kart, tek soğutucu | Dispensed boşluk dolgusu | Tek desen değişen bileşen yüksekliklerini kapsar |
| Tüketici elektroniği, yüksek hacim | Faz değişim | Temiz kullanım, pump-out direnci |
| Sahada servis edilebilir ünite | Ped | Temizlik gerektirmeden çıkarılabilir ve değiştirilebilir |
| Geniş termal çevrim, cıvatalı bağlantı | Faz değişim veya yumuşak boşluk dolgusu | Pump-out ve kurumaya direnir |
Bunlar başlangıç noktalarıdır. Her biri, gerçek düzenekte, gerçek montaj torkunda, gerçek yönelimde bir termal test ile doğrulanmalıdır.
Soğutucu tedarikçisi neden TIM kararınız için önemlidir?
TIM performansı bir sistem özelliğidir ve sistemin yarısı soğutucudur. Taban düzlüğü, yüzey bitişi, mesafe yüksekliği ve montaj deliği konumu, hangi arayüz malzemesinin uygulanabilir olduğunu belirler. ±0,005 mm'ye işleyen ve düzlüğü kontrol eden bir tedarikçi size ince, yüksek performanslı bir arayüz seçeneği sunar. Eğrilmiş bir taban gönderen bir tedarikçi sizi kalın bir pede ve daha sıcak bir bağlantı noktasına zorlar.
BQUQ, Dongguan'daki tek bir fabrikada dört üretim hattı işletir — CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimi — ISO9001 kapsamında. Bu, taban işleme, kanat bağlama ve bitirme işlemlerinin tek bir kalite sistemi altında gerçekleştiği anlamına gelir, böylece belirttiğiniz arayüz yüzeyi aldığınız arayüz yüzeyidir. Esnek MOQ, prototip ve pilot üretimi destekler ve teklifler 12 iş saatinde geri döner. Yığınınızı ve termal hedefinizi sc@bquq.com veya WhatsApp +86 13713157787 adresine gönderin.
Sıkça Sorulan Sorular
S: En iyisini elde etmek için termal gresi termal ped ile birlikte kullanabilir miyim?
C: Hayır — bunları üst üste koymak genellikle işleri daha kötü yapar. Ped katmanları ayrı tutar ve gresin ince bir bağ hattına ulaşmasını engeller, böylece pedin kalınlığı artı gresin dağınıklığını elde edersiniz. Birini seçin. Boşluk küçük ve basınç yüksekse, yalnızca gres kullanın. Boşluk büyük veya basınç düzensizse, yalnızca uyumlu bir ped veya boşluk dolgusu kullanın.
S: Montaj basıncı TIM performansını ne kadar değiştirir?
C: Önemli ölçüde. Hafif parmak basıncından düzgün torklanmış bir bağlantıya geçmek, arayüz direncini yarıya veya daha fazlasına düşürebilir, çünkü basınç fazla malzemeyi sıkar ve bağ hattını kapatır. Kazanç gresler ve yumuşak boşluk dolguları için en büyük, sert pedler için daha küçüktür. Her zaman bir tork değeri ve bir bağlantı elemanı deseni belirtin ve taban boyunca basınç dağılımını doğrulayın.
S: Gres yerine ne zaman faz değişim malzemesi seçmeliyim?
C: Bağlantı tekrarlanan termal çevrim görüyorsa, üretim hattında temiz kuru kullanım gerekiyorsa veya pump-out zaten saha arızalarına neden olduysa faz değişim seçin. Kararlı durumda grese yakın performans gösterirken göçe direnir. Mutlak en düşük termal direnç gerekiyorsa ve düzenek iyi sıkıştırılmışsa ve servis edilmesi beklenmiyorsa gres seçin.
S: Alüminyum taban yerine bakır taban için farklı bir TIM gerekir mi?
C: TIM seçimi çoğunlukla taban malzemesinden çok boşluk, basınç ve düzlük tarafından yönlendirilir. Bununla birlikte, bakır ve alüminyum farklı oranlarda genleşir, bu nedenle alüminyum veya seramik bir alt tabakaya bağlanan bir bakır taban termal çevrim altında daha fazla hareket eder. Bu, pump-out riskini artırır ve tipik olarak sizi düz gres yerine bir faz değişim malzemesine veya yumuşak bir boşluk dolgusuna yönlendirir.
S: TIM seçimimin gerçekten çalışıp çalışmadığını nasıl test ederim?
C: Sabit güç, hava akışı ve ortam sıcaklığında bağlantı veya kasa sıcaklığını ölçün, sonra termal modelinizle karşılaştırın. Yararlı bir kontrol, aynı düzeneği iki farklı TIM ile çalıştırmak ve deltayı karşılaştırmaktır — fark ölçüm gürültünüzden küçükse, arayüz darboğazınız değildir. Düşüşün nerede olduğunu görmek için tabanı ve alt tabakayı ayrı ayrı enstrümante edin.
İlgili Kaynaklar
- BQUQ ve Dongguan üretim ayak izimiz hakkında: /about/
- Ekstrüde ve işlenmiş tabanlar dahil soğutucu ürün yelpazesi: /heat-sinks/
- Elektronik soğutmada sektör trendleri: /industry-dynamics/
- Tam teknik makale kütüphanesi: /bquq-blog/
- Tedarik ve spesifikasyonlar hakkında sıkça sorulan sorular: /faq/
- Üretim programlarından vaka çalışmaları: /case/
- Teklif isteyin veya çiziminizi gönderin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


