
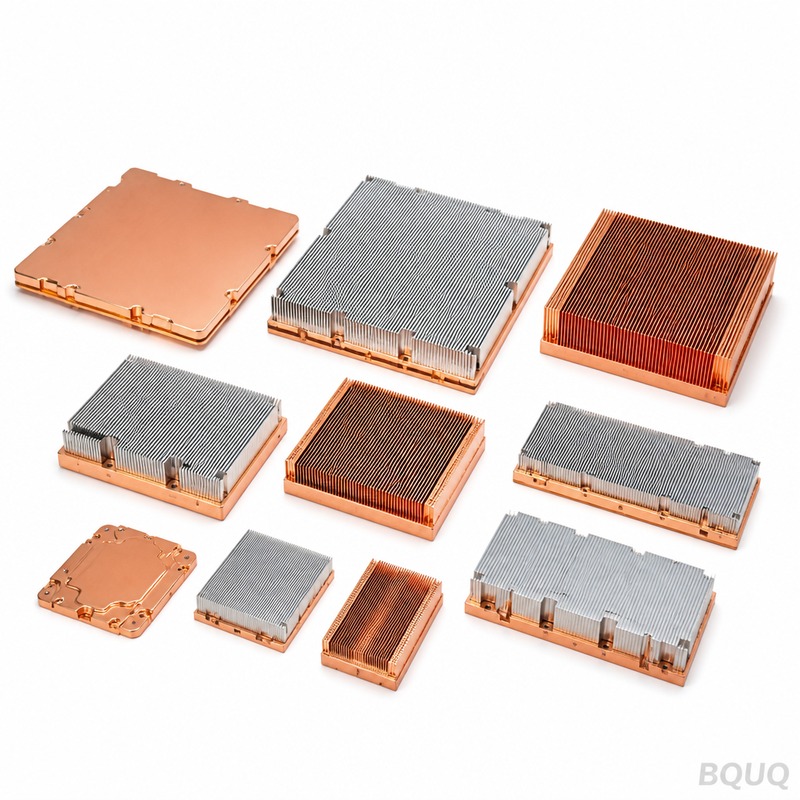
Skived Soğutucular: Süreç, Kanat Yoğunluğu ve Maliyet
Kısa cevap: Skiving, keskin bir bıçakla katı bir alüminyum veya bakır bloktan kanatları yukarı doğru soyup çıkaran bir metal kesme işlemidir; böylece kanatlar ve taban, ek yeri, dolgu maddesi ve arayüz direnci olmayan tek ve sürekli bir metal parçasıdır. Tipik skived kanatlar 0.4–1.0 mm kalınlıkta ve 0.8–2.0 mm adımda çalışır; bu, karşılaştırılabilir bir ekstrüzyonun yaklaşık 2–4 katı kanat yoğunluğu sağlar. 100 × 100 mm alüminyum skived soğutucu için takım maliyeti genellikle sıfırdır, birim maliyet tipik olarak ekstrüde eşdeğerinin 1.5–3 katıdır ve BQUQ gibi bir Dongguan kaynak fabrikasından tedarik süresi genellikle çizim onayından sonra 7–15 gündür; teklifler 12 iş saati içinde döner.
Skived soğutucular, ekstrüde profiller ile bağlı kanatlı düzenekler arasında dar bir bantta yer alır. Basit bir fiziksel sınır nedeniyle vardırlar: bir ekstrüzyon kalıbı, takım kırılmadan veya profil yırtılmadan önce metali ancak belirli bir dar aralıktan geçirebilir. Skiving, kanatları bir kalıptan sıkıştırmak yerine katı stoktan keserek bu sınırı tamamen aşar.
Bu makale, skiving sürecinin gerçekte nasıl işlediğini, hangi kanat yoğunluklarının gerçekçi olduğunu, ekstrüzyonu nerede yendiğini ve nerede yenmediğini ve maliyetin nasıl oluştuğunu ele alarak bilinçli bir tedarik kararı vermenizi sağlar.
Skived Soğutucu Nedir?
Skived soğutucu, kanatları katı bir bloğun yüzeyinden metali kesip kaldıran bir bıçakla şekillendirilen monolitik bir soğutucudur. Hiçbir şey kaynaklanmaz, lehimlenmez, yapıştırılmaz veya sert lehimlenmez. Kanat ve taban, aynı sürekli alüminyum veya bakır tanesidir.
Bu süreklilik termal açıdan önemlidir. Bir soğutucudaki her ek yeri bir termal arayüz ekler. Bağlı kanatlı soğutucular kanat ile taban arasında epoksi veya lehim kullanır ve bu katmanın kendi direnci ve boşluk riski vardır. Skived kanatta böyle bir katman yoktur; bu nedenle ısı, tabandan kanada yalnızca kütle iletim kayıplarıyla ilerler.
Süreç aynı zamanda esnektir. Kalıp olmadığı için kanat sayısı, kanat yüksekliği, kanat kalınlığı ve taban kalınlığı, yeni takım gerektirmeden üretim partileri arasında değiştirilebilir. Düşük-orta hacimli programlar veya hâlâ termal olarak doğrulanan tasarımlar için bu esneklik, genellikle bir ekstrüzyonun daha düşük birim maliyetinden daha değerlidir.
Skiving vs. diğer kanat oluşturma yöntemleri
| Yöntem | Tipik kanat kalınlığı | Tipik kanat yoğunluğu | Takım maliyeti | Ek yeri direnci |
|---|---|---|---|---|
| Skiving | 0.4–1.0 mm | Yüksek | Yok veya düşük | Yok (monolitik) |
| Alüminyum ekstrüzyon | 1.0–3.0 mm | Düşük ila orta | Yüksek (kalıp) | Yok (monolitik) |
| Bağlı / lehimli kanat | 0.3–1.0 mm | Yüksek | Düşük ila orta | Her kanatta mevcut |
| Katlanmış kanat | 0.2–0.5 mm | Çok yüksek | Orta | Taban ek yerinde mevcut |
| Döküm | 2.0–5.0 mm | Çok düşük | Yüksek | Yok (monolitik) |
Yukarıdaki tablo göstergeseldir ve sabit sınırlar yerine yaygın ticari aralıkları yansıtır. Örneğin döküm, karmaşık 3D geometri ve montaj çıkıntıları için mükemmeldir, ancak yoğun kanatlarda zayıftır. Skiving bunun tam tersidir: basit geometri, yoğun kanatlar.
Skiving Süreci Nasıl İşler?
Skiving, genellikle özel bir skiving makinesinde veya ağır şekilde modifiye edilmiş bir planya tipi platformda çalıştırılan kontrollü bir işleme operasyonudur. Sıra basittir ancak kurulum hatasına karşı affedici değildir.
Adım 1: Stok hazırlığı
Süreç, katı bir alüminyum (tipik olarak 6061 veya 6063) veya bakır (tipik olarak C11000) kütük veya plakayla başlar. Blok, üst yüzeyi dar bir tolerans içinde düz olacak şekilde yüzeylenir ve karelenir. Stoktaki herhangi bir eğrilik kanat uçlarında yeniden üretilecektir, bu nedenle bu adım nihai düzlük için tavanı belirler.
Adım 2: Bıçak kurulumu ve açısı
Sertleştirilmiş bir skiving bıçağı, iş yüzeyine sığ bir açıyla yerleştirilir. Bıçak, geleneksel frezeleme anlamında bir talaş kesmez — bir metal katmanını keser ve yukarı doğru kıvırır. Bıçak açısı, talaş açısı, kenar keskinliği ve kesme derinliği birlikte kanadın temiz bir şekilde ayakta durup durmayacağını veya yırtılıp yırtılmayacağını belirler.
Adım 3: Ardışık geçişler
Takım bir kanat adımı ilerler, bir sonraki kanadı keser ve tekrarlar. Her geçiş bir kanadı kaldırır ve tabanda sığ bir oluk bırakır. Bu nedenle taban kalınlığı aşamalı olarak tüketilir; bu yüzden taban kalınlığı kanat yüksekliği dikkate alınarak belirtilmelidir.
Adım 4: Kanat şekillendirme ve düzleştirme
Yeni skived kanatlar mükemmel düz değildir. Genellikle tutarlı bir yüksekliğe ve paralel hizaya preslenir veya haddelenir. Kanat yüksekliği toleransı asıl burada oluşturulur; iyi kontrol edilen üretimde tipik olarak ±0.05 mm ila ±0.10 mm içinde.
Adım 5: İkincil işleme
Taban nihai kalınlığa frezelenir, montaj delikleri delinir ve kılavuz çekilir, kenarlar pahlanır ve ısı borusu veya bileşen boşluğu için herhangi bir cep açılır. BQUQ'da bu, CNC işlenmiş soğutucularımız için kullanılan aynı CNC platformunda yapılır ve montaj deliği konumu ile taban düzlüğü gibi kritik özelliklerde ±0.005 mm tutulur.
Adım 6: Yüzey bitirme
Çıplak alüminyum skived soğutucular yaygındır. Siyah anodizasyon genellikle görünüm veya emisivite için istenir, ancak tipik doğal konveksiyon koşullarında radyasyon faydası iletim ve konveksiyona kıyasla mütevazıdır. Bakır skived parçalar genellikle çıplak bırakılır veya oksidasyonu önlemek için nikel kaplanır.
Skiving Gerçekte Hangi Kanat Yoğunluğuna Ulaşabilir?
Kanat yoğunluğu genellikle adım (merkezden merkeze aralık) veya inç başına kanat (FPI) olarak ifade edilir. Skiving rutin olarak 0.8–2.0 mm adıma ulaşır; bu yaklaşık 13–32 FPI'dır. Üretimde 0.5 mm kanat kalınlığı ile 1.0 mm adım çok yaygın ve kararlı bir kombinasyondur.
Burada mühendislerin belirtmeden önce anlaması gereken bir denge üçgeni vardır:
- Daha ince kanatlar yüzey alanını artırır ancak kanat boyunca iletimi azaltır; bu nedenle kanat ucu tabandan daha soğuk çalışır ve alanının önerdiğinden daha az katkı sağlar.
- Daha sıkı adım alanı artırır ancak hava akışını kısıtlar. Yaklaşık 1 mm boşluğun altında, zorlanmış konveksiyon tasarımlarında toz kirlenmesi ve basınç düşüşü gerçek sorunlar haline gelir.
- Daha uzun kanatlar alanı artırır ancak uç sıcaklık düşüşünü büyütür. Yaklaşık 15:1 (yükseklik/kalınlık) üzerindeki en-boy oranlarını düz tutmak zorlaşır ve taşımada hasara yatkındır.
| Parametre | Muhafazakâr | Tipik üretim | Agresif |
|---|---|---|---|
| Kanat kalınlığı | 0.8–1.0 mm | 0.4–0.6 mm | 0.3 mm |
| Kanat adımı | 1.5–2.0 mm | 0.8–1.2 mm | 0.6 mm |
| Kanat yüksekliği | 10–25 mm | 25–50 mm | 50–80 mm |
| Kanat yüksekliği toleransı | ±0.10 mm | ±0.05 mm | ±0.03 mm |
| Taban kalınlığı | 5–10 mm | 3–6 mm | 2 mm |
"Agresif" sütunundaki değerler elde edilebilir ancak hacme geçmeden önce bir termal prototiple doğrulanmalıdır. Ayrıca birim maliyeti artırır ve verimi düşürür.
Skiving vs. Ekstrüzyon: Hangisini Ne Zaman Seçmelisiniz?
Bu, en yaygın tedarik sorusudur ve dürüst cevap, farklı sorunları çözdükleridir.
Ekstrüzyonu şu durumlarda seçin: kanat adımınız 2 mm veya daha genişse, yıllık hacminiz bir kalıbı amorti edecek kadar yüksekse, profiliniz uzun ve sabit olması gerekiyorsa ve termal hedefiniz orta düzeydeyse. Ekstrüde profiller hacimde ucuzdur ve çok geniş standart kütüphanelerde mevcuttur. Karşılaştırmamız için soğutucu tasarım kontrol listesi sayfamıza bakın.
Skiving'i şu durumlarda seçin: yaklaşık 1.5 mm'nin altında kanat adımına ihtiyacınız varsa, hacminiz düşük ila orta ise, tasarımınız hâlâ değişiyorsa veya bir bakır soğutucuya ihtiyacınız varsa. Bakır, yoğun kanat profillerine ekonomik olarak ekstrüde edilemez; bu tam olarak bakır skived kanatlı soğutucuların üst düzey uygulamalara hâkim olmasının nedenidir.
Bağlı kanadı şu durumlarda seçin: yaklaşık 60 mm'den daha uzun kanatlara ihtiyacınız varsa veya bakır taban ile alüminyum kanatlar gibi malzemeleri karıştırmanız gerekiyorsa.
Pratik bir kural: bir ekstrüzyon, 2 mm adım veya daha geniş kanatlarla termal hedefinize ulaşabiliyorsa ve hacminiz yılda yaklaşık 5.000 adedi aşıyorsa, ekstrüzyon genellikle birim başına daha ucuz olacaktır. Bunun altında veya 1.5 mm adımın altında, skiving genellikle toplam sahip olma maliyetinde kazanır çünkü amorti edilecek bir kalıp yoktur.
Skived Soğutucu Maliyetini Neler Belirler?
Bir skived soğutucunun birim fiyatı beş bileşenden oluşur. Bunları anlamak, sadece indirim istemek yerine maliyet düşüşünü akıllıca hedeflemenizi sağlar.
| Maliyet etkeni | Birim maliyet payı (gösterge) | Nasıl azaltılır |
|---|---|---|
| Hammadde (Al veya Cu) | 30–55% | Taban kalınlığını azaltın; bakır gerekmiyorsa alüminyum kullanın |
| Makine süresi | 25–40% | Daha gevşek kanat adımı, daha kısa kanatlar, daha az geçiş |
| İkincil CNC | 10–20% | Montaj özelliklerini basitleştirin, kılavuzlu delikleri azaltın |
| Bitirme | 5–15% | Kabul edilebilirse anodize yerine çıplak alüminyum belirtin |
| Verim / hurda | 5–15% | Agresif kanat en-boy oranlarından kaçının |
Bakır baskın değişkendir. Bakır, kilogram başına alüminyumdan birkaç kat daha pahalıdır ve yaklaşık üç kat daha yoğundur; bu nedenle bir bakır skived soğutucu, aynı geometriye sahip alüminyumun kolayca 3–5 katı maliyete sahip olabilir. Bakırı yalnızca daha yüksek termal iletkenliğin gerçekten gerekli olduğu yerlerde belirtin — tipik olarak kaynakta yaklaşık 50 W/cm² üzerindeki yüksek ısı akısı uygulamalarında veya tabandaki yayılma direncinin baskın olduğu durumlarda.
Makine süresi, kanat geçiş sayısıyla ölçeklenir. Kanat sayısını iki katına çıkarmak, skiving süresini kabaca iki katına çıkarır; bu yüzden agresif kanat yoğunlukları bedava yüzey alanı olmak yerine gerçek bir maliyet cezası taşır.
Bir soğutucu programında paranın tipik olarak nerede harcandığına dair daha geniş bir bakış için soğutucu maliyet düşürme sayfamıza bakın.
Sessizce maliyet ekleyen tasarım seçimleri
- Asla görünmeyecek bir parçada anodizasyon belirtmek.
- Ayrı bir fikstür kurulumu gerektiren kılavuzlu delik deseni eklemek.
- ±0.05 mm'nin termal doğrulamadan geçeceği yerde ±0.02 mm kanat yüksekliği toleransı istemek.
- Bir yerine iki skiving geçişini zorunlu kılan bir kanat yüksekliği tasarlamak.
- Bakır tabanı alüminyum kanatlarla karıştırmak; bu, bir ek yeri geri getirir ve skiving amacını bozar.
Alıcılar Sipariş Vermeden Önce Neyi Doğrulamalı?
Skived soğutucuların teklifini almak kolaydır, tutarlı üretmek daha zordur. Üretim siparişi vermeden önce tedarikçinizle aşağıdakileri doğrulayın.
1. Skiving sonrası taban düzlüğü. Skiving, tabanı eğebilecek gerilim yaratır. Bir düzlük değeri isteyin; 100 mm'lik bir parça için montaj yüzeyi boyunca tipik olarak 0.05–0.10 mm ve bunun bitirme öncesi değil sonrasında ölçüldüğünü doğrulayın.
2. Kanat ucu durumu. Çapak, yırtık veya kıvrılmış uçlara dikkat edin. Bunlar etkin alanı azaltır ve bitişik kanatları kısa devre yapabilir.
3. Kanat yüksekliği tekdüzeliği. Yalnızca merkezde değil, tüm kanat dizisi boyunca ölçün. Kenar kanatları sıklıkla uzun veya kısa çıkar.
4. Malzeme sertifikası. Alüminyum için alaşımı ve temperi doğrulayın. Bakır için iletkenlik derecesini doğrulayın.
5. Yüzey bitirme şartnamesi. Çıplak alüminyum skived parçalar açıkça tanımlanmalıdır — bitirme seçiminin termal performans ve korozyonla nasıl etkileştiği için soğutucu anodizasyon ve çıplak bitirme sayfamıza bakın.
6. Önce numune politikası. Takım yapmadan veya hacme geçmeden önce her zaman bir prototipi termal olarak test edin. Skiving'de amorti edilecek takım yoktur, bu nedenle numune alma ucuz ve hızlıdır.
BQUQ, tek bir Dongguan fabrikasında dört üretim hattı boyunca CNC işleme, metal damgalama ve özel yayların yanı sıra skived soğutucu üretimini yürütür. Bu, bir skived soğutucunun taban işlemesi, delik deseni ve bitirmesinin skiving işleminin kendisiyle aynı tesiste yapıldığı anlamına gelir; bu da ilk numune ile üretim arasındaki döngüyü kısaltır. MOQ esnektir ve teklifler 12 iş saati içinde döner.
Sıkça Sorulan Sorular
S: Skived soğutucular bakırdan yapılabilir mi?
C: Evet. Bakır skiving, bakırın termal iletkenliği alüminyumun yaklaşık iki katı olduğu için yüksek ısı akısı uygulamalarında yaygındır. Ödünleşim maliyettir: bakır kilogram başına önemli ölçüde daha pahalıdır ve yaklaşık üç kat daha yoğundur; bu nedenle bir bakır skived soğutucu, aynı geometriye sahip alüminyumun tipik olarak birkaç katı maliyete sahiptir. Bakırı yalnızca taban yayılma direnci veya akı yoğunluğu gerçekten gerektirdiğinde belirtin.
S: Skiving için minimum kanat kalınlığı nedir?
C: Kararlı üretimde alüminyum için 0.4 mm gerçekçi bir minimumdur ve 0.5 mm daha güvenli bir varsayılandır. Bakır bazen daha ince alınabilir çünkü daha sünektir, ancak ince bakır kanatlar taşıma sırasında kolayca deforme olur. 0.4 mm'nin altındaki kanatlar geliştirme bazında mümkündür ancak genellikle verimi termal kazançı dengeleyecek kadar düşürür.
S: Skiving ekstrüzyondan daha mı pahalı?
C: Yüksek hacimde birim başına genellikle evet — tipik olarak eşdeğer bir ekstrüzyonun 1.5 ila 3 katı. Ancak ekstrüzyon bir kalıp gerektirir; bu binlerce dolara mal olabilir ve kesilmesi haftalar alır. Düşük ila orta hacimde veya kanat adımı yaklaşık 1.5 mm'nin altında olması gerektiğinde, skiving genellikle daha düşük toplam maliyete sahiptir çünkü amorti edilecek takım ve kalıp tedarik süresi yoktur.
S: Skived soğutucular termal arayüz malzemesine ihtiyaç duyar mı?
C: Evet. Skived kanat dizisi monolitiktir, ancak soğutucu yine de mekanik bir arayüz üzerinden bir bileşene monte edilir ve bu arayüz bir TIM gerektirir. Boşluk dolgusu, faz değişim pedi veya gres seçimi yüzey düzlüğüne, montaj basıncına ve boşluğa bağlıdır. TIM'i skived bir tabanla nasıl eşleştireceğiniz için termal arayüz seçimi rehberimize bakın.
S: Ne kadar tedarik süresi beklemeliyim?
C: BQUQ gibi bir Dongguan kaynak fabrikasından, bir çizim veya 3D model alındıktan sonra teklif tipik olarak 12 iş saati içinde döner. Prototip skived soğutucular genellikle çizim onayından sonra 7–15 gün içinde sevk edilir ve üretim partileri miktara, bitirmeye ve malzeme bulunabilirliğine bağlıdır. Bakır parçalar, malzeme tedarik süresi nedeniyle genellikle alüminyumdan daha uzun sürer.
İlgili Kaynaklar
- BQUQ ve Dongguan'daki dört üretim hattımız hakkında: /about/
- Skived, ekstrüde ve CNC işlenmiş dahil tüm soğutucu ürün yelpazesi: /heat-sinks/
- ±0.005 mm toleranslı CNC işlenmiş soğutucular: /cnc-machined-heat-sinks/
- Termal yönetim ve elektronik soğutmada sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik rehberleri: /bquq-blog/
- Tedarik ve üretim hakkında sıkça sorulan sorular: /faq/
- BQUQ üretim programlarından vaka çalışmaları: /case/
- 12 saatlik teklif için mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimini yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


