
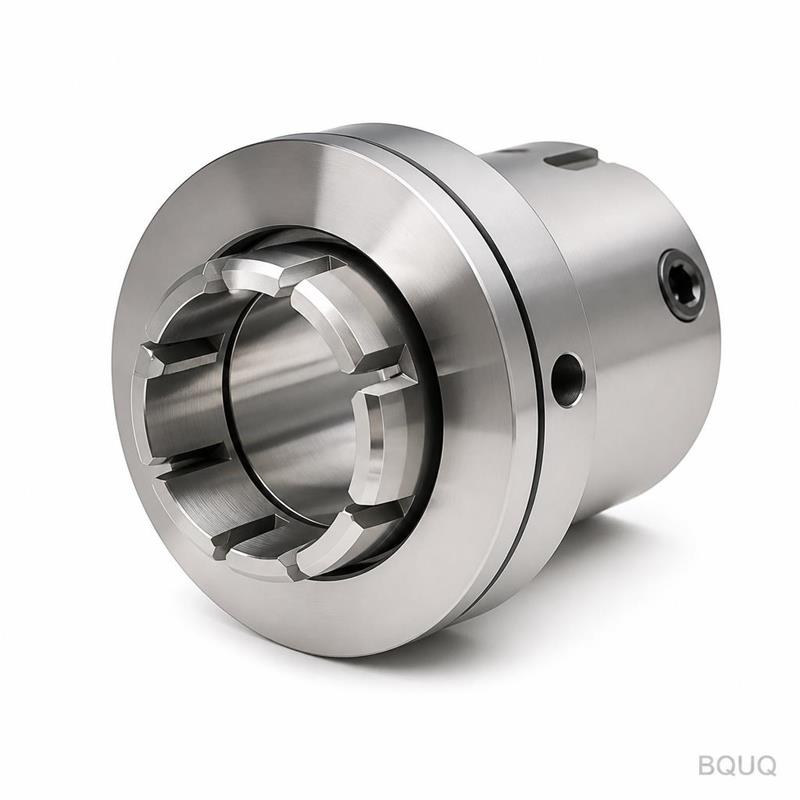
CNC Torna Tezgahlarında Canlı Takım: Torna Üzerinde Frezeleme
Kısa cevap: canlı takım, bir CNC torna tezgahını, ikinci bir kurulum gerektirmeden frezeleme, delme, kılavuz çekme ve kanal açma yapabilen bir tornalama merkezine dönüştürür. Altı frezelenmiş düz yüzeyi, bir çapraz deliği ve kılavuz çekilmiş bir alın yüzeyi olan bir parça tek çevrimde işlenebilir; tornalanmış çaplarda ±0,005 mm ve frezelenmiş özelliklerde yaklaşık ±0,02 mm tolerans tutulur. Canlı takım, parçanız önce yuvarlak, sonra freze olduğunda kazanır — işi bir torna ve bir frezeye bölmenin maliyetini tipik olarak %15–40 azaltır, ancak yalnızca geometri gerçekten uygun olduğunda.
Çoğu parça ne tamamen yuvarlak ne de tamamen düzdür. Bir motor mili tornalanmış bir muyluya, frezelenmiş bir kama yuvasına ve kılavuz çekilmiş bir uca sahiptir. Bir hidrolik bağlantı parçası bir dişe, bir altıgen ve çapraz delinmiş bir porta sahiptir. Yuvarlak özellikleri bir tornada tornalayıp ardından frezelenmiş özellikler için yeniden bağlarsanız, kurulum için iki kez ödeme yaparsınız ve her yeniden sıkma bir başka yığılma hatası katmanı ekler. Canlı takım, bu ikinci kurulumu ortadan kaldırmak için vardır.
CNC Tornada Canlı Takım Nedir?
Canlı takım — tahrikli takım olarak da adlandırılır — torna kater kulesi üzerinde kendi motorunu taşıyan ve ana mil durduğunda, indekslendiğinde veya yavaş döndüğünde bir parmak freze, matkap veya kılavuzu döndüren bir takım tutucudur. Standart bir torna takımı sabittir ve iş parçası döndüğü için keser. Canlı takım kendi kesicisini döndürür, böylece torna bir işleme merkezi gibi frezeleme işlemlerini gerçekleştirebilir. Bunu mümkün kılan C eksenidir: ana mil, bir açısal konumu koruyabilen programlanabilir bir döner eksen haline gelir, böylece canlı takımla frezelenen bir düz yüzey, parça datuma göre bilinen bir açıya oturur. C ekseni olmadan canlı takımın doğru yüze indekslenmesinin hiçbir yolu olmazdı.
C Ekseni ile Y Ekseni Canlı Takım
Bu, torna frezelemesindeki en büyük ayrımdır ve hangi parçaları yapabileceğinizi değiştirir.
Yalnızca C eksenli bir makine parçaya radyal olarak yaklaşır. Çap üzerinde delme ve kılavuz çekme ile düz yüzeyler frezeleyebilirsiniz, ancak kesiciyi makine merkez hattından çıkaramazsınız, bu da cepleri ve eksantrik özellikleri sınırlar. Y eksenli bir kater kulesi merkez dışına yukarı ve aşağı hareket eder, böylece kesici parçanın yüzeyi boyunca herhangi bir yere konumlandırılabilir. Bu, merkez hattından geçmeyen cepleri, kanalları ve düz yüzeyleri mümkün kılar ve X ile C'yi birlikte enterpolasyon yaparak merkez dışı özellikleri taklit etmenin garip geçici çözümünü ortadan kaldırır. Bir B ekseni freze-torna kafası döner ve tek kurulumda açılı özellikler ile neredeyse beş eksenli kontur işleme ekler.
| Konfigürasyon | Frezeleme serbestliği | Tipik özellik toleransı | En uygun parçalar |
|---|---|---|---|
| 2 eksenli torna + frezede ikinci op | Frezede sınırsız | Yeniden bağlamadan sonra ±0,02–0,05 mm | Düşük hacim, karmaşık frezeleme |
| C ekseni canlı takım | Radyal delme/kılavuz çekme, düz yüzeyler | ±0,02–0,03 mm | Çapraz delikler, altıgenler, basit düz yüzeyler |
| Y ekseni canlı takım | Merkez dışı cepler, kanallar, düz yüzeyler | ±0,01–0,02 mm | Frezelemeli çoğu önce yuvarlak parça |
| B ekseni freze-torna | Açılı ve konturlu özellikler | ±0,005–0,01 mm | Yüksek değerli tek kurulum parçaları |
Canlı Takım Gerçekte Neler Yapabilir?
İşlem listesi çoğu alıcının beklediğinden daha geniştir. İyi kurulmuş bir canlı takımlı torna tezgahının üstesinden geldiği ve gerçekçi olarak tuttuğu şeyler şunlardır.
| İşlem | Tipik tolerans | Notlar |
|---|---|---|
| Çap üzerinde çapraz delme | ±0,05 mm konum | Y ekseni ile daha kolay; önce bir düz yüzey veya punta gerekir |
| Alın yüzeyinde eksenel delme | ±0,02 mm konum | Kaymayı durdurmak için punta deliği açın |
| Düz yüzey veya altıgen frezeleme | Düz yüzeyler arası ±0,02 mm | C ekseni indeksleme açıyı belirler |
| Kanal açma | ±0,02 mm genişlik | Kesici çapı ve rijitlik baskındır |
| Güçlü kılavuz çekme | Tipik olarak 6H sınıfı | Rijit kılavuz çekme, kılavuz kaymasını önler |
| Yüzey gravürleme veya markalama | Kozmetik | Ücretsiz kapasite, ikinci kurulum yok |
Her şeyden önemli bir kural vardır: frezeleme payını hafif tutun. Bir canlı takım tutucusu, bir freze milinden daha az rijittir, bu nedenle ağır frezeleme çok sayıda sığ paso gerektirir ve kesicileri hızlı aşındırır. Bir özellik ciddi metal kaldırma gerektirdiğinde, gerçek bir freze hala dürüst cevaptır. İkinci kural, takım değişimlerini planlamaktır. Her tahrikli tutucu bir kater kulesi istasyonunu işgal eder ve bir parça dört farklı canlı takım gerektiriyorsa, özellikler bitmeden istasyonlar tükenebilir. İyi programcılar işlemleri çizim sırasına göre değil, takıma göre gruplandırır, böylece C ekseni mümkün olduğunca az indekslenir.
Canlı Takım Ne Zaman Ayrı Bir Frezeden Daha İyidir?
Canlı takım, frezelenmiş özellikler temelde tornalanmış bir parçaya ikincil olduğunda kazanır. Değer, kurulumun ortadan kaldırılması ve datum bütünlüğüdür, ham frezeleme gücü değil. Bir parça birkaç küçük frezelenmiş detayla yuvarlaksa, tek bir canlı takım çevrimi, iki makinede iki işlemi hem maliyet hem de doğruluk açısından yener. Parça tek bir delinmiş deliğe sahip düz bir bloksa, bir freze daha ucuz ve daha basittir. Geçiş noktası genellikle tornadaki frezeleme süresinin toplam çevrimin yaklaşık dörtte birini aşacağı yerdir.
Bir de kalite argümanı vardır. Bir parça her aynadan çıkıp yeniden sıkıldığında, yeni bir hizalama hatası enjekte edersiniz. Tornalanmış bir çap ile frezelenmiş bir delik arasındaki eş merkezliliği, her ikisi de aynı sıkıştırmada kesildiğinde kontrol etmek çok daha kolaydır. Yuvarlak ve düz özellikler arasında gerçek konum peşinde koşan alıcılar, tedarikçilerinden parçayı iki makineli bir planı kabul etmeden önce tek bir canlı takım işlemi olarak teklif etmelerini istemelidir.
İşlenmiş bir örnek ekonomiyi daha net hale getirir. 40 mm paslanmaz bir milin 6 mm çapraz delik, iki frezelenmiş düz yüzey ve kılavuz çekilmiş bir M5 uca ihtiyacı olduğunu varsayalım. İki işlem olarak, bu bir torna kurulumu, bir freze fikstürü, iki elleçleme ve iki muayene noktasıdır. Tek bir canlı takım çevrimi olarak, bu bir çubuk girişi, bitmiş bir parça çıkışıdır; çapraz delik ve düz yüzeyler tornalanmış çaplarla aynı datumu paylaşır. Birkaç yüz parçada, yalnızca kurulum işçiliğindeki fark genellikle daha yüksek makine ücretini karşılar ve yeniden sıkıştırmadan kaynaklanan hurda oranı da onunla birlikte düşer.
Doğruluk ve Yüzey Kalitesi Notları
İyi bir tornada tornalanmış çaplar sorunsuz bir şekilde ±0,005 mm ve Ra 0,8 µm'ye ulaşır. Canlı takımla frezelenmiş özellikler daha gevşektir — ±0,02 mm ve Ra 1,6 µm düşünün — çünkü takım tutucusu daha az rijittir ve etkin takım çıkıntısı daha uzundur. Çapraz deliklerden veya düz yüzeylerden kaynaklanan kesintili kesimler tırlama olasılığını artırır, bu nedenle ilerlemeler muhafazakar ayarlanır. Bir çizim frezelenmiş bir cep için ±0,005 mm gerektiriyorsa, bu canlı takımda gerçekten zordur ve bir freze savunulabilir yoldur. Çizimi görmeden tahrikli bir takımda freze sınıfı tolerans vaat eden herhangi bir atölyeden şüphelenin.
Canlı takımla işlenmiş yüzeylerde yüzey kalitesi de kesici yoluna bağlıdır. Tek pasoda çalıştırılan bir alın frezesi, aynı genişlikte kademeli bir parmak frezeden daha temiz bir düz yüzey bırakır. Kozmetik düz yüzeyler için keskin bir kesici ve hafif bir kesme derinliği ile bir bitirme pasosu isteyin. Fonksiyonel konumlandırma düz yüzeyleri için, kozmetik yüzey yerine düzlük ve konumu önceliklendirin — bir montaj yüzeyinde hafifçe görünen bir takım yolu parçanın nasıl performans gösterdiğini etkilemez ve kozmetik olarak mükemmel gizli bir yüzey için ödeme yapmak boşa harcanan paradır.
Maliyet ve Çevrim Süresi: Gerçek Ödünleşim
Canlı takım ücretsiz değildir. Takım tutucuları daha pahalıdır, programlama daha karmaşıktır ve makine ücreti daha yüksektir. Geri aldığınız şey, iki yerine tek kurulum, daha az elleçleme, daha az fikstür ve daha sıkı datum kontrolüdür. 500–5.000 parçalık bir parça için bu fark tipik olarak birim maliyette %15–40 aralığına denk gelir. Prototip miktarında kurulum tasarrufu orantılı olarak daha büyüktür, ancak programlama ek yükü bunu silip süpürebilir.
Karar vermenin en temiz yolu iki soru sormaktır. Birincisi, parçanın çevrim süresinin ne kadarı frezelemedir? İkincisi, tornalanmış ve frezelenmiş özellikler arasındaki ilişki ne kadar sıkıdır? Yüksek frezeleme içeriği ve gevşek ilişkiler bir frezeyi veya freze-tornayı destekler. Düşük frezeleme içeriği ve sıkı ilişkiler canlı takımı destekler. Çizimi bize gönderin ve programımızı dolduran rotayı sessizce seçmek yerine her iki rotayı da teklif edelim.
Canlı Takımla İşlenen Parçalar İçin Tasarım Kuralları
Bunları aklınızda tutun, bir hızlı teslim atölyesi size güvenle teklif verebilir. Frezelenmesi gereken parça yüzeylerinin sayısını en aza indirin, çünkü her yüzey bir C ekseni indeksini ve genellikle bir takım değişimini tüketir. Uzun küçük çaplı kesiciler gerektiren çok derin ceplerden kaçının — tırlarlar ve kırılırlar. Kendinize net bir datum verin; tornalanmış bir omuz, frezelenmiş özellikler için mükemmel bir referans oluşturur. Her özelliği varsayılan olarak ±0,005 mm'ye ayarlamak yerine canlı takımla frezelenmiş toleransları dürüstçe belirtin, çünkü aşırı tolerans saf ek yüktür. Ve parça gerçekten ağır frezeleme gerektiriyorsa, onu frezelenmiş bir parça olarak tasarlayın ve bir tornaya zorlamayı bırakın.
Sıkça Sorulan Sorular
S: Canlı takım, freze-torna makinesiyle aynı şey midir?
C: Hayır, ancak örtüşürler. Canlı takım, bir tornanın kater kulesi üzerindeki motorlu bir takım anlamına gelir, genellikle bir C ekseni ile. Gerçek bir freze-torna makinesi bir B eksenine veya ikinci bir mile sahiptir ve parçaya çok daha fazla frezeleme gücüyle daha fazla açıdan yaklaşabilir. Parçanız çoğunlukla hafif frezelemeli tornalanmışsa, canlı takım daha ucuz araçtır; gerçekten beş eksenli işse, freze-torna istersiniz.
S: Canlı takım frezelenmiş özelliklerde hangi toleransı tutabilir?
C: Normal bir iş için frezelenmiş düz yüzeyler ve ceplerde ±0,02 mm ve çapraz delik konumunda ±0,05 mm bütçeleyin. Sıkı, iyi desteklenmiş özellikler ±0,01 mm'ye ulaşabilir, ancak canlı takım bir frezeden daha az rijittir, bu nedenle ±0,01 mm altı frezelemeyi varsayılan yerine özel bir istek olarak değerlendirin. Tornalanmış çaplar hala ±0,005 mm tutar.
S: Canlı takım iki kuruluma kıyasla ne kadar tasarruf sağlar?
C: Tipik olarak 500–5.000 parçada %15–40, kurulumun ortadan kaldırılması ve daha az elleçleme ile sağlanır. Tasarruf, ikinci bir makineyi, ikinci bir fikstürü ve ikinci bir sıkıştırmayı kaldırmaktan gelir, tornanın daha hızlı kesmesinden değil. Çok düşük hacimde programlama ek yükü kurulum tasarrufundan daha ağır basabilir, bu nedenle hacim önemlidir.
S: Canlı takımla kama yuvası frezeleyebilir misiniz?
C: Evet. Bir mil üzerindeki kanal veya kama yuvası, en yaygın canlı takım işlerinden biridir ve genişlik için yaklaşık ±0,02 mm tutulur. Uzun kama yuvaları veya sıkı yan duvar toleransı için, uygun bir kısa kesicili bir freze daha güvenilir olabilir ve bunu tornaya zorlamak yerine teklifte söyleyeceğiz.
S: Canlı takımla işlenen parçaları teklif etmek için hangi çizim detayına ihtiyacınız var?
C: Bir STEP dosyası veya ölçülendirilmiş 2D çizim, malzeme, miktar, yüzey ve yuvarlak ile frezelenmiş özellikler arasındaki gerçek konum çağrıları. Bu ilişki çağrıları, parçanın canlı takımlı bir tornaya mı yoksa bir frezeye mi ait olduğuna karar veren şeydir. Bunları sc@bquq.com adresine gönderin, 12 iş saati içinde bir teklif döneriz.
İlgili Kaynaklar
- CNC tornalama ile frezeleme: doğru işlemi seçmek — bir parçanın ne zaman bir tornaya, bir frezeye veya her ikisine ait olduğuna nasıl karar verilir.
- CNC işleme hizmetleri — Dongguan kaynak fabrikasından tornalama, frezeleme ve tek kurulum torna işleri.
- BQUQ Hakkında — CNC, damgalama, yay ve soğutucu hatlarını tek çatı altında işleten bir ISO9001 kaynak fabrikası.
- Bize ulaşın — 12 iş saati içinde teklif için çiziminizi gönderin.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Dongguan, Çin'de CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını tek çatı altında işleten ISO9001 sertifikalı bir kaynak fabrikasıdır. 12 iş saati içinde teklif için çizimleri sc@bquq.com veya WhatsApp +86 13713157787 adresine gönderin. www.bquq.com


