
Titanyumu 0,01 mm‘ye işlemek, rijit kurulumlar ve düşük kesme hızları gerektirir. BQUQ, Ti-6Al-4V‘yi işler ve çizimleri 12 saat içinde fiyatlandırır.
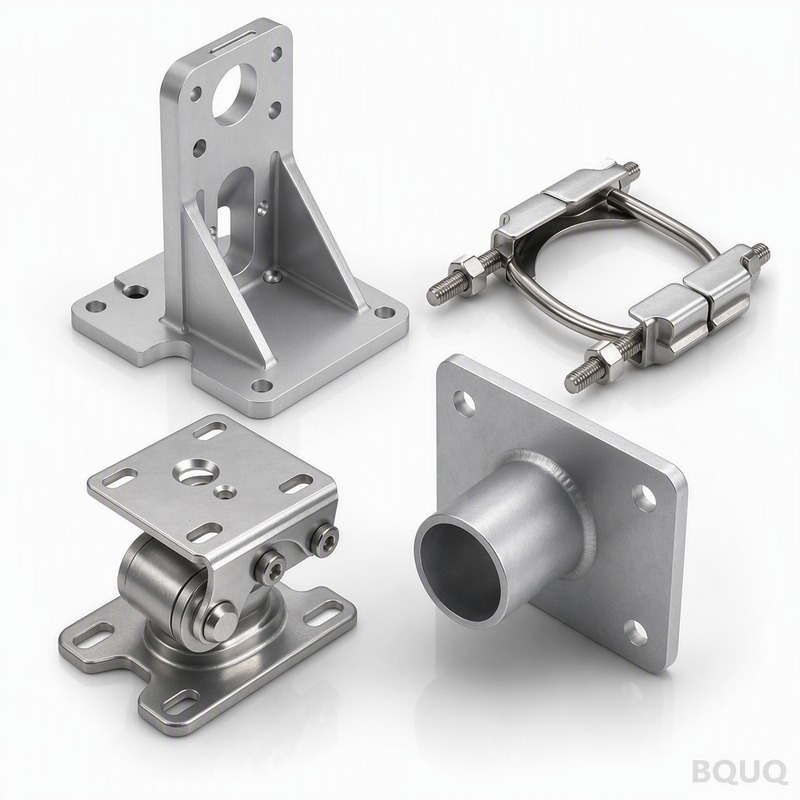
Titanyum İşleme: Bir CNC Atölyesinin Sıkı Toleranslar İçin Neye İhtiyacı Var
İyi kurulmuş bir CNC atölyesi titanyumda her gün ±0,01 mm toleransı korur; özensiz bir atölye ise ±0,05 mm'de parçaları hurdaya ayırır. Titanyum sert olduğu için yavaş değildir; tok, esnek ve kesme bölgesinde ısıyı tuttuğu için yavaştır. Bu kombinasyon, esnek takımları, çekingen ilerlemeleri ve titanyuma paslanmaz çelik gibi davranan atölyeleri cezalandırır.
Titanyum, tam da gram başına güçlü ve biyouyumlu olduğu için tıbbi implantlar, havacılık braketleri, robotik gövdeler ve üst düzey tüketici parçaları için bir büyüme metalidir. Aynı zamanda bir CNC programının dokunabileceği en affetmez malzemelerden biridir. Bir titanyum çizimini fiyat teklifi için göndermeden önce, atölyenin neyle mücadele ettiğini, kalitelerin size gerçekte ne kadara mal olduğunu ve hangi tolerans çağrılarının işlenmiş bir yüzeyde makul olduğunu bilmek yardımcı olur.
Titanyum Kesici Kenarı Neden Cezalandırır?
Titanyumun işleme zorluğu sertlik değerlerinden değil, dört fiziksel olgudan kaynaklanır. Isıl iletkenliği yaklaşık 7 W/m·K'dir — çeliğin yaklaşık yedide biri ve alüminyumun yirmide biri — bu nedenle kesme ısısı talaşla birlikte gitmek yerine takım ucunda kalır. Elastisite modülü düşüktür, yaklaşık 114 GPa, bu nedenle ince kesitler kesici takımdan uzaklaşır ve geçişten sonra geri yaylanır. Hızla sertleşir, bu da sürtünen bir takımın anında bir sonraki kenarı mahveden sertleşmiş bir yüzey oluşturduğu anlamına gelir. Ve talaşları ince ve güçlüdür, yükü kesici kenarın çok küçük bir uzunluğunda yoğunlaştırır.
Bu dört olgu işleme kurallarını belirler. Kesme hızı düşük kalmalı, ilerleme, işlenmiş sertleşmiş tabakanın altını kesecek kadar yüksek olmalı ve takım asla duraklamamalıdır. Buna saygı göstermeyen atölyeler, karbürü doğrudan fiyat teklifinize yansıyan bir oranda tüketir.
Gerçekten İşleyeceğiniz Titanyum Kaliteleri
Tüm titanyum aynı şekilde işlenmez. Kalite 2, yaygın ticari saf alaşımdır; Kalite 5 — Ti-6Al-4V — yapısal parçalar için işgücüdür; Kalite 9 ve 23, borular, hidrolikler ve tıbbi işler için özel versiyonlardır. Aşağıdaki tablo tipik özellikleri verir, bu nedenle sayıları veri sayfası mutlakları yerine aralıklar olarak ele alın.
| Kalite | Nominal çekme mukavemeti | Tipik kullanım | Kalite 5'e göre nispi işlenebilirlik |
|---|---|---|---|
| Kalite 2 (CP) | ~345 MPa | Sac, kimya, deniz donanımı | Biraz daha kolay, yapışkan talaşlar |
| Kalite 5 (Ti-6Al-4V) | ~900–1000 MPa | Havacılık, robotik, yapısal CNC parçaları | Temel |
| Kalite 9 (Ti-3Al-2.5V) | ~620 MPa | Hidrolik borular, basınçlı parçalar | Kalite 5'e benzer |
| Kalite 23 (Ti-6Al-4V ELI) | ~895 MPa | Tıbbi implantlar, kriyojenik | Benzer, daha sıkı parti kontrolü |
Kalite seçimi, maliyeti çoğu alıcının beklediğinden daha fazla etkiler. Kalite 5'in hammadde fiyatı zaten paslanmazın oldukça üzerindedir ve tıbbi işler için ELI kalite külçe, üstüne izlenebilirlik ve parti dokümantasyonu ekler. Parçanız biyo-sertifika veya yorulma geçmişi gerektirmiyorsa, Kalite 5 genellikle dürüst varsayılandır ve CP Kalite 2, şekillendirilmiş veya hafif yüklü parçalar için bakmaya değer.
±0,01 mm'yi Korumak için Makine ve Takım Ne Gerektirir?
Titanyumda sıkı toleransı korumak çoğunlukla bir rijitlik sorunudur. Makine, hızı düşük ve ilerlemeyi duraksamadan sabit tutacak kadar torka sahip olmalıdır; kesme sırasında zorlanan hafif hizmet tipi bir iş mili, yüzeyde iz bırakır. Takımlar kısa ve bodur olmalıdır — çıkıntı sapmadır ve sapma, toleransın öldüğü yerdir.
| İşleme değişkeni | Ti-6Al-4V için tipik aralık | Neden önemli |
|---|---|---|
| Kesme hızı (tornalama, karbür) | 30–70 m/dk | Bunun üzerinde kenar ömrü çöker |
| İlerleme (kaba tornalama) | 0,15–0,3 mm/dev | Sertleşme eşiğinin üzerinde kalmalıdır |
| Kesme derinliği (kaba işleme) | 1–3 mm | Sertleşmiş derinin altını kesecek kadar derin |
| Soğutma sıvısı | Yüksek basınçlı taşkın veya iş milinden geçen | Kesici kenara ulaşmalı, talaş yığınına değil |
| Takım kaplaması | AlTiN veya benzeri | Arayüzdeki ısıya direnir |
Pratik çıkarım: titanyumda çevrim sürelerinin, aynı parçanın 6061 alüminyumda alacağı sürenin kabaca üç ila beş katı olmasını ve buna ek olarak daha ağır takım aşınmasını bekleyin. Bu, atölyenin yavaş olması değil; malzemenin doğasıdır. Titanyumda alüminyum hızları vaat eden bir fiyat teklifi, üretimde başarısız olacak bir tekliftir, genellikle ilk takım değişiminden hemen sonra.
Titanyum Parçalarda Tolerans Nerede Bozulur?
Çoğu titanyum tolerans hatası makinenin konumlandırması değildir. Bunlar termal ve mekaniktir. Yüksek talaş kaldırma hızlarında işlenen uzun, ince bir şaft ısıdan genleşir ve soğuyana kadar büyük ölçülür. İnce cidarlı borular kesim sırasında sapar ve takım yolunun ima ettiğinden farklı bir şekle geri yaylanır. Derin özellikler takımın sapmasına izin vererek koniklik üretir. Parça tutma, kesim kadar önemlidir — yumuşak çeneler, puntalar ve doğru istasyonlara yerleştirilmiş destekler, 0,5 mm'lik bir cidarın titreşmesini önleyen şeylerdir.
Bu nedenle sorumlu bir tedarikçi, malzeme adını değil çizimi fiyatlandırır. 60 mm uzunluğunda ve 3 mm geçme deliği olan aynı Ti-6Al-4V parça, 150 mm'lik bir konsol koldan çok farklı bir iştir. Toleranslar ±0,01 mm veya daha sıkı olduğunda, atölyenin parçayı nasıl tutmayı planladığını, ısıyı nasıl yönettiklerini ve kritik çapların tek kurulumda tornalanıp tornalanmadığını sorun. Parçalar sevk edilmeden önce konumlandırma doğruluğunun ve tekrarlanabilirliğin nasıl değerlendirildiğini görmek istiyorsanız, CNC doğruluğu ve tekrarlanabilirliği hakkındaki yazımız, verimi gerçekten belirleyen iki sayıyı açıklar.
Bir Alıcı Gibi Titanyum Parça Çizimi Okumak
Fiyat teklifinizi etkileme sırasına göre titanyum için pratik çizim tavsiyeleri:
- Toleransı yalnızca birleşen veya dönen özelliklere verin. Titanyumun termal genleşmesi, yaklaşık 8,6 µm/m·K, sınırsız 100 mm'lik bir özelliğin atölye sıcaklığındaki 10°C'lik bir değişimde bir mikrondan fazla hareket edebileceği anlamına gelir — kozmetik bir yüzey ±0,01 mm gerektirmez.
- Dişler ve sürtünme yüzeyleri için yüzey kalitesini dürüstçe belirtin. Titanyumda taşlanmış çaplar ayrı, daha pahalı bir operasyondur; asla bir yatak görmeyecek tornalanmış yüzeylerde taşlama kalitesi istemeyin.
- Kaliteyi ve durumu (tavlama, hadde tavlaması, ELI) belirtin. Tek başına "Titanyum", atölyeyi en pahalı yorumu varsaymaya zorlar.
- Atölyeye parçanın ne yaptığını söyleyin. Bir özelliğin yük taşıdığını veya bir contayı oturttuğunu bilmek, son işlem geçişini nasıl programladıklarını değiştirir.
Sevk ettiğimiz her titanyum parça partisi, bir boyutsal muayene raporu içerir ve kritik özellikler, CMM muayene raporlarını okuma kılavuzumuzda açıklanan aynı disiplinle bir CMM üzerinde doğrulanır. Titanyum işleri için bir tedarikçiyi değerlendiriyorsanız, bir numune partisi raporu isteyin ve sapma sütununu kendiniz kontrol edin.
Titanyum Maliyet Modelinize Nereye Uyar?
Ham titanyum külçe, kilogram başına 6061 alüminyumdan yaygın olarak on ila yirmi beş kat daha pahalıya mal olur ve işleme süresi üç ila beş kat daha uzun sürer. Bu kombinasyon, titanyum bir parçanın küçük bir prim olmadığı anlamına gelir — genellikle farklı bir bütçe kalemidir. Maliyetini yalnızca uygulamanın mukavemet-ağırlık oranına, korozyon direncine, biyouyumluluğa veya yorulma ömrüne ihtiyaç duyduğu yerde hak eder. Diğer her şey için, 7075 alüminyum veya 17-4PH paslanmaz çelik, maliyetin çok daha azıyla işin çoğunu görür.
Uygulama gerçekten titanyum gerektirdiğinde, onu iyi işlemek rutindir — bu sadece bir deneyim, rijitlik ve dürüst fiyatlandırma meselesidir. Titanyum bileşenleri, CNC hassas bileşenler hattımızda ve CNC tornalama hücrelerimizde üretimde işliyoruz ve fiyatlandırmadan önce sorduğumuz sorular tam olarak yukarıdakilerdir. Çizimi kalite ve fonksiyonel notlarla gönderin; geri aldığınız fiyat teklifi, temkinli bir tahmini değil, gerçek parçayı yansıtacaktır.
Sıkça Sorulan Sorular
S: CNC işleme titanyumda gerçekte hangi toleransı tutabilir?
C: Rijit fikstürleme, düşük hızlar ve sabit sıcaklıkla, işlenmiş özelliklerde ±0,01 mm ve kısa, iyi desteklenen çaplarda ±0,005 mm elde edilebilir. Taşlanmış özellikler daha da sıkılaşır. Gevşek kurulumlar veya uzun ince kesitler gerçek kapasiteyi ±0,05 mm veya daha kötüsüne iter.
S: Titanyum işleme neden alüminyuma kıyasla bu kadar pahalı?
C: Birbirini güçlendiren iki neden: ham külçe, kilogram başına 6061 alüminyumdan kabaca 10–25 kat daha pahalıya mal olur ve kesme hızları 30–70 m/dk civarında kalması gerektiğinden ve takım aşınması daha ağır olduğundan çevrim süreleri 3–5 kat daha uzun sürer. Her ikisi de gerçek bir fiyat teklifinde satır satır görünür.
S: Her titanyum parça için Ti-6Al-4V ELI (Kalite 23) gerekli mi?
C: Hayır. ELI kalite, tıbbi implant ve kriyojenik işler için ekstra saflık kontrolü ve dokümantasyon taşır ve daha pahalıdır. Yapısal havacılık tarzı veya robotik parçalar için standart Kalite 5 genellikle doğru, daha ucuz seçimdir.
S: Titanyum parçalar anodize edilebilir veya kaplanabilir mi?
C: Evet. Titanyum renk veya aşınma direnci için anodize edilebilir ve AlTiN gibi yaygın kaplamalar parçalardan ziyade takımlara uygulanır. Belirli bir yüzey işlemi gerekiyorsa, işleme sonrası değil, öncesinde pay planlanması için bunu çizimde belirtin.
S: Fiyat teklifi için titanyum bir parçayı nasıl göndermeliyim?
C: 3D modeli veya 2D çizimi titanyum kalitesi, durumu, miktarı ve varsa fonksiyonel notlarla birlikte sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. BQUQ, iş günlerinde 12 çalışma saati içinde bir fiyat teklifi döndürür.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan kentinde ISO9001 sertifikalı bir kaynak fabrikasıdır ve tek çatı altında CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatları işletmektedir. 12 çalışma saati içinde bir fiyat teklifi için çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787 numarasına gönderin. www.bquq.com


