teknik makale: Titanyum Grade 5, tolerans 0,01 mm, yüzey anodize Tip II / Tip III, teslim süresi 15 iş günü, MOQ 500 adet. Tıbbi cihaz için kapasite. Çizim incelemesi ve ilk numune raporu dahildir.
teknik makale
Önemli Çıkarımlar
CNC işleme için teknik makale, 0,025 mm sert krom kaplamalı Steel 4140 / 4340 kullanır, ±0,003 mm toleransla işlenir, 200 adet MOQ ile 20 iş gününde üretilir. ±0,003 mm, muayene filtrelemesinden değil takım geometrisinden gelir. 0,025 mm sert krom kaplama servis ömrünü uzatır. Robotikteki maliyet baskısı, hammadde ikamesinden değil ikincil operasyonlardan gelir: çapak alma, kaplama ve %100 muayene.
Teknik makale için teklif verebilen tedarikçi sıkıntısı yok. Eksiklik, ±0,003 mm'nin neden seçildiğini, 0,025 mm sert krom kaplamanın servis ömrüne ne yaptığını ve takımın onarım gerektirdiğinde 20 iş gününün nasıl korunduğunu açıklayabilen tedarikçilerde.
Bir Bakışta Temel Özellikler
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Steel 4140 / 4340 |
| Yüzey kalitesi | 0,025 mm sert krom kaplama |
| Teslim süresi (üretim) | 20 iş günü |
| MOQ (üretim) | 200 adet |
Pazar ve Teknik Bağlam
Teslim süresi baskısı robotik genelinde sıkıştı. Eskiden 12 haftalık bir takım ve kalifikasyon döngüsü olan süre artık 20 iş günü olarak teklif ediliyor; bu ancak takım tasarımı ve proses validasyonu paralel yürütülürse mümkün.
Robotikte maliyet baskısı nadiren hammaddeden gelir. İkincil operasyonlardan gelir: çapak alma, kaplama ve %100 muayene. Bu adımlardan birini kaldırmak, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler.
Nasıl Üretiyoruz
Takım, prosesin ölçülen kabiliyeti etrafında tasarlanır; bu nedenle ±0,003 mm bir muayene filtresi değil, takım geometrisinin bir sonucudur. 20 iş gününün iyimser değil gerçekçi olmasının sebebi budur.
İlgili okuma: Penslerin Saklanması ve Kullanımı: Hasarı Önleme.
Isıl işlem ve yüzey işlem, sonradan akla gelen adımlar değil, kontrollü adımlar olarak planlanır. 0,025 mm sert krom kaplama tanımlı bir kalınlık aralığında uygulanır ve doğrulanır; çünkü buradaki değişkenlik, boyutsal kaymadan daha fazla saha arızasına neden olur.
Çapak alma ve kenar koşullandırma, teknik makale çiziminde belirtilir. Boyutsal muayeneden geçen keskin bir kenar yine de montajda başarısız olabilir; bu nedenle kenar kırma kozmetik değil kontrollü bir parametredir.
Malzeme ve Yüzey Kalitesi
Steel 4140 / 4340, teknik makale için varsayılan tercihtir; çünkü ±0,003 mm'yi öngörülebilir şekilde korur ve işleme sertleşmesi sürprizleri olmadan işlenir. Korozyon veya iletkenlik gereksinime hâkim olduğunda alternatifler teklif edilir.
Malzeme koşulu, kalite kadar önemlidir. Yanlış temperde tedarik edilen Steel 4140 / 4340, işleme sonrası kayabilir; bu nedenle geometri asimetrik olduğunda teknik makale, bitirme öncesi gerilim giderme işlemine tabi tutulur.
Geri dönüştürülmüş içerik ve RoHS/REACH beyanları, talep üzerine teknik makale için temin edilebilir. Robotik müşteriniz malzeme kökenini denetliyorsa, teslimatta değil teklif aşamasında değirmen sertifikasını isteyin.
Tolerans ve Muayene
Teknik makale için ilk numune muayenesi, çizimdeki her boyutu örneklem değil tam olarak raporlar. Bu rapor, partinin geri kalanı ve gelecekteki herhangi bir tekrar sipariş için referanstır.
Ölçüm yöntemi spesifikasyonun bir parçasıdır. Bir CMM'de ölçülen bir özellik ile aynı özelliğin mastarla ölçümü farklı sonuç verebilir; bu nedenle teknik makale çizimleri her kritik boyutun nasıl doğrulandığını belirtir.
Uygun olmayan malzeme yalnızca sistemde değil fiziksel olarak karantinaya alınır. Teknik makale için bu, parti işlem belgelenene kadar işaretli bir alanda kalır anlamına gelir; bu da en yaygın sevkiyat hatasını önler.
Nerede Kullanılır
Montajda teknik makale, genellikle kendi spesifikasyonundan çok eşleşen parça tarafından kısıtlanır. Arayüz çizimini erken paylaşmak, her iki parçanın tolerans içinde olduğu ancak birleşmediği yaygın hatayı önler.
Ayrıca bakın: Burç ve Pens Uyumluluğu: Sistemleri Eşleştirme.
Servis ortamı, yükten daha fazla yeniden tasarıma yol açar. Dış mekân veya yıkama servisindeki teknik makale, tasarım aşamasında 0,025 mm sert krom kaplama ve sızdırmazlık gerektirir; sonradan eklenmez.
CNC Tel Bükme ile Özel Yay Üretimi hakkında daha fazla bilgi.
Sipariş Öncesi Neyi Doğrulamalı
Kalifikasyon hacmini üretim hacminden ayrı planlayın. Teknik makale için 200 adet, prosesin kanıtlandığı noktadır; öncesi proses geliştirmedir.
Paketleme spesifikasyonun bir parçasıdır. Kenar hasarı veya karışık lotlarla gelen parçalar, paketleme farkından daha pahalıya mal olur; özellikle bitmiş yüzeyli teknik makale için.
SSS: Sipariş Öncesi Sorularınız
Teknik makale üretimi ne kadar sürer?
Genel boyutlar ±0,003 mm'de tutulur. Kritik özellikler çizimde tanımlanır ve daha sıkı bir bantta tutulur; ölçüm yöntemi belirtilir, böylece giriş muayenesi bizimkiyle eşleşir.
Mevcut çizimimizden çalışabilir misiniz?
Prototip miktarları üretim minimumlarının çok altında başlar. Teknik makale için üretim partileri 200 adetten başlar; proses penceresinin kanıtlandığı ve birim maliyetin stabilize olduğu nokta burasıdır.
Malzeme ve muayene sertifikaları sağlıyor musunuz?
Evet. Çizimi herhangi bir yaygın formatta gönderin. Önce üretilebilirlik açısından inceleriz ve ±0,003 mm'nin ek bir operasyon gerektireceği her özelliği işaretleriz; böylece takım öncesi karar verebilirsiniz.
Teknik ayrıntı: Çin'den Düşük Hacimli Özel Parçalar: Değer mi?.
Takım öncesi prototip yapabilir misiniz?
Evet. Malzeme sertifikaları, ısı lotu izlenebilirliği ve ilk numune muayene raporları siparişle birlikte gönderilir. Robotik müşteriniz ek belge talep ediyorsa, teklif aşamasında belirtin.
Program ortasında bir tasarım değişikliğini nasıl ele alıyorsunuz?
Evet ve bunu öneriyoruz. Teknik makaleyi takım olmadan prototiplemek, uyum ve işlevi takım maliyetinin çok altında doğrular ve genellikle çelik kesilmeden önce bir tasarım değişikliğini ortaya çıkarır.
Önerilen okuma: Metal Damgalama Parçaları için En İyi 7 Kalite Kontrol Yöntemi.
Çizimi ve yıllık hacmi gönderin. Üretilebilirlik incelemesi, bir proses rotası ve ±0,003 mm, 20 iş günü ve 200 adedi ima yoluyla değil açıkça belirten bir teklif alacaksınız.
alüminyum ısı emiciler pasif soğutma ile karşılaştırın.
İlgili okuma: Hidrolik ve Mekanik Pres: Hangisi ve Ne Zaman.
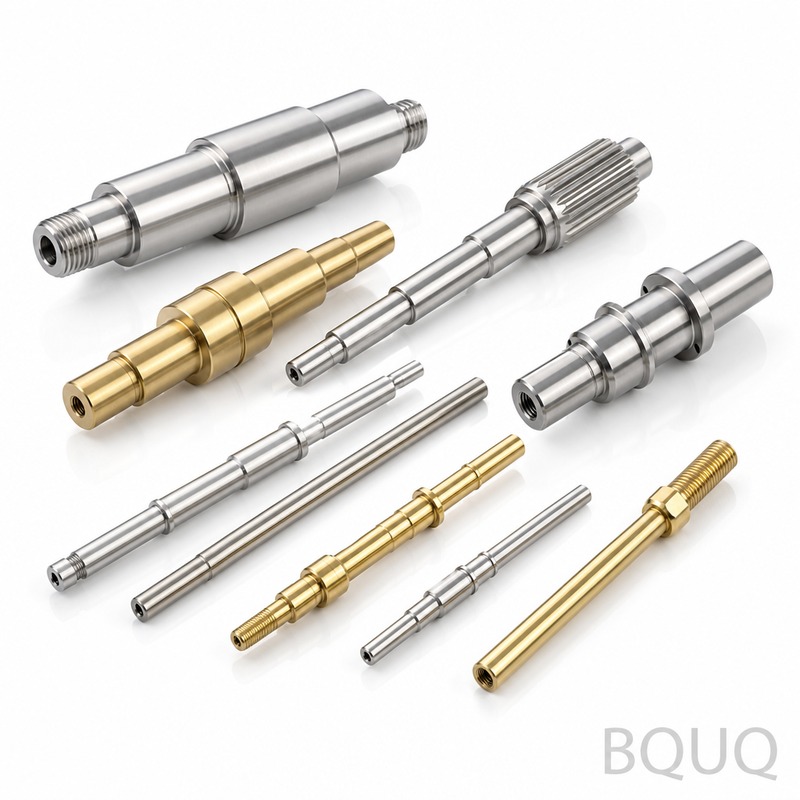
Ayrıca bakın: Aynalar ve Pensli Aynalar: Küçük Çaplar için Hassas İş Parçası Bağlama.
Elektronik Muhafazalar İçin Sıkı Toleranslı CNC İşleme Rehberi hakkında daha fazla bilgi.
Temel Özellikler ve Seçim Kılavuzu
Spesifikasyon karşılaştırması
| Parametre | Değer / Aralık |
|---|---|
| Malzeme | Steel 4140 / 4340 |
| Tolerans | ±0,003 mm |
| Yüzey kalitesi | 0,025 mm sert krom kaplama |
| Teslim süresi | 20 iş günü |
| MOQ | 200 adet |
| Kapasite | Takım ve proses validasyonu sonrası 20 iş günü üretim |
Seçim / karşılaştırma
| Seçenek | En uygun | Ödünleşim |
|---|---|---|
| Steel 4140 | Dengeli mukavemet ve işlenebilirlik gerektiren genel robotik bileşenler | Ağır kesitlerde 4340'a göre daha düşük tam sertleşme tepkisi |
| Steel 4340 | Daha derin sertleşebilirlik gereken yüksek yüklü robotik parçalar | 4140'a göre daha yüksek malzeme maliyeti ve daha sıkı ısıl işlem kontrolü |
| 0,025 mm sert krom kaplama | Aşınma direnci ve servis ömrü uzatma | Kaplama adımı ve hesaba katılması gereken boyutsal büyüme ekler |
| Sert krom kaplama yok | Aşınmanın kritik olmadığı durumlarda daha düşük birim maliyet | Daha kısa servis ömrü ve 0,025 mm krom koruması yok |
| %100 muayene | Yüksek riskli özellikler ve düzenlemeye tabi robotik uygulamalar | Örneklemeye kıyasla maliyet ve zaman ekler |
| Çapak alma + kaplama + %100 muayene | Zorlu parçalar için tam ikincil operasyon seti | En yüksek birim maliyet; herhangi bir adımı kaldırmak genellikle maliyeti malzeme ikamesinden daha fazla etkiler |
Proses / muayene
| Aşama | Kontrol | Kayıt |
|---|---|---|
| Takım tasarımı | Ölçülen proses kabiliyeti etrafında tasarlanır, böylece ±0,003 mm takım geometrisinden gelir | Takım tasarımı ve kabiliyet verileri |
| Isıl işlem | 20 iş gününü korumak için takım ve proses validasyonuyla paralel planlanır | Isıl işlem planı ve parti kaydı |
| Yüzey işlem | 0,025 mm sert krom kaplama, işleme ve ısıl işlem sonrası uygulanır | Kaplama kalınlığı kaydı |
| Çapak alma | Kenar kalitesi ve uyum için kontrol edilen ikincil operasyon | Çapak alma operasyonu onayı |
| Muayene | Gerektiğinde %100 muayene; aksi halde kabiliyet bazlı örnekleme | ±0,003 mm sonuçlarını içeren muayene raporu |
Sıkça Sorulan Sorular
Bu teknik makale için neden ±0,003 mm seçildi?
±0,003 mm seçildi çünkü takım, prosesin ölçülen kabiliyeti etrafında tasarlanır. Bu bir muayene filtresi değil, takım geometrisinin bir sonucudur. 200 adet veya daha fazla üretim için 20 iş gününün iyimser değil gerçekçi olmasının sebebi de budur.
0,025 mm sert krom kaplama servis ömrüne ne yapar?
0,025 mm sert krom kaplama aşınma direncini artırır ve servis ömrünü uzatır. Steel 4140 / 4340 üzerine yüzey kalitesi olarak uygulanır. Kaplama kontrollü bir katman eklediğinden, 0,025 mm kalınlık nihai boyutlarda ve muayenede hesaba katılmalıdır.
Takım onarım gerektirdiğinde 20 iş günü nasıl korunur?
20 iş günü, takım tasarımı ve proses validasyonunun paralel yürütülmesiyle korunur. Isıl işlem ve yüzey işlem aynı sırayla planlanır. Takım onarım gerektirirse, paralel plan ve ölçülen proses kabiliyeti 20 iş günlük üretim teslim süresinin kaymasını önler.
Teknik ayrıntı: Isı Alıcılarda Termal Direnç: Spesifikasyonlar Nasıl Okunur ve Uygulanır.
Robotikte maliyet baskısı neden nadiren hammaddeden gelir?
Robotikte maliyet baskısı nadiren hammaddeden gelir çünkü ikincil operasyonlar baskındır: çapak alma, kaplama ve %100 muayene. Bu adımlardan birini kaldırmak, birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler. Bu nedenle Steel 4140 / 4340 seçimi genellikle bitirme planından daha az maliyet hassasiyetine sahiptir.
Üretim için MOQ ve teslim süresi nedir?
Üretim için MOQ 200 adettir. Üretim teslim süresi 20 iş günüdür. Bu, takım ve proses validasyonunun paralel yürüdüğü varsayımıyla, 0,025 mm sert krom kaplamalı ve ±0,003 mm toleranslı Steel 4140 / 4340'dan yapılan teknik makale için geçerlidir.
Önerilen okuma: Damgalanmış EMI Contaları ve Parmakları: Ekranlama için Tasarım.
Bu teknik makaleyi sipariş etmeden önce neyi doğrulamalıyım?
Steel 4140 ile 4340 arasındaki malzeme seçimini, 0,025 mm sert krom kaplama ihtiyacını, kritik özelliklerdeki ±0,003 mm toleransı, %100 muayenenin gerekli olup olmadığını ve 20 iş günü ile MOQ 200 adedin programınıza uyduğunu doğrulayın. Ayrıca maliyeti düşürmek için hangi ikincil operasyonların kaldırılabileceğini doğrulayın.
Doğal Konveksiyonlu Isı Emici Nedir? Pasif Soğutma Tasarım Rehberi ile karşılaştırın.
Maliyeti düşürmek için çapak alma, kaplama veya %100 muayene kaldırılabilir mi?
Evet, bu adımlardan birini kaldırmak birim maliyeti genellikle herhangi bir malzeme ikamesinden daha fazla etkiler. Ancak çapak almayı, 0,025 mm sert krom kaplamayı veya %100 muayeneyi kaldırmak uyumu, aşınma ömrünü ve riski değiştirir. Herhangi bir ikincil operasyonu silmeden önce ±0,003 mm'de Steel 4140 / 4340 için işlevsel gereksinimleri doğrulayın.