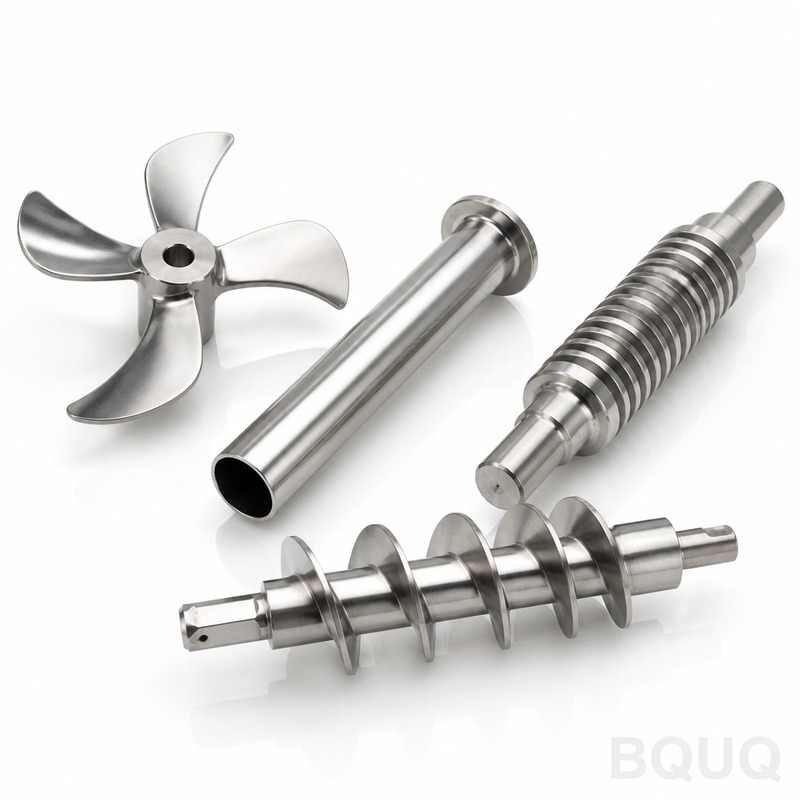
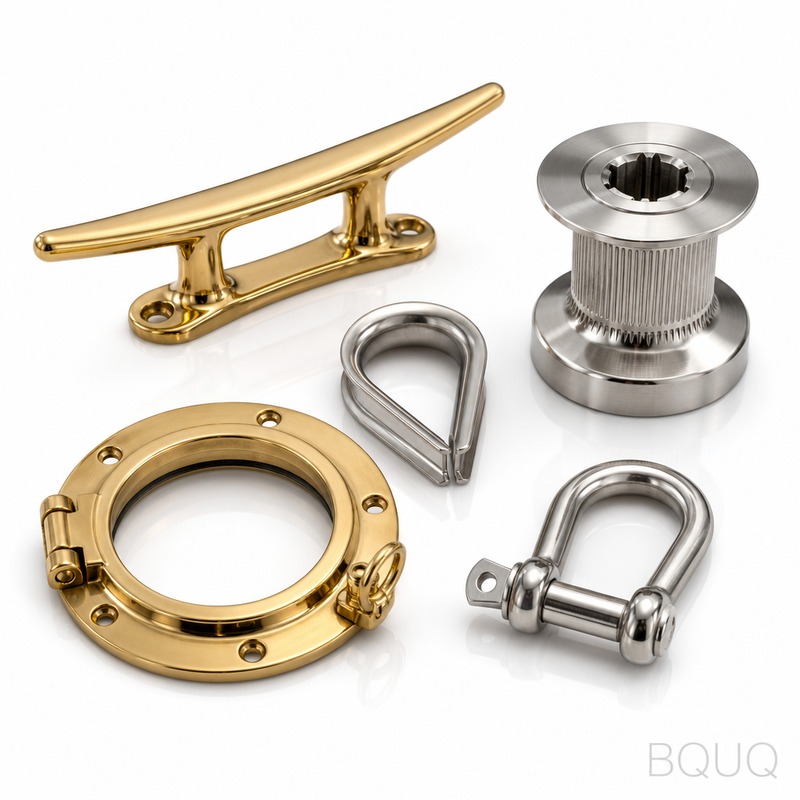
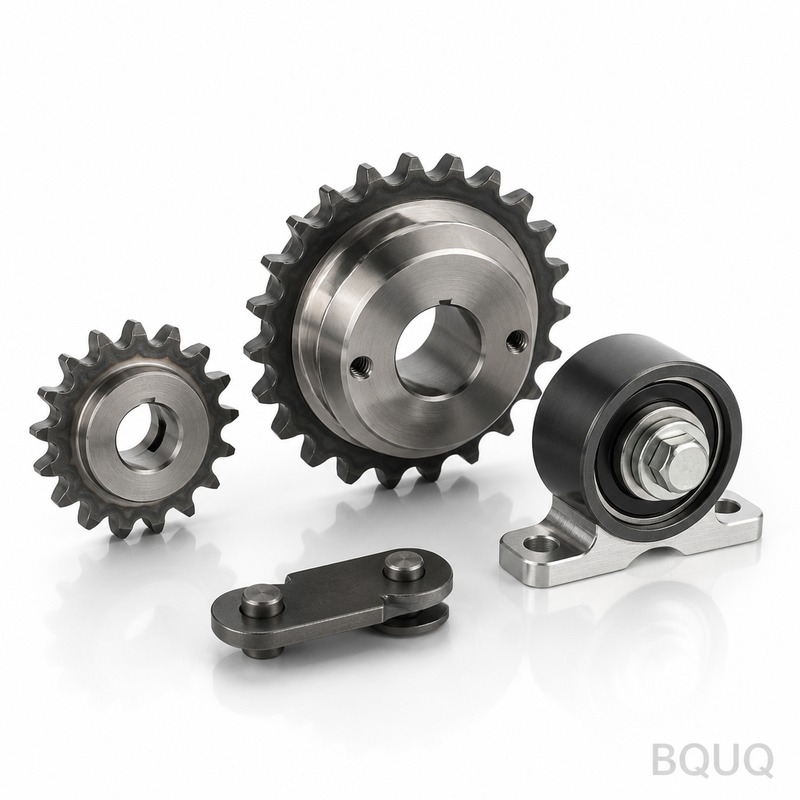
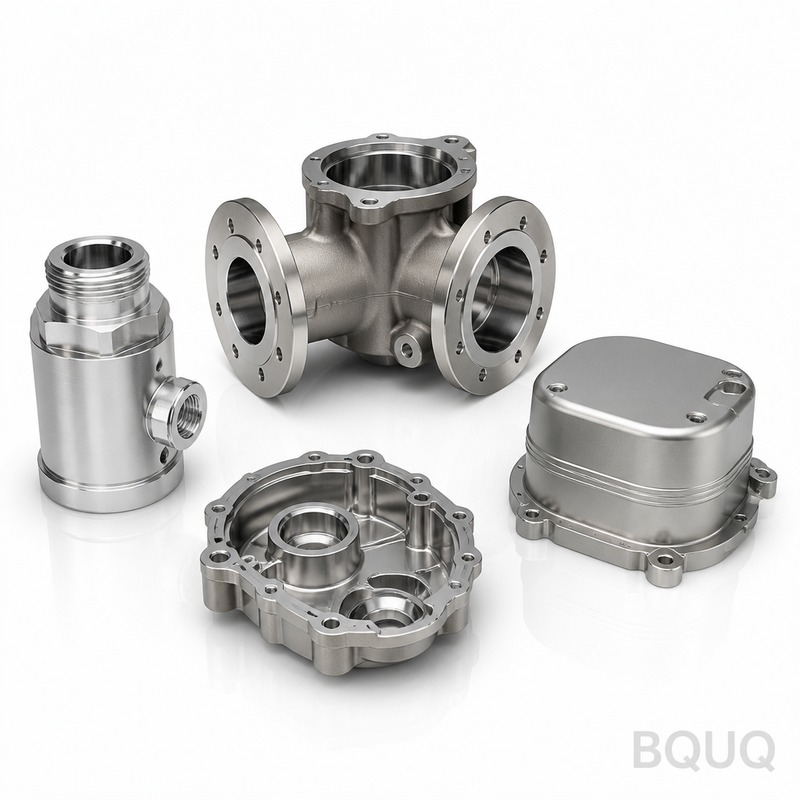
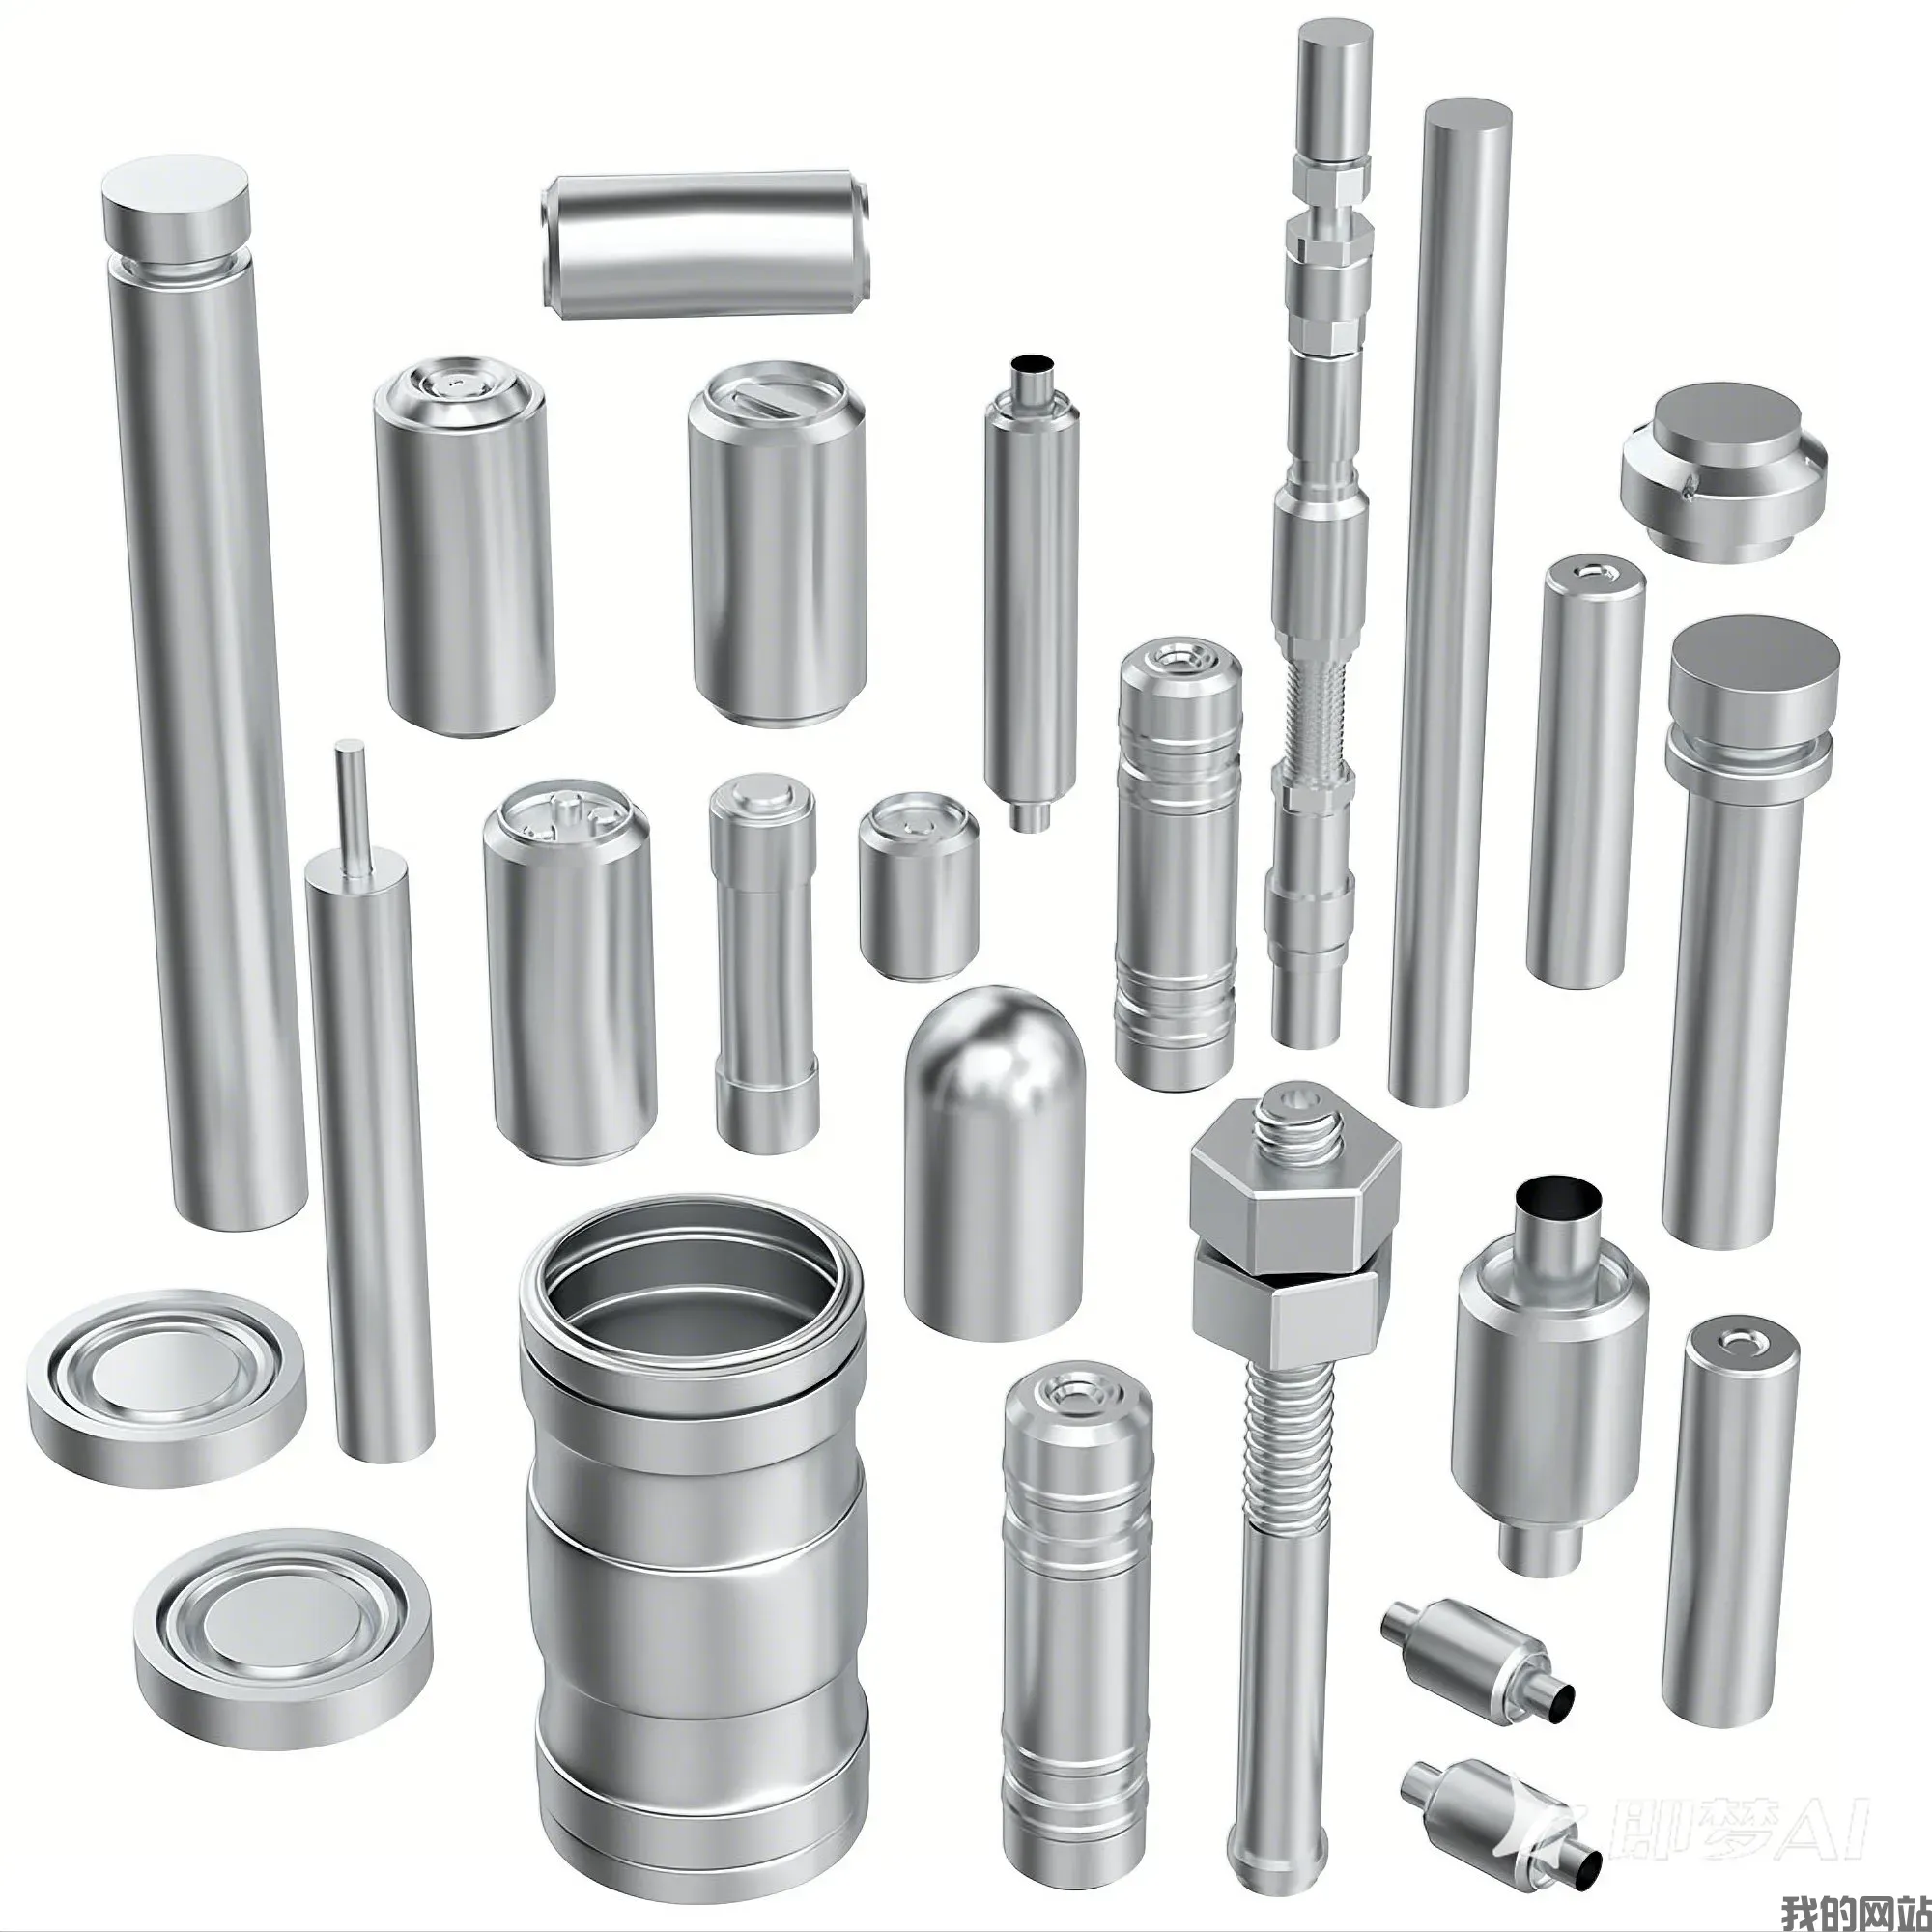
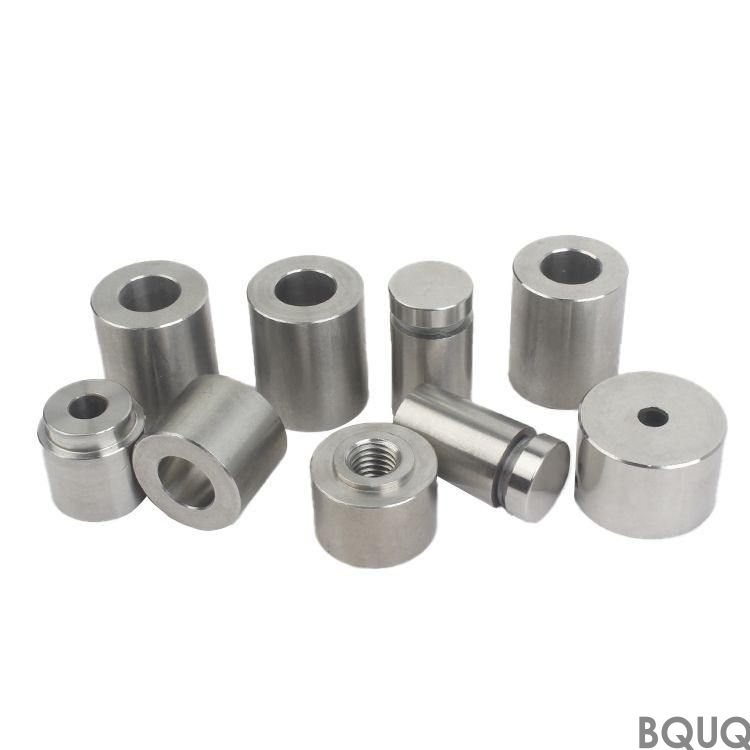
Paslanmaz 303 / 304 / 316L malzemeden üretilen endüstriyel ekipmanlar için hassas işlenmiş parçalar, belirli hatve aralığındaki kanatçıkları ve sevkiyat öncesi düzlüğü doğrulanan tabanıyla ısıl direnç sunar. 0,025 mm sert krom kaplama, şekillendirme sonrası uygulanarak kanatçık köklerini korur. Presli yapı, kanatçık hatvesini partiler boyunca sabit tutar; böylece delik konumu parti genelinde taşınarak tekrarlanabilir havacılık hacim programları için uygunluk sağlar.
Havacılık için tasarlanan Paslanmaz 303 / 304 / 316L malzemeden endüstriyel ekipmanlar için hassas işlenmiş parçalar, ısıl dirence ulaşır. Kanatçıklar belirli hatvede ölçülür; taban, sevkiyat öncesi düzlük açısından doğrulanır.
Tasarım Yaklaşımı ve Süreç
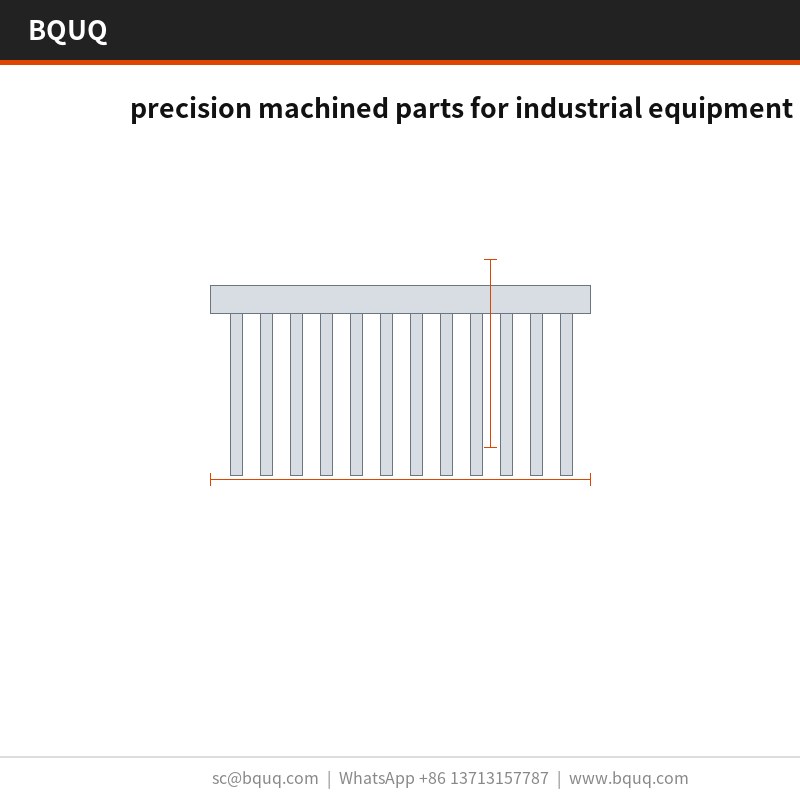
Düşük kanatçık kalınlığı, preslemenin kazandığı yerdir: belirli hatvedeki kanatçıklar, aynı hacimde işlenmiş veya ekstrüde profilden daha fazla yüzey alanı sağlar.
Presli yapı, parti değişkenliğini ekstrüzyondan daha iyi tolere eder: kalıp aşınması ilk olarak kanatçık hatvesinde ölçülebilir bir kayma olarak ortaya çıkar ve bu durum sahada değil, muayenede yakalanır.
Tek bir tedarikçi artık aynı pres ailesinden birden fazla kanatçık kalınlığını karşılayabilmektedir; böylece ısıl yeniden tasarım, yeni bir tedarikçi yerine yalnızca takım değişikliği anlamına gelir.
Her bir strok boyutsal olarak aynıdır; bu nedenle delik konumu parti genelinde taşınır. Havacılık hacim programlarını tekrarlanabilir kılan da budur.
0,025 mm sert krom kaplama finişi şekillendirme sonrası uygulanır; böylece korozyon koruması, işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesilip açığa çıkmaz.
Standart malzeme, 0,025 mm sert krom kaplama ile birlikte tedarik edilen Paslanmaz 303 / 304 / 316L'dir. Havacılık maruziyetinin endişe kaynağı olduğu uygulamalar için pasivasyon yolunu öneriyoruz; iletkenliğin ağırlıktan daha önemli olduğu durumlarda ise bakır C110 ısıl performansı artırır ve birim kütleyi yaklaşık olarak iki katına çıkarır.
Belirtebileceğiniz Tolerans Sınıfları
Genel ölçüler standart toleranslarda çalışır; kritik özellikler ayrıca tutulur. Şekillendirilmiş geometri, takım tekrarlanabilirliğini devralır ve delik konumu belirli tolerans içinde tutulur. Daha sıkı sınıflar ek bir pres operasyonu gerektirir; bu nedenle kararın takım imalatından sonra değil, öncesinde verilmesi yerinde olur.
Her Sevkiyat Öncesi Muayene
Düzlük, belirli bir limit karşısında ölçülür ve kanatçık hatvesi optik olarak doğrulanır. Raporlar her partiyle birlikte gönderilir.
Numune alma, kritik ölçüler için AQL 0,65 ve genel ölçüler için 1,5 seviyesindedir; her ilk numunede tam kontrol uygulanır. Limitlerin ötesindeki sapmalar tam parti ayıklama işlemini tetikler.
Şekillendirme sonrası kanatçık uçlarını çapak ve çatlak açısından inceliyoruz; çünkü presleme, hiçbir çizim ölçüsünü kaydırmadan bir kökü yarabilir. Çapak limiti parça bazında belirlenir.
Nihai konsolidasyon uygulanır. Her karton parti, miktar ve muayene durumu ile etiketlenir ve kayıt ISO9001 dosyası kapsamında 10 yıl saklanır.
Bu Parçanın Kullanıldığı Yerler
Havacılıkta, ısıl direnç değeri muhafazın hâlâ ne kadar hava akışına ihtiyaç duyduğunu belirler. Havacılık bağlantı sıcaklıklarında, belirli hatvedeki kanatçıklar delta-T'yi sensör bütçesi içinde tutar.
Havacılık yapılarında, montaj yüzü ısıl değer kadar önemlidir: ısıl arayüz malzemesinin eşit şekilde yayılıp yayılmayacağını veya bir uçta toplanıp toplanmayacağını belirler.
Endüstriyel ekipmanlar için hassas işlenmiş parçaların havacılık hacimlerinde çalıştığı durumlarda, parça bazında tutarlılık saha iadelerini belirler. Belirli bir üretim serisinde tutarlılık, ısıl eğriyi tek bir bant içinde tutar.
Havacılıkta taban genellikle montaj arayüzü işlevi de görür. Belirli düzlükteki taban, havacılık ısıl pedi için kararlı bir yüzey sağlar.
Teknik Özellikler
Parametre
Değer / Aralık
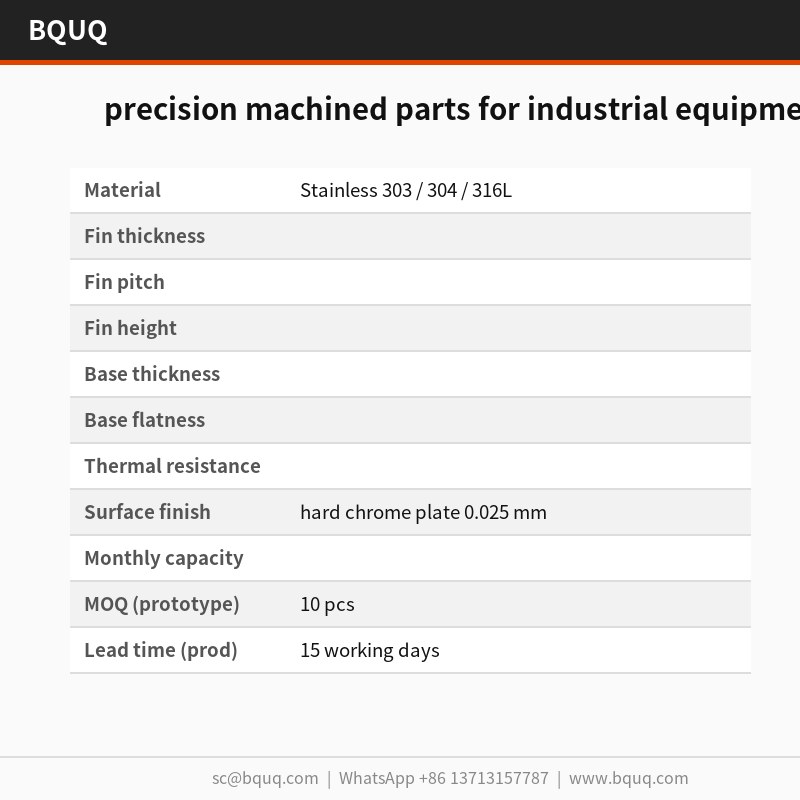
Malzeme
Paslanmaz 303 / 304 / 316L
Yüzey finişi
sert krom kaplama 0,025 mm
Boyut aralığı
Ø2 mm ila Ø500 mm
MOQ (prototip)
10 adet
MOQ (üretim)
1000 adet
Teslim süresi (prototip)
72 saat
Teslim süresi (üretim)
15 iş günü
SSS: Sipariş Öncesi Sorularınız
Hangi malzemeleri öneriyorsunuz?
Paslanmaz 303 / 304 / 316L standart seçenektir. Korozif ortamda havacılık uygulamaları için 0,025 mm sert krom kaplamalı 6063-T5 belirliyoruz; en yüksek iletkenlik gerektiğinde maliyeti ve ağırlığı artıran ancak aynı hacimde ısıl direnci yaklaşık olarak yarıya indiren bakır C110'a geçiyoruz.
Endüstriyel ekipmanlar için hassas işlenmiş parçalar toz boya veya kaplama yapılabilir mi?
Evet. Standart, 0,025 mm sert krom kaplamadır. RAL 9005 toz boya tabana yaklaşık 0,1 mm ekler; çinko-nikel topraklama için daha uygundur. Eklenen her kaplamanın Paslanmaz 303 / 304 / 316L ile hava akışı arasında yer aldığını unutmayın; bu nedenle kanatçık köklerini kaplamıyoruz.
Takım, değiştirilmeden önce ne kadar dayanır?
Normal pres tonajında Paslanmaz 303 / 304 / 316L üzerinde yaklaşık bir takım ömrü bekleyin. Bu, kullanım yoğunluğuna bağlı olarak 6 ila 12 aya karşılık gelir. Havacılık programları için yedek kalıp setlerini sahada bulunduruyoruz; bu, düzlük kaydında aşınma görülmesi durumunda bekleme süresini ortadan kaldırır.
Endüstriyel ekipmanlar için hassas işlenmiş parçaları farklı boyutlarda üretiyor musunuz?
Aile, Ø2 mm ila Ø500 mm aralığını kapsar ve birim ağırlıklar değişkenlik gösterir. Taban preslendiği için yeni boyutlar yeni bir pres hattı yerine kalıp insert değişikliği anlamına gelir; bu nedenle geliştirme genellikle 8 hafta yerine 2 hafta sürer.
Endüstriyel ekipmanlar için hassas işlenmiş parçaları önceden monte edilmiş olarak tedarik edebilir misiniz?
Evet. Klipsler, vidalar veya fan muhafazasını kit halinde monte edilmiş bir düzenek olarak ekleyebiliriz; parçalar set başına poşetlenir ve etiketlenir. Bu, havacılık programlarında yaygındır ve yaklaşık 3 iş günü ekler.
Nasıl Üretiyor ve Sevk Ediyoruz
Dongguan'dan doğrudan kaynak: bobin stoku, şekillendirme, yüzey işlemi ve muayene tek bir binada gerçekleşir; böylece düzlük, parça paketlenmeden önce doğrulanır.
Kanatçık hatvesi ve taban düzlüğü doğrulanır; delik konumu parti genelinde taşınır
Teslim süresi
Bu süreç için standart: proje bazında teklif edilir, takım değişikliği takvimi etkileyebilir
MOQ
Bu süreç için standart: parti üretimi, havacılık hacim programları
Kapasite
Aynı pres ailesi birden fazla kanatçık kalınlığını karşılar; her strok boyutsal olarak aynıdır
Seçim / karşılaştırma
Seçenek
En uygun olduğu durum
Ödünleşim
Presli yapı
Belirli hatvedeki kanatçıklarla metreküp başına yüksek yüzey alanı
Kalıp aşınması ölçülebilir kanatçık hatvesi kayması olarak görünür, muayenede yakalanır
İşlenmiş profil
Basit geometriler ve düşük hacim
Kaplama sonrası kanatçık köklerinde korozyon koruması kesilebilir
Ekstrüde profil
Düzgün kesitli sürekli uzunluklar
Parti değişkenliğini preslemeden daha az tolere eder; yeniden tasarım yeni takım gerektirir
0,025 mm sert krom kaplama
Şekillendirme sonrası korozyon koruması
Şekillendirme sonrası uygulanır, böylece kanatçık kökleri korunur
Süreç / muayene
Aşama
Kontrol
Kayıt
Şekillendirme
Her strok boyutsal olarak aynı; kanatçık hatvesi izlenir
Kanatçık hatvesi ölçümü
Kaplama
0,025 mm sert krom kaplama şekillendirme sonrası uygulanır
Kaplama kalınlığı kaydı
Taban düzlüğü
Sevkiyat öncesi düzlük doğrulanır
Düzlük doğrulaması
Delik konumu
Parti genelinde taşınır
Parti boyutsal raporu
Nihai muayene
Kalıp aşınması kaymasını sahada değil, muayenede yakalar
Her sevkiyat öncesi muayene
Sıkça Sorulan Sorular
Endüstriyel ekipmanlar için hassas işlenmiş parçalarda hangi malzemeler kullanılır?
Standart malzeme, 0,025 mm sert krom kaplama ile tedarik edilen Paslanmaz 303 / 304 / 316L'dir. Bu kombinasyon ısıl dirence ulaşır ve şekillendirme sonrası kanatçık köklerini korur. Malzeme seçimi havacılık maruziyetine ve endüstriyel ekipman görevine uygundur.
Üretim sırasında kanatçık hatvesi nasıl kontrol edilir?
Düşük kanatçık kalınlığı, preslemenin kazandığı yerdir: belirli hatvedeki kanatçıklar, aynı hacimde işlenmiş veya ekstrüde profilden daha fazla yüzey alanı sağlar. Kalıp aşınması ilk olarak kanatçık hatvesinde ölçülebilir bir kayma olarak ortaya çıkar ve bu durum sahada değil, muayenede yakalanır.
Taban düzlüğü ve delik konumunda hangi toleransı tutabiliyorsunuz?
Taban, sevkiyat öncesi düzlük açısından doğrulanır. Her strok boyutsal olarak aynıdır; bu nedenle delik konumu parti genelinde taşınır. Kanatçık hatvesi kontrol amacıyla ölçülür. Bu kontroller, saha arızaları olmadan tekrarlanabilir havacılık hacim programlarını destekler.
Sert krom kaplama şekillendirmeden önce mi sonra mı uygulanır?
0,025 mm sert krom kaplama finişi şekillendirme sonrası uygulanır; böylece korozyon koruması, işlenmiş alternatiflerde olduğu gibi kanatçık köklerinde kesilip açığa çıkmaz. Bu, kritik kanatçık kök geometrisinde korumayı sürdürür.
Kanatlı parçalar için presleme, ekstrüzyonla nasıl karşılaştırılır?
Presli yapı, parti değişkenliğini ekstrüzyondan daha iyi tolere eder: kalıp aşınması ilk olarak kanatçık hatvesinde ölçülebilir bir kayma olarak ortaya çıkar ve muayenede yakalanır. Tek bir tedarikçi artık aynı pres ailesinden birden fazla kanatçık kalınlığını karşılayabilmektedir; böylece ısıl yeniden tasarım, yeni bir tedarikçi yerine yalnızca takım değişikliği anlamına gelir.
Her sevkiyat öncesi hangi muayene yapılır?
Her sevkiyat öncesi muayene; kanatçık hatvesi ölçümü, taban düzlüğü doğrulaması ve delik konumu kontrollerini içerir. Taban, sevkiyat öncesi düzlük açısından doğrulanır. Bu kayıtlar, her strokun boyutsal olarak aynı olduğunu ve delik konumunun parti genelinde taşındığını doğrular.
Evet. Her strok boyutsal olarak aynıdır; bu nedenle delik konumu parti genelinde taşınır. Havacılık hacim programlarını tekrarlanabilir kılan da budur. 0,025 mm sert krom kaplamalı presli yapı ve her sevkiyat öncesi muayene bu tekrarlanabilirliği destekler.