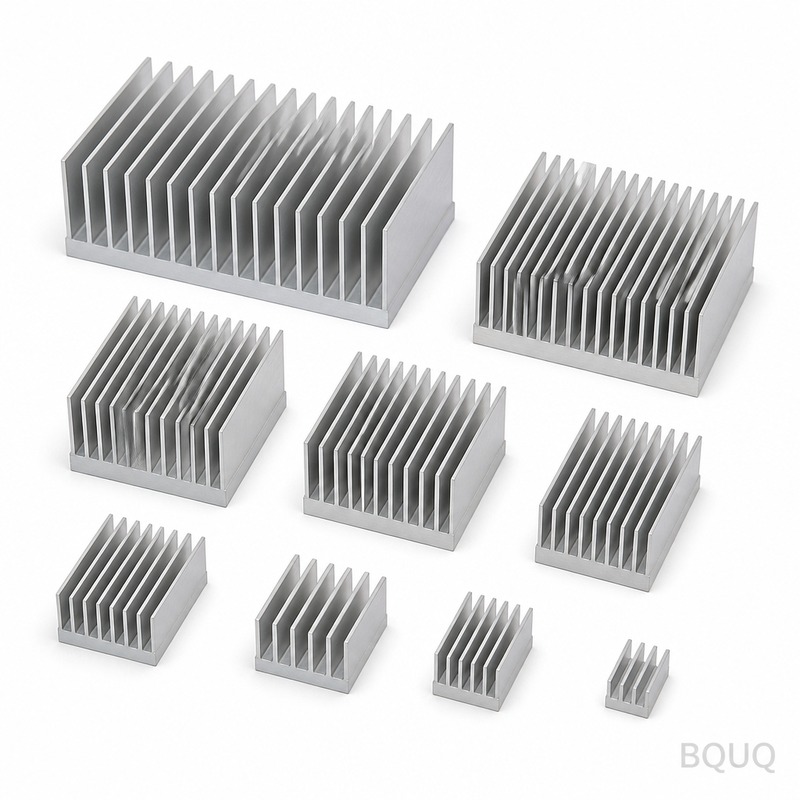
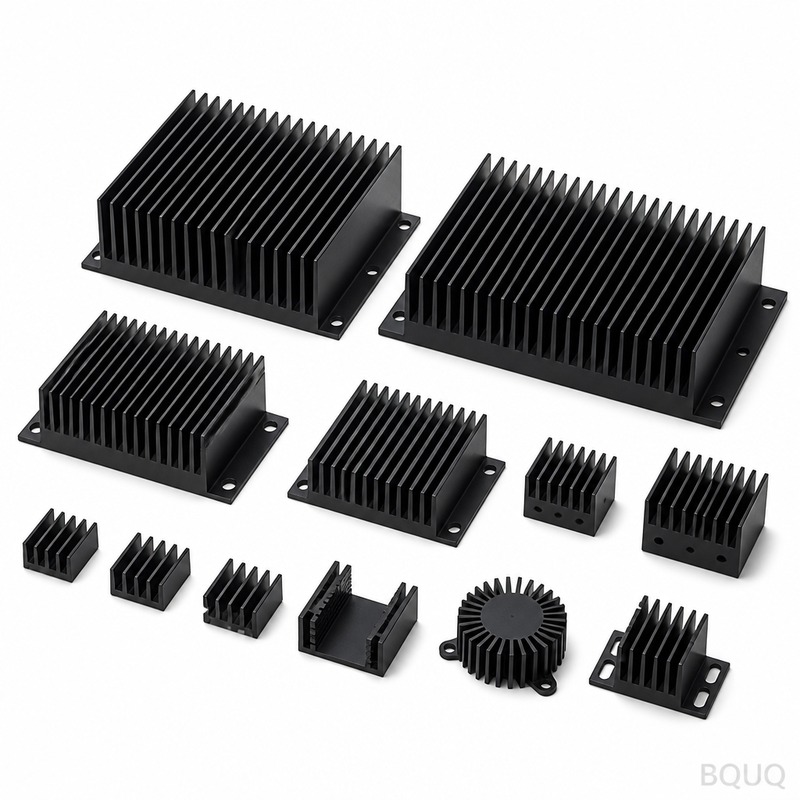
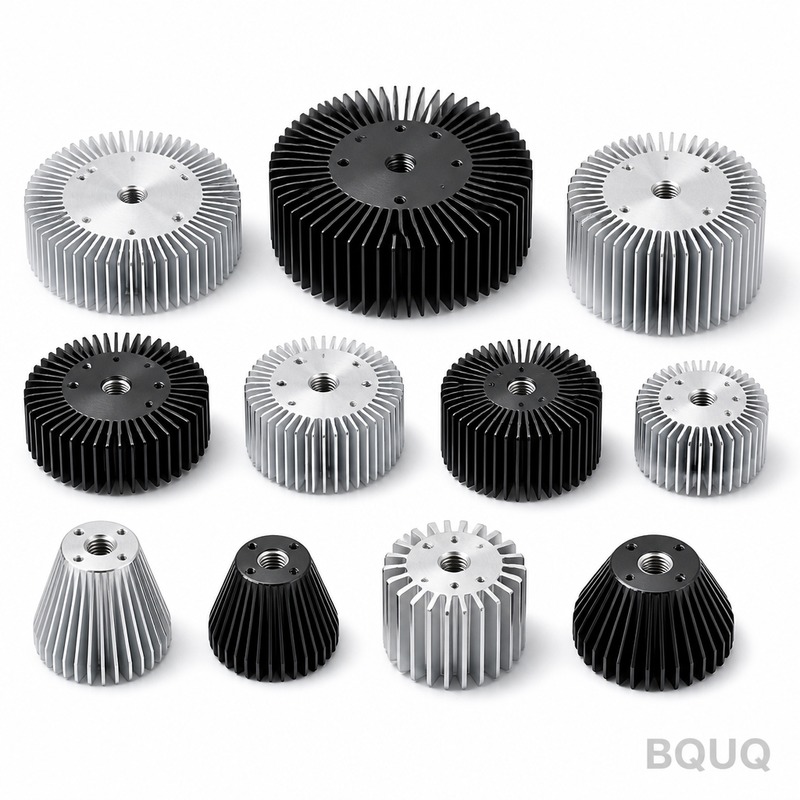
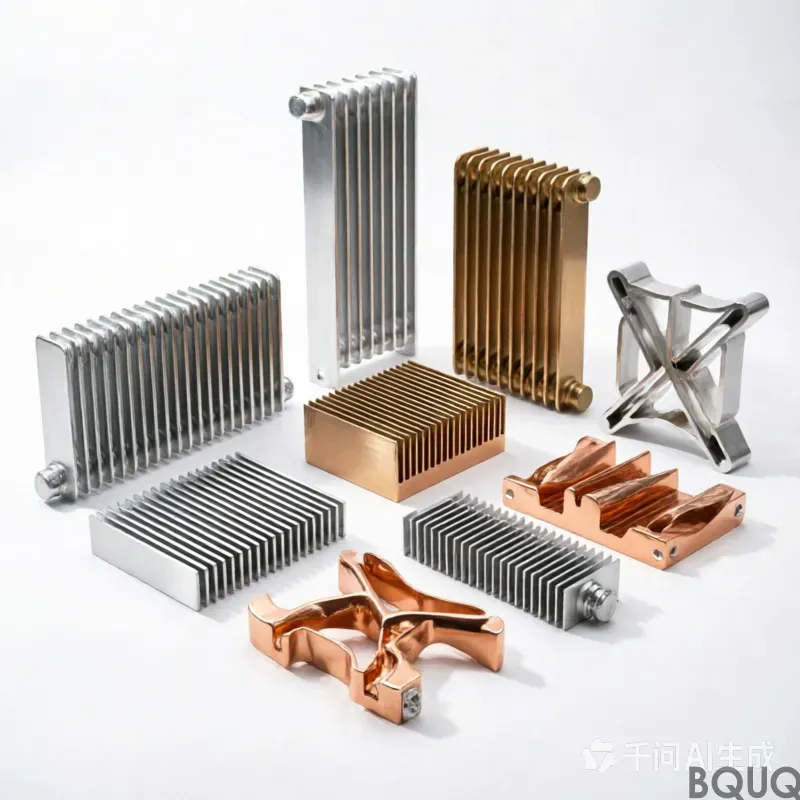
Yapıştırmalı Kanatlı Alüminyum Soğutucu, 5 eksenli CNC merkezlerimizde tek kurulumda işlenen, sağlam bir taban plakasına mekanik olarak kilitlenen yüksek yoğunluklu bir kanat dizis
Yapıştırmalı Kanatlı Alüminyum Soğutucu | BQUQ Hassas CNC İşleme Çin
Yapıştırmalı Kanatlı Alüminyum Soğutucu, 5 eksenli CNC merkezlerimizde tek kurulumda işlenen, sağlam bir taban plakasına mekanik olarak kilitlenen yüksek yoğunluklu bir kanat dizisidir. 300mm taban bo
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Yapıştırmalı Kanatlı Alüminyum Soğutucu, 5 eksenli CNC merkezlerimizde tek kurulumda işlenen, sağlam bir taban plakasına mekanik olarak kilitlenen yüksek yoğunluklu bir kanat dizisidir. 300mm taban boyunca 0.05mm düzlük, 0.8mm'ye kadar kanat kalınlığı ve Ra 1.6µm yüzey kalitesi elde edersiniz — epoksi yapıştırmalı veya lehimli kanatların delaminasyon riski olmadan. Bu, BQUQ'dan Çin malı hassas üretimdir; standart 5 gün teslim süresi ve minimum sipariş adedi yoktur.
Yapıştırmalı Kanatlar Neden Kazımalı ve Ekstrüde Soğutuculardan Üstündür
Kazımalı kanatlar hava akışı altında bükülür; ekstrüde profiller kanat yüksekliği-boşluk oranını yaklaşık 8:1 ile sınırlar. Yapıştırmalı kanat işlemimiz, her kanadı katı 6061-T6 veya 6063-T5 plakadan keser ve ardından soğuk dövme kırlangıç kuyruğu bağlantısı kullanarak hassas işlenmiş bir tabana kilitler. Sonuç: 30:1'e kadar kanat yüksekliği-boşluk oranı, inç başına 12 kanat yoğunluğu ve kanat ile taban arasında sıfır termal arayüz direnci. 200mm x 200mm x 80mm bir birim için termal direnci 0.02°C/W olarak ölçüyoruz — her prototipte FLIR termal kamera ile doğrulanmıştır.
Kırlangıç Kuyruğu Kilitleme Geometrisi ve Salgı Kontrolü
Bağlantı bir pres geçme değildir. Tabanda 60° kırlangıç kuyruğu oluğu kesiyoruz, ardından her kanatta eşleşen açıyı broşluyoruz. Hidrolik sıkma, kanadı oluğa kanat başına 2.800 N kuvvetle zorlayarak soğuk kaynak yoluyla metalurjik bir bağ oluşturur. Bu, geleneksel yapıştırmalı soğutucuları rahatsız eden lehim boşluklarını ve yapıştırıcı gaz çıkışını ortadan kaldırır. Kanat uçlarındaki salgı 0.05mm'de tutulur — kanatların hemen üzerine bir fan monte ederken bu kritiktir. Bunu, dış kenarları değil taban verisini referans alan özel bir fikstürle elde ediyoruz.
Kullandığımız Malzemeler ve Isıl İşlem
Standart stok, yapısal rijitlik için 6061-T6 (akma dayanımı 276 MPa) ve maksimum ısı yayılımı için 6063-T5'tir (termal iletkenlik 209 W/m·K). Korozyonlu ortamlar için 25µm kalınlığa kadar sert eloksal kaplamalı 5052-H32 sunuyoruz. T6 temperleme sonrası taban yüzeyindeki sertlik 48 HRC'dir — bu yüzey, IGBT modüllerinin tekrarlanan montajı ve demontajı sırasında çizilmeye karşı direnç gösterir. Daha yüksek termal iletkenliğe ihtiyacınız varsa, bakır bir taban (C11000, 391 W/m·K) işleyebilir ve aynı kırlangıç kuyruğu kilidini kullanarak alüminyum kanatları buna bağlayabiliriz; bu, tamamen alüminyum yapıya göre %15 iyileştirme sağlar.
Her Sevkiyattan Önce Muayene
Her soğutucu 3 aşamalı QC kapısından geçer. İlk olarak, bir CMM (Koordinat Ölçme Makinesi, doğruluk ±0.002mm) 3 kritik noktada taban düzlüğünü, kanat aralığını ve kırlangıç kuyruğu derinliğini kontrol eder. İkinci olarak, bir profilometre montaj yüzeyindeki Ra'yı ölçer — Ra 1.6µm garanti ediyoruz, ancak tipik olarak Ra 0.8µm'ye ulaşıyoruz. Üçüncü olarak, bir termal test: 100W'lık bir ısıtıcı bloğu monte ediyoruz, kutu-ortam sıcaklık artışını ölçüyoruz ve FEA modelinizle karşılaştırıyoruz. Ölçülen ΔT, tahmin edilen değerin %5'ini aşarsa, birim reddedilir. Her sevkiyatla birlikte CMM noktaları ve termal eğriler dahil bir PDF muayene raporu alırsınız.
Parametre
Değer
Taban Malzemesi
6061-T6, 6063-T5, 5052-H32, C11000 bakır
Kanat Malzemesi
Tabanla aynı veya hibrit (bakır taban, alüminyum kanatlar)
Kırlangıç Kuyruğu Oluğunu Titreşimsiz Nasıl İşliyoruz
6061'de 0.8mm kanat aralığında 60° kırlangıç kuyruğu işlemek, yüzey kalitesini bozan harmonik titreşim yaratır. Bunu, 12.000 RPM'de 0.02mm talaş yüküyle çalışan 3 kanallı karbür parmak freze (10mm çap, 45° helis) ile çözdük. Takım yolu trokoidal frezeleme kullanır — kesici asla tam temas etmez, bu nedenle kesme kuvvetleri 200N'un altında kalır. Bu, soğuk kaynağın oluşması için kritik olan oluğun içinde tutarlı bir 0.4µm Ra sağlar. Takım geometrisini kanat malzemesine ve sertliğine göre seçiyoruz — tam veriler için CNC kesici takım seçim kılavuzumuza bakın. Derin kanatlar için (80mm üzeri), sapmayı önlemek amacıyla 0.05mm köşe yarıçaplı 6mm boyunlu takıma geçiyoruz.
Metal Kesmeden Önce Sonlu Eleman Analizi
Her yeni geometri için — sadece genel bir model değil — termal FEA çalıştırıyoruz. Gerçek ısı kaynağı ayak izinizi (ör. 50mm x 60mm temas alanına sahip 100W IGBT), hava akış hızını (2 m/s ila 6 m/s) ve ortam sıcaklığını giriyoruz. Simülasyon, bağlantı sıcaklığını ±3°C içinde tahmin eder. Ardından bunu rüzgar tünelimizdeki (maks. 0.5m³/s akış) fiziksel testle karşılaştırıyoruz. FEA ve test %5'ten fazla saparsa, kanat yoğunluğunu veya taban kalınlığını ayarlayıp yeniden kesiyoruz. Bu süreç her proje için standarttır ve FEA raporunu sizinle paylaşırız. Karmaşık montajlar için, veri referanslarını nasıl kurduğumuzu anlamak üzere CNC işleme toleransları kılavuzumuzu okuyun.
Maksimum Termal Temas için Yüzey Kalitesi Seçenekleri
Taban montaj yüzeyi termal darboğazdır. Üç kaplama sunuyoruz: frezelenmiş (Ra 1.6µm, standart), lapalanmış (Ra 0.4µm, çıplak kalıp teması için) ve elmas tornalanmış (Ra 0.1µm, sıvı metal TIM için). Lapalama teslim süresine 2 gün ekler ve maliyeti %15 artırır. Elmas tornalama, her 0.1mm² temas alanının önemli olduğu yüksek güçlü lazer diyotlar için ayrılmıştır. Kanat yüzeyleri için işlenmiş bir yüzey bırakıyoruz — kanatları parlatmayın, çünkü daha pürüzlü bir yüzey (Ra 3.2µm) türbülanslı hava akışını artırır ve konvektif ısı transferini parlatılmış kanatlara göre %8 iyileştirir.
Minimum sipariş adediniz var mı?
Hayır — prototipleme için tek parça siparişleri kabul ediyoruz ve kurulum ücreti olmadan 10.000+ adede kadar ölçeklendiriyoruz; böylece hacim taahhüt etmeden önce bir Yapıştırmalı Kanatlı Alüminyum Soğutucuyu test edebilirsiniz.
Kanat desenini ve taban geometrisini özelleştirebilir misiniz?
Evet — kanatları düz, şaşırtmalı veya pim kanat desenlerinde işliyoruz ve montaj delikleri, dişli insertler veya kademeli profilleri doğrudan tabana aynı ±0.01mm tolerans dahilinde entegre edebiliyoruz.
Her partide kaliteyi nasıl sağlıyorsunuz?
CMM ve her birimdeki termal testin ötesinde, 10x büyüteç kullanarak kırlangıç kuyruğu boşlukları için %100 görsel muayene yapıyoruz ve her partiden 24 ay boyunca bir numune saklıyoruz.
Özel bir tasarım için tipik teslim süreniz nedir?
Prototip (1-5 adet) 5 günde sevk edilir; seri üretim (50+ adet) çizim onayından itibaren 15 günde sevk edilir ve acil arıza analizi için 48 saat hızlı servis sunuy