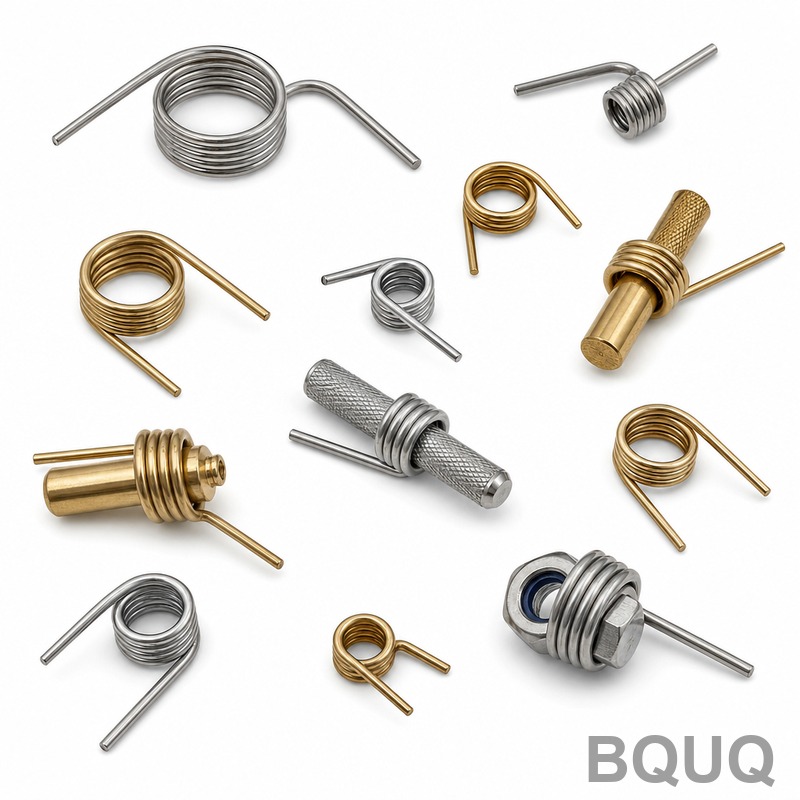
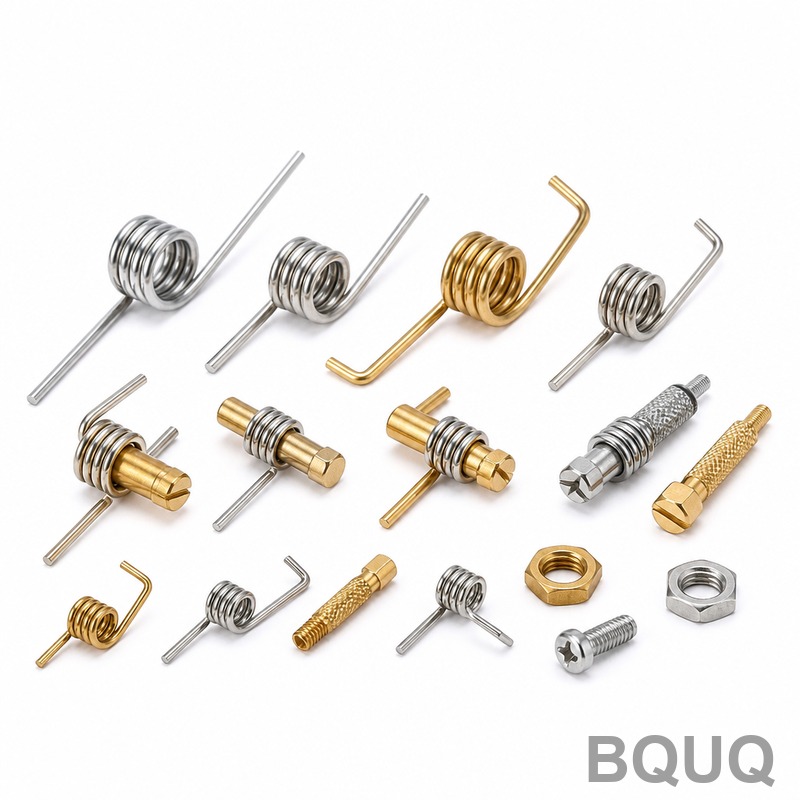
Bu Koleksiyon Döner Mekanizmanız İçin Ne Yapar? Bu, bakır toka milleri için tasarlanmış bir burulma yayı serisidir—çıtçıtlı kapanmaları, mandal mekanizmalarını ve yaylı menteşeleri
Bu Koleksiyon Döner Mekanizmanız İçin Ne Yapar? Bu, bakır toka milleri için tasarlanmış bir burulma yayı serisidir—çıtçıtlı kapanmaları, mandal mekanizmalarını ve yaylı menteşeleri kontrol eden küçük
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bu, bakır toka milleri için tasarlanmış bir burulma yayı serisidir—çıtçıtlı kapanmaları, mandal mekanizmalarını ve yaylı menteşeleri kontrol eden küçük döner bileşenler. Her yay, 0,3 mm ila 4,0 mm çapında telden sarılır, 45 HRC’ye ısıl işlem uygulanır ve her iki uç bacağı, çiziminizin ±0,01 mm dahilinde düz taşlanır. CNC sarma makineleriyle (manuel sarmalayıcılar değil) bobin aralığını kontrol ettiğimiz için 10.000 çevrim boyunca tutarlı tork çıkışı elde edersiniz. Çizim onayından kapınıza kadar standart teslim süresi 10 iş günüdür. Minimum sipariş adedi yoktur—bir prototip veya 50.000 adet üretim siparişi verebilirsiniz.
Bakır Toka Milleri Neden Özel Bir Burulma Yayı Tasarımı Gerektirir?
Bakır toka milleri kısadır, genellikle 20 mm’nin altındadır ve karşılık gelen bir yuva içinde döner. Jenerik bir burulma yayı düzlem dışına bükülerek mil yatağını aşındıran yan itme kuvveti oluşturur. Yaylarımız, son bobinin düzleştirildiği ve 90° ±1°’ye karelenerek yayın mil eksenine dik kalmasını sağlayan kapalı-uçlu taşlama konfigürasyonu kullanır. Bu, eksenel salgıyı ortadan kaldırır. Ayrıca iç çapı H7 geçme toleransına (örneğin, 6 mm +0,012 / -0) göre kontrol ediyoruz, böylece yay mil üzerinde boşluksuz ve sıkı oturur. Bir mandrel üzerinde ölçülen salgı 0,05 mm’nin altındadır; bu nedenle bu yaylar ikincil seviyeleme (shim) gerektirmez.
Tutarlı Tork İçin Kullandığımız Malzemeler ve Isıl İşlem
Bu koleksiyon için üç tel kalitesi stokluyoruz: yağda temperlenmiş krom silisli (ASTM A401), paslanmaz çelik 302 (ASTM A313) ve korozyona dayanıklı uygulamalar için fosfor bronzu (ASTM B159). Her bobin, sarımdan sonra 260°C’de 30 dakika gerilim giderme işlemine tabi tutulur, ardından mikro çatlakları gidermek için 0,25 mm yoğunlukta kum püskürtme (shot peening) yapılır. Krom silisli yaylar 45–50 HRC’ye ulaşırken, paslanmaz 302 teli 42–47 HRC’ye çekilir. Bakır mil yaylarında çinko kaplama kullanmıyoruz—kaplama bobin sürtünme katsayısını değiştirir. Bunun yerine, mile karşı aşınmayı azaltan 0,2 µm Ra yüzey finişi için elektro-parlatma sunuyoruz.
Sevkiyat Öncesi Tork Doğrulama ve Yük Testi
Her 100 yaylık parti, üç bükülme açısında tork testine tabi tutulur: 30°, 60° ve 90°. 0,001 N·m çözünürlüğe sahip dijital bir tork test cihazı kullanıyoruz. 10 mm dış çap ve 0,8 mm tel içeren tipik bir yay için 90°’deki tork 0,15 N·m ±%5’tir. Ayrıca her üretim partisinin ilk ürününde 10.000 çevrimlik yorulma testi yapıyoruz. Yay, çevrim sonrasında %3’ten az tork kaybı göstermelidir. Başarısız olursa, tüm partiyi yeniden sarıyoruz. Bu nedenle yaylarımız üst düzey otomotiv mandallarında 100.000 çevrim dayanır—sevk ettiğimiz ürünü test ediyoruz.
Bakır Mil Teması İçin Yüzey Finiş Seçenekleri
Ham yaylar, tel çekme işleminden kaynaklanan 1,6 µm Ra yüzeye sahiptir. Bu, kapalı mekanizmalar için yeterlidir, ancak açıkta kalan bakır toka milleri için 0,8 µm Ra’da mikro kum püskürtme finişi öneriyoruz. Bu, yay bacağı mile karşı kaydığında sürtünmeyi azaltır. Elektriksel iletkenlik gerekiyorsa, yalnızca uç bacaklarda gümüş kaplı yaylar (5 µm kalınlık) sunuyoruz—bobin gövdesi kaynak yapmayı önlemek için çıplak kalır. Tuz püskürtme direnci için, paslanmaz 302’yi ASTM A967’ye göre pasifize ederek 48 saat nötr tuz püskürtmesinde kırmızı pas oluşmamasını sağlıyoruz.
Özel Uç Bacaklar ve Montaj Özellikleri
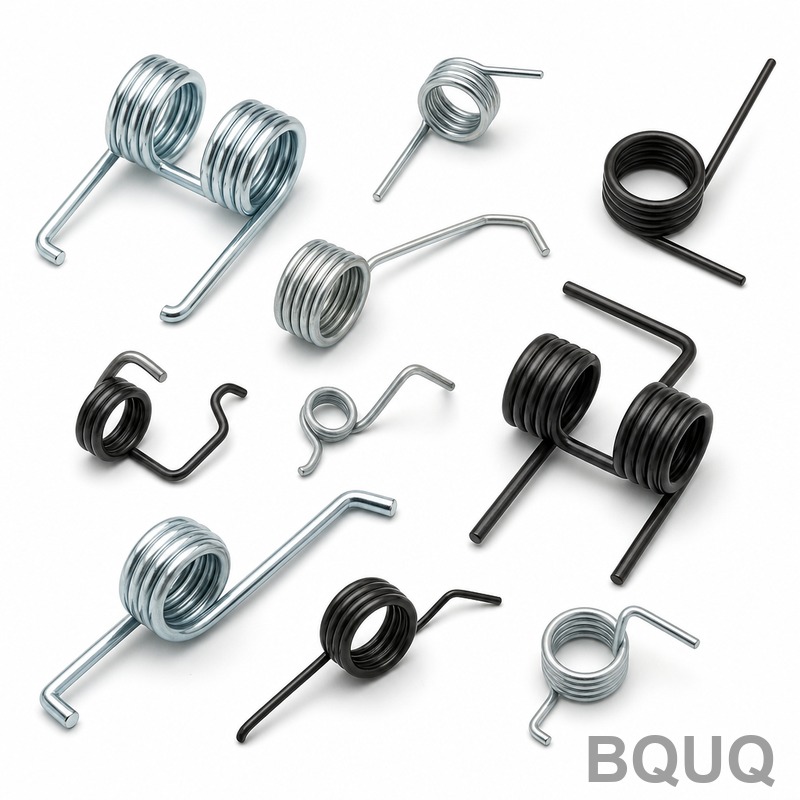
Çiziminiz düz burulma bacakları, kancalı uçlar veya zıt yönlerde sarılmış iki yay gövdesine sahip çift burulma tasarımı gerektirebilir. Tüm bunları ek takım maliyeti olmadan destekliyoruz. Bacak uzunluğu toleransı ±0,5 mm, bacak açısı toleransı ±2°’dir ve bir yuvaya kancalanmak üzere bacak ucuna önceden ayarlanmış büküm ekleyebiliriz. Otomatik montaj için, makaranızın sürekli besleme yapabilmesi amacıyla makara başına 500 yay içeren bantlı ve makaralı paketleme sunuyoruz. Ayrıca depolama sırasında paslanmayı önlemek için hafif bir yağ kaplaması (ISO 3448 VG10) ekliyoruz—ancak kuru yay belirtirseniz bunu atlıyoruz.
Her Sevkiyat Öncesi Muayene: Boyutsal ve Metalurjik
Her yay, bobin çapı, serbest uzunluk ve bacak konumu için 20× büyütmede profil projektörü ile kontrol edilir. Sertliği, bobin boyunca üç noktada Rockwell test cihazında (HRC ölçeği) ölçüyoruz. Kritik siparişlerde, tel yüzeyinde katlanma veya dikiş olmadığını doğrulamak için taramalı elektron mikroskobu (SEM) kontrolü yapıyoruz. Son muayene raporu, iç çap için CMM kontrolü ve bir tork eğrisi grafiği içerir. Bu raporu, tek bir prototip için bile her sevkiyatla birlikte alırsınız. Herhangi bir boyut toleransınızın dışındaysa, parçayı reddediyoruz—"yaklaşık" yaylar sevk etmiyoruz.
Parametre
Spesifikasyon
Notlar
Tel çapı aralığı
0,3 mm – 4,0 mm
Krom silisli, 302 paslanmaz, fosfor bronzu
Dış çap toleransı
±0,05 mm
Yüksüz bobinde ölçülür
İç çap geçmesi
H7 (örn., 6 mm +0,012 / -0)
Bakır toka mili oturması için
Serbest uzunluk toleransı
±0,3 mm
Toplam uzunluğu 50 mm’nin altındaki yaylar için
Sertlik (krom silisli)
45 – 50 HRC
Yağda temperlenmiş ve kum püskürtülmüş
Sertlik (paslanmaz 302)
42 – 47 HRC
Soğuk çekilmiş tel
Yüzey finişi (ham)
1,6 µm Ra
Sarılmış haliyle
Yüzey finişi (mikro kum püskürtme)
0,8 µm Ra
Açıkta kalan bakır mil teması için
90°’de tork toleransı
±%5
Örnek: 0,15 N·m ±0,0075
Mandrel üzerinde eksenel salgı
≤0,05 mm
6 mm mandrel ile test edilir
Teslim süresi
10 iş günü
Çizim onayından itibaren, prototip veya seri üretim
Minimum sipariş adedi
Minimum yok
1 adetle başlayın
Bakır Toka Mili Yayınızı Doğru Şekilde Nasıl Belirlersiniz?
Çiziminizi STEP veya PDF formatında gönderin, ancak yalnızca bir numuneniz varsa Dongguan fabrikamıza postalayın—48 saat içinde tersine mühendislik yapıyoruz. Mil çapını, serbest açıyı, maksimum bükülme açısını ve bu açıda gereken torku belirtin. Torktan emin değilseniz, uygulamayı bize söyleyin (örn., 2 kg’lık bir kapı için mandal) ve iç tasarım yazılımımızla yay oranını hesaplayalım. Referans olarak, CNC kesici takım seçim rehberimiz takım geometrisinin yay sarmayı nasıl etkilediğini açıklar ve CNC işleme toleransları rehberimiz ±0,01 mm’nin eşleşen parçalar için pratikte ne anlama geldiğini kapsar.
Bu burulma yayı koleksiyonu için minimum sipariş adedi nedir?
Minimum sipariş adedi yoktur—test etmeniz için tek bir prototip üretiriz veya aynı birim başına kurulum maliyetiyle 50.000 adet üretiriz.
Tabloda olmayan bir yay spesifikasyonunu karşılayabilir misiniz?
Evet, 0,3 mm ila 4,0 mm arası herhangi bir tel çapını, herhangi bir bobin sayısını ve herhangi bir bacak şeklini özel olarak sarıyoruz—çiziminizi veya fiziksel bir numuneyi göndermeniz yeterlidir.
Üretim partisi genelinde tork tutarlılığını nasıl garanti ediyorsunuz?
Her 100 parçalık partide üç açıda tork testi yapıyoruz ve ilk üründe 10.000 çevrimlik yorulma testi uyguluyoruz; tork kaybı %3’ü aşarsa, tüm partiyi yeniden sarıyoruz.
Bakır toka mili burulma yayı için en hızlı teslim sü