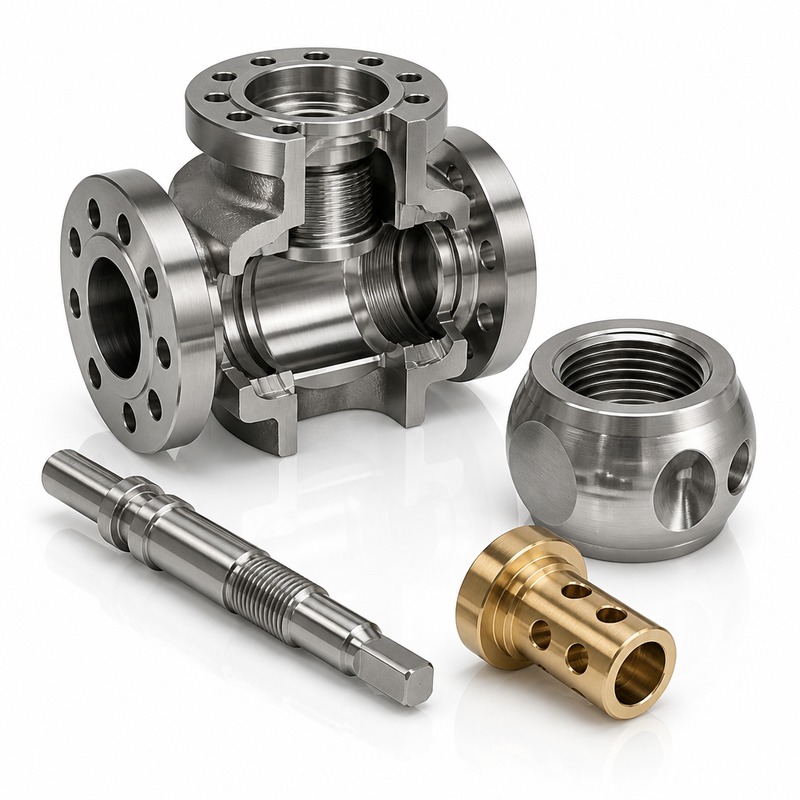
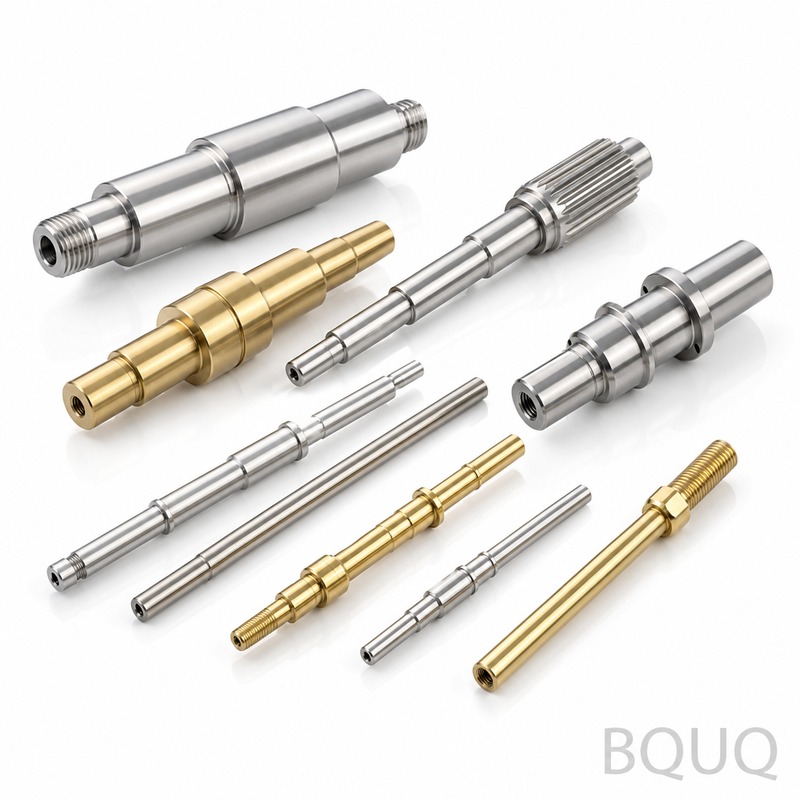
Bunlar, Dongguan fabrikamızdaki 3 eksenli ve 5 eksenli CNC merkezlerinde üretilen CNC İşlenmiş Petrol Gaz Vana Parçalarıdır. Vana milleri, yuvalar, kısma elemanları ve kafes bileşe
BQUQ CNC İşlenmiş Petrol Gaz Vana Parçaları | Hassas Üretim Çin
Bunlar, Dongguan fabrikamızdaki 3 eksenli ve 5 eksenli CNC merkezlerinde üretilen CNC İşlenmiş Petrol Gaz Vana Parçalarıdır. Vana milleri, yuvalar, kısma elemanları ve kafes bileşenlerini ±0,005 mm to
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Bunlar, Dongguan fabrikamızdaki 3 eksenli ve 5 eksenli CNC merkezlerinde üretilen CNC İşlenmiş Petrol Gaz Vana Parçalarıdır. Vana milleri, yuvalar, kısma elemanları ve kafes bileşenlerini ±0,005 mm tolerans, Ra 0,4'e kadar yüzey kalitesi ve çoğu alaşım için garantili 15 gün teslim süresi ile sunuyoruz. Isıl işlem sonrası sertlik 58–62 HRC'ye ulaşır; bu da ekşi gaz ve yüksek basınçlı kuyu içi ortamlarında hizmet ömrünü doğrudan uzatır.
Vana Parçaları Neden ±0,005 mm Tolerans ve Ra 0,4 Yüzey Kalitesi Gerektirir
Vana yuvaları ve milleri aşındırıcı akışa, termal döngülere ve tekrarlanan darbelere maruz kalır. 0,01 mm sapma gösteren bir yuva sızıntı yolu oluşturur — bu 10 mikronluk bir hatadır. Kritik sızdırmazlık çaplarını ±0,005 mm'de ve yuvarlaklığı 0,003 mm altında tutuyoruz. Sızdırmazlık yüzeylerindeki Ra 0,4 sürtünmeyi azaltır ve hareketli parçalar arasında sıkışmayı (galling) önler. Kısma elemanları için, akış portlarını maksimum 0,05 mm çapak temizlenmiş kenarla işliyoruz, böylece basınç düşüşü öngörülebilir kalır.
İşlediğimiz Malzemeler: 316L'den Inconel 718'e
Petrol gaz hizmeti için altı ana alaşımı stokluyor ve işliyoruz: 316L paslanmaz çelik (maksimum %0,02 karbon), 17-4PH H1150 (33–35 HRC), dubleks 2205 (akma dayanımı 450 MPa), Inconel 718 (44 HRC'ye yaşlandırma), Monel K500 ve nitrür kaplamalı AISI 4140. CO2 ve H2S ortamları için 17-4PH veya Inconel 718 öneriyoruz. Her çubuk, haddehaneye kadar izlenebilir malzeme sertifikasıyla birlikte gelir. Belirli bir kaliteye ihtiyacınız varsa, 48 saat içinde tedarik ederiz — küçük miktarlar için ek ücret alınmaz.
Uzun Vana Millerinde Salgı Kontrolü — Bağlama Yöntemi
300 mm'den uzun vana milleri zorlu kısımdır. Üç aynalı ayna yerine, punta tarafında canlı merkez bulunan hidrolik ayna kullanıyoruz. Bu düzenek, 400 mm uzunluk üzerinde toplam gösterge salgısını (TIR) 0,01 mm'de tutar. 800 mm'ye kadar miller için, naylon pedli bir sabit mesnet kullanarak TIR'ı 0,02 mm'de tutuyoruz. Uzun milleri asla tek geçişte işlemiyoruz — kaba işleme yapıyor, vakum fırınında gerilim giderme uyguluyor, ardından son işleme yapıyoruz. Bu, iç gerilimi ortadan kaldırır ve sevkiyat sonrası eğilmeyi önler.
Kısma Elemanları ve Vana Kafesleri için 5 Eksenli İşlememiz
Kısma elemanları ve vana kafesleri, genellikle açılı 6 ila 12 akış yuvasına sahip karmaşık iç profillere sahiptir. 3 eksenli bir makine, eşmerkezliliği bozan iki bağlama gerektirir. DMG MORI 5 eksenli makinelerimiz bu yuvaları tek bağlamada keser. Delik ile dış çap arasındaki eşmerkezlilik 0,008 mm içinde kalır. Yuva genişliği toleransı ±0,02 mm'dir ve kenar yarıçapı 0,1 mm'de tutulur. Bu, yüksek basınç düşüşlerinde türbülansı ve kavitasyonu azaltır — kısma vanalarında yaygın bir arıza noktasıdır.
Isıl İşlem ve Sertlik — Bunu Fabrikada Kendimiz Yapıyoruz
Fabrikamızda vakumlu ısıl işlem fırını çalıştırıyoruz. 17-4PH için 1040°C'de çözelti tavlaması, ardından H1150 koşulu için 620°C'de yaşlandırma yapıyoruz (33–35 HRC). Inconel 718 için 720°C'de 8 saat, ardından 620°C'de 8 saat yaşlandırma yaparak 44 HRC'ye ulaşıyoruz. Sertliği numune üzerinde değil, her parçada Rockwell test cihazıyla kontrol ediyoruz. 4140'ın yüzey sertleştirmesi için 0,3 mm kasa derinliği ile 58–62 HRC'ye nitrürleme sunuyoruz. Isıl işlem sonrası distorsiyon, sızdırmazlık yüzeylerinde son taşlama geçişiyle düzeltilir.
Her Sevkiyattan Önce Muayene — CMM ve Hidrostatik Test
CNC İşlenmiş Petrol Gaz Vana Parçalarının her partisi %100 muayene protokolünden geçer. Boyutsal kontroller için Zeiss CMM kullanıyoruz: delik çapı, diş adımı ve eşmerkezlilik. Yüzey kalitesi gözle değil, profilometre ile ölçülür. Vana yuvaları için 1×10⁻⁹ mbar·L/s'ye kadar helyum sızıntı testi yapıyoruz. Dişler Geçer/Geçmez mastarı ile kontrol edilir. Her sevkiyatla birlikte malzeme sertifikası ve ısıl işlem grafiği dahil tam bir muayene raporu gönderiyoruz. Rapor yoksa sevkiyat da yok.
Teslim Süresi ve Minimum Sipariş Adedi — Minimum Sipariş Yok, Prototipler için 15 Gün
Minimum sipariş adedimiz yoktur. Bir prototip veya 10.000 adet — aynı proses kontrolü. 316L ve 17-4PH gibi standart alaşımlar için prototip teslim süresi 15 gündür. 100–500 adetlik üretim partileri 25–30 günde sevk edilir. Inconel 718 için malzeme tedariki için 5 gün ekleyin. Depomuzda 316L ve 17-4PH çubuklardan tampon stok bulunduruyoruz, bu nedenle en yaygın siparişler çizim onayından sonraki 48 saat içinde işlenmeye başlar.
Sızdırmazlık çaplarında ±0,005 mm; genel özelliklerde ±0,02 mm
Yüzey kalitesi (Ra)
Sızdırmazlık yüzeylerinde 0,4 µm; standart 0,8 µm; talep üzerine 0,2 µm
Salgı (TIR)
400 mm uzunlukta 0,01 mm; 800 mm uzunlukta 0,02 mm
Eşmerkezlilik (5 eksen)
Delik ile dış çap arasında 0,008 mm
Diş sınıfı
UNS 2A/3A, NPT, API modifiye — Geçer/Geçmez doğrulamalı
Teslim süresi (prototip)
316L/17-4PH için 15 gün; Inconel 718 için 20 gün
Minimum sipariş adedi
Minimum sipariş yok — 1 adet kabul edilir
Kalite sistemi
ISO 9001:2015, CMM muayenesi, helyum sızıntı testi
Bir malzeme belirttiğinizde, servis koşulunu soruyoruz: basınç, sıcaklık, H2S kısmi basıncı ve akışkan bileşimi. Bu, 316L kullanıp kullanmayacağımızı veya Inconel 718'e geçip geçmeyeceğimizi belirler. Emin değilseniz, mühendislerimiz NACE MR0175 yönergelerine göre bir kalite önerecektir. Karmaşık geometrilerde malzeme maliyetinden tasarruf etmeniz için, dövme veya döküm ön formlarınız varsa, sizin sağladığınız boşluklardan da işleme yapıyoruz.
Çapak Alma ve Kenar Hazırlığı — Erozyonu Önleyen Küçük Detay
Akış yollarındaki keskin kenarlar bir arıza noktasıdır. 0,1 mm'lik bir çapak koparak yuvayı çizebilir. İç çapraz delikler için termal çapak alma prosesi kullanıyoruz — bu, kapalı bir odada kontrollü bir patlamayla çapakları yakar. Dış kenarlar için, maksimum 0,05 mm yarıçapla elle çapak alıyoruz. Ardından her parçayı seramik medyalı titreşimli finişerden 20 dakika geçiriyoruz. Bu, yüksek hızlı gaz akışında erozyonu azaltan tutarlı bir mikro yüzey kalitesi sağlar.
Diş Açma ve Sızdırmazlık Yüzeyleri — Tekrarlanabilirlik için Haddeleme Değil, Kesme
Vana kapakları ve uç bağlantıları genellikle NPT veya API dişleri kullanır. CNC tornada tam profilli uç ile tek noktadan diş kesiyoruz. Bu, 0,002 mm adım doğruluğu ve yan yüzeylerde 32 RMS yüzey kalitesi sağlar. Petrol gaz parçalarında diş haddeleme yapmıyoruz — haddeleme, yorulma altında ilerleyebilen mikro çatlaklar bırakabilir. Kesimden sonra her parçada diş mikrometresi kontrolü yapıyoruz. Metal-metal sızdırmazlıklar için konik açıyı 1,0° ± 0,05°'ye taşlıyor, ardından 0,2 µm yüzey kalitesine lepliyoruz.
Bitirme Seçenekleri — Pasivasyon, Elektropolish ve Kaplama
316L parçalar için, serbest demiri gidermek üzere ASTM A967'ye göre pasivasyon sunuyoruz. Daha yüksek korozyon direnci için elektropolish, yüzeyden 0,01 mm kaldırır ve parlak, pasif bir tabaka oluşturur. 17-4PH üzerinde aşınma direnci için sızdırmazlık çapına tungsten karbür kaplama (HVOF) uyguluyoruz — bu sertlik 1100 HV'ye ulaşır. Kaplama kalınlığı 0,15 mm ± 0,05 mm'dir ve son boyuta taşlı