
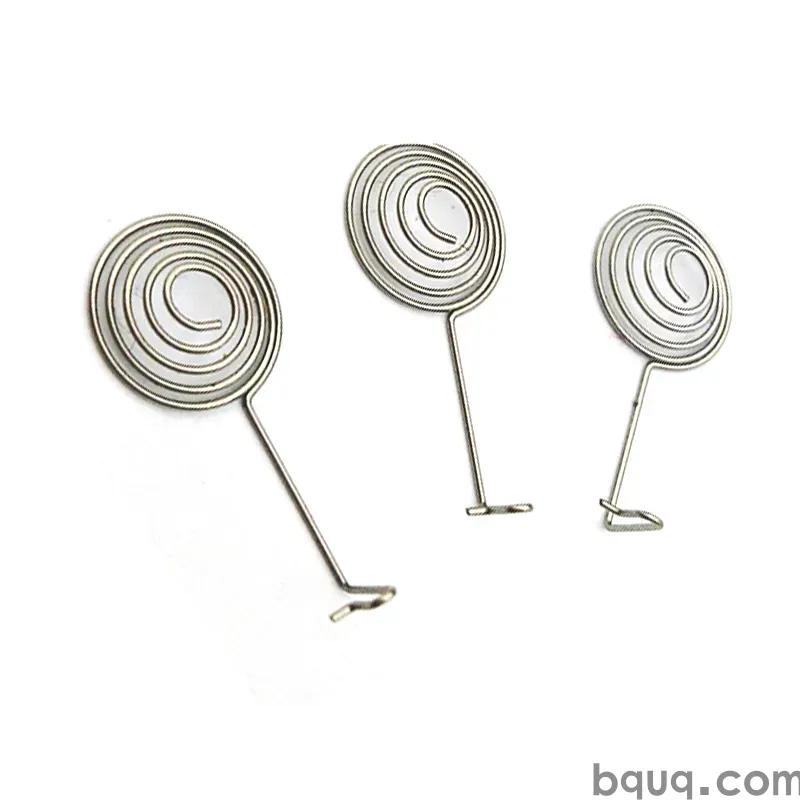
Damgalanmış Pimler ve Terminaller: Pres-Fit ve Lehim Tasarımları
Kısa cevap: damgalanmış pimler ve terminaller, 0,10–3,0 mm şeritten progresif kalıplarda üretilir; genellikle pirinç, fosfor bronz veya berilyum bakırdan yapılır. Pres-fit tasarımlar, kaplanmış bir delikte yaklaşık 0,05–0,15 mm'lik bir girişim bandıyla tutunur ve elastik geri yaylanma gerektirir; lehim tasarımları ıslanabilir, ısıya dayanıklı bir yüzey ve uyumlu bir uç gerektirir. Önce bağlantı yöntemini seçin — geometri, malzeme ve kaplama hepsi buna bağlıdır. BQUQ her iki türü de Dongguan'da damgalar ve şerit özelliklerinde ±0,05 mm toleransı korur.
Damgalanmış pimler ve terminaller elektroniğin bağ dokusudur. Akımı bir konektörden karta, bir bataryadan kontağa, bir sigortadan baraya taşırlar. Hacimli üretimde ucuzdurlar, bu yüzden tasarım detayları önemlidir: parça başına birkaç kuruşluk ekstra şerit maliyeti, iki milyon parça ile çarpıldığında gerçek para eder. Bu kılavuz, iki baskın bağlantı yöntemini — pres-fit ve lehim — ve her birinin tasarımı, malzemeyi ve belirtmeniz gereken toleransı nasıl değiştirdiğini ele alır. Parça ailesinin daha geniş resmini görmek isterseniz, özel damgalanmış parçalar kılavuzumuzla başlayın.
Pres-Fit ve Lehim: Geometriden Önce Bağlantıyı Seçin
Alıcıların yaptığı en büyük hata, pres-fit ve lehim pimlerini farklı yüzey işlemine sahip aynı parça olarak görmektir. Değiller. Bir pres-fit pim bir yaydır. En geniş bandından biraz daha küçük bir deliğe itildiğinde, metalin elastik olarak sapması ve namlu duvarına geri bastırması için tasarlanmıştır. Bu normal kuvvet parçayı yerinde tutar ve elektriksel arayüzü oluşturur. Yerleştirmeye dayanmalı, kalıcı olarak deforme olmamalı ve termal döngüler boyunca temas kuvvetini korumalıdır.
Bir lehim terminali tam tersi işi yapar. Kendini mekanik olarak tutması gerekmez — bunu lehim yapar. Alaşımın ıslatabileceği bir yüzey sunmalı, kaplama bütünlüğünü kaybetmeden reflow sıcaklıklarına dayanmalı ve terminal ile pad arasındaki küçük uyumsuzlukları emen uyumlu bir uç veya ayak sağlamalıdır. Pres-fit için optimize edilmiş bir pim zayıf bir lehim bağlantısı yapar ve deliğe bastırılan bir lehim ayağı tutmaz. Bağlantıyı seçin, sonra tasarlayın.
Yararlı bir çıpa: pres-fit, reflow yapmak istemediğiniz kartlar, yüksek akım yolları ve sahada servis edilebilir konektörler içindir. Lehim, terminalin paneldeki birçok bileşenden biri olduğu SMT veya delik içi reflow hatları içindir. Karışık popülasyonlar vardır, ancak genellikle iki farklı parça numarasıdır.
Pimler ve Terminaller için Malzemeler ve Kaplama
| Temel malzeme | Tipik kullanım | Bakıra göre iletkenlik | Notlar |
|---|---|---|---|
| Pirinç (H65/C2600) | Genel terminaller, düşük maliyetli pimler | ~%28 IACS | Damgalaması ve kaplaması kolay, orta yay |
| Fosfor bronz (C51000) | Pres-fit pimler, kontaklar | ~%15 IACS | İyi yay, gerilme gevşemesine dirençli |
| Berilyum bakır (C17200) | Yüksek çevrimli pres-fit, röleler | ~%22 IACS | En iyi yay ve yorulma ömrü, daha yüksek maliyet |
| Bakır alaşımı (C194) | Kurşun çerçeveler, yüksek akımlı pimler | ~%60 IACS | Mükemmel iletkenlik, orta mukavemet |
| Paslanmaz 301/304 | Ekranlama, akım taşımayan klipsler | Düşük | Korozyon direnci, zayıf iletkenlik |
Kaplama, bağlantı yöntemine ve ortama göre seçilir. Kalay (1–3 µm, mat veya parlak), lehim terminalleri için iş atıdır çünkü kolayca ıslanır ve düşük maliyetlidir. Seçici altın (0,5–1,5 µm nikel üzerine 0,05–0,8 µm), pres-fit pimler ve birçok eşleşme çevrimine dayanması veya oksit filmlerinin önemli olduğu düşük voltajlı sinyalleri taşıması gereken kontaklar için standarttır. Gümüş, yüksek akımlı kontaklarda ve sigorta klipslerinde kullanılır. Nikel alt kaplama önemlidir: temel metal ile üst kaplama arasındaki difüzyonu engeller ve yüzeyi zamanla stabil tutar.
| Bağlantı yöntemi | Yaygın kaplama | Kalınlık kılavuzu | Neden |
|---|---|---|---|
| Lehim (SMT/THT) | Mat kalay | 5–10 µm | Islanabilirlik, düşük maliyet |
| Lehim (ince pitch) | Kalay veya Ni/Pd/Au | 1–3 µm kalay | Termal stabilite |
| Pres-fit | Nikel üzerine altın | 0,4–0,8 µm Au | Stabil temas direnci, aşınma |
| Pres-fit (maliyet düşürme) | Nikel üzerine kalay | 2–5 µm | Az sayıda yerleştirme için kabul edilebilir |
| Yüksek akım | Nikel üzerine gümüş | 2–5 µm | Düşük direnç, ark toleransı |
Kaplama seçimini dürüst tutarız: yerleştirme sayınız beşin altındaysa ve voltajlarınız olağansa, altın genellikle boşa harcanan paradır. Pim düşük seviyeli bir analog sinyal taşıyorsa veya yüzlerce eşleşme çevrimi görüyorsa, kalay sizi ısırır. Bize çevrim sayısını ve akımı söyleyin, size uygun yüzey işlemini söyleyelim. Yüzey işleme seçenekleri hakkında daha fazlası damgalanmış parçaların yüzey işlemleri kılavuzumuzda.
Pres-Fit Pimler için Geometri Kuralları
Pres-fit başarısı üç sayıda yaşar: girişim bandı, giriş pahı ve uyum uzunluğu.
| Özellik | Tipik aralık | Yanlışsa etkisi |
|---|---|---|
| Delik çapı | 0,6–1,0 mm | Yerleştirme kuvvetini belirler |
| Girişim | 0,05–0,15 mm | Çok az = gevşek; çok fazla = namlu hasarı |
| Giriş pahı | 0,2–0,5 mm, 15–30° | Eksik = kart hasarı, yanlış hizalama |
| Uyum uzunluğu | 1,5–3,0 mm | Kısa = yay yok; uzun = burkulma |
| Kaplama kalınlığı | 0,4–0,8 µm Au | İnce = aşınma |
İğne gözü ve yarık pim şekilleri iki yaygın uyumlu tasarımdır. Her ikisi de pimin kalıcı deformasyon olmadan sapabilmesine bağlıdır. Bu yüzden pirinç yerine fosfor bronz veya berilyum bakır kullanılır: pirinç birkaç yerleştirmeden sonra deforme olur ve temas kuvveti azalır. Çiziminiz pirinç bir pres-fit pim çağırıyorsa, birkaç yeniden işlemeden sonra tutma kuvvetinin düşmesini bekleyin.
Bant genişliğindeki tolerans maliyet sürücüsüdür. ±0,05 mm bant çoğu tasarımı tutar; 2 mm genişliğinde bir bantta ±0,02 mm'ye zorlamak daha iyi şerit ve daha sıkı kalıp bakımı gerektirir. Şerit özelliklerinde standart olarak ±0,05 mm tutarız ve bir çizim kalıbın ekonomik olarak tutamayacağı bir şey istediğinde bunu bildiririz. Tam dökümü için metal damgalama toleransları kılavuzumuza bakın.
Lehim Terminalleri için Tasarım Kontrol Listesi
Lehim terminali mekanik olmaktan çok termal ve ıslatma problemidir. Bir çizimi yayınlamadan önce kilitlenmeye değer noktalar:
- Ayak geometrisi: martı kanadı ve J-uçları reflow sırasında kendini ortalar; düz delik içi çubuk ortalamaz.
- Lehimlenebilir alan: ıslanan pad'i kalıp üstü kaplamadan ve alt taraftaki kalıp kesme çapağından uzak tutun.
- Isı yolu: ince, uzun terminaller ısıyı bağlantıdan uzaklaştırır ve onu aç bırakır; uç kesitini kısa ve kesiti yeterli tutun.
- Termal rahatlama: topraklanmış bir pad'de, büyük bir bakır düzleme doğrudan bağlantı ısıyı çeker ve soğuk lehimlere neden olur. Rahatlama kolları kullanın.
- Eş düzlemlilik: SMT terminalleri için eş düzlemlilik belirtin — genellikle küçük bir pim için maksimum 0,1 mm, ince pitch için daha sıkı.
Lehim terminalleri sıklıkla tel tarafında bir kıvırma namlusu ile birleştirilir, bu yüzden birçok parça kıvırma-lehim sekmeleri olarak tanımlanır. Bu hibrit, kıvırma ve lehim sekmeleri makalemizde ele alınmıştır.
Takım, Toleranslar ve Test
Her iki pim ailesi de progresif kalıplarda çalışır, yani aynı kalıp pimi, taşıyıcı şeridi ve kesmeyi tek geçişte üretir. 0,3 mm'nin altındaki özellikler ince kenarlı takım ve dikkatli çapak kontrolü gerektirir, çünkü pres-fit bandındaki çapak etkin girişimi değiştirir. Bant genişliği, pah açısı ve kaplama kalınlığı üzerinde ilk numune muayenesi ve pres-fit parçalar için kaplanmış bir numunede tutma kuvveti çekme testi bekleyin. Lehim terminalleri için, müşteriniz gerektiriyorsa lehimlenebilirlik testi (ıslatma dengesi veya daldır-ve-bak) PPAP paketine aittir. Damgalama muayene yöntemleri makalemiz mastarları ve sıklıkları ele alır.
Takım tek seferlik bir maliyettir. Basit tek sıralı bir pim kalıbı ekonomiktir; vuruş başına sekiz terminal üreten çok sıralı bir kalıp takımı daha fazla parçaya yayar ve hacim haklı çıktığında doğru seçimdir. Prototip miktarları için yumuşak bir kalıptan parça veya basit şekiller için lazerle kesilmiş ve şekillendirilmiş numune sağlayabiliriz, böylece sert takıma geçmeden önce uyumu doğrulayabilirsiniz. Malzeme seçimi tüm bunlarla etkileşir — daha sert bir alaşım daha fazla geri yaylanma ile damgalanır ve farklı bir şekillendirme istasyonu gerektirebilir, bu yüzden kalıp düzenini sonlandırmadan önce şerit kalitesini onaylarız. Hala alaşımı seçiyorsanız, damgalanmış terminal malzemeleri makalemiz yaygın kaliteleri yan yana karşılaştırır.
Sıkça Sorulan Sorular
S: Pres-fit pim ile lehim pimi arasındaki fark nedir?
C: Bir pres-fit pim, kaplanmış bir delikte elastik girişimle kendini mekanik olarak tutar ve iyi yay özellikleri gerektirir; bir lehim pimi bağlantı tarafından tutulur ve ıslanabilir, ısıya dayanıklı bir yüzey ile uyumlu bir uç gerektirir. İkisi farklı malzeme ve geometri gerektirir ve normalde ayrı parça numaralarıdır.
S: Damgalanmış terminaller için hangi malzeme en iyisidir?
C: Düşük maliyetli, düşük akımlı terminaller için pirinç; yay kuvvetini koruması gereken pres-fit pimler ve kontaklar için fosfor bronz; yüksek çevrimli veya röle kontakları için berilyum bakır; yüksek akımlı kurşun çerçeveler için bakır alaşımı C194. Seçim akım, yerleştirme çevrimleri ve maliyet hedefine göre yapılır.
S: Pres-fit pimler ne kadar altın kaplama gerektirir?
C: Tipik olarak 0,5–1,5 µm nikel üzerine 0,4–0,8 µm altın. Bu aralık yerleştirme çevrimlerine dayanır ve temas direncini stabil tutar. Daha ince altın tekrarlanan eşleşmede aşınır; daha kalın altın zorlu ortamlar dışında nadiren geri döner.
S: BQUQ seçici kaplamalı pimler damgalayabilir mi?
C: Evet. Damgalanmış şeritler üzerinde seçici altın, kalay ve gümüş kaplama yaparız ve lehimlenebilir veya pres-fit alanı belirtilmiş tutarken maliyetten tasarruf etmek için yalnızca temas bölgesini kaplayabiliriz. Teklif için çizimi ve kaplama belirtmelerini gönderin.
S: Damgalanmış pim özelliklerinde hangi toleransı tutabilirsiniz?
C: Şerit özelliklerinde ±0,05 mm standardımızdır, kalıp ve şerit desteklediğinde kritik bantlarda ±0,02 mm mevcuttur. Teklif vermeden önce maliyeti dik bir şekilde artıracak herhangi bir belirtmeyi sessizce teklif etmek yerine bildiririz.
İlgili Kaynaklar
- Damgalanmış Terminal Tasarım Kılavuzu — konektörler ve kontaklar için terminal geometrisi, kaplama ve malzeme seçimi.
- Damgalanmış Terminaller ve Kontaklar — Dongguan'da progresif kalıplarda üretilen hassas damgalanmış terminaller, pimler ve kontaklar.
- BQUQ Hakkında — damgalama, CNC, yaylar ve soğutucuları tek çatı altında yürüten ISO9001 sertifikalı kaynak fabrika.
- Bize ulaşın — 12 iş saati içinde teklif için çizimi sc@bquq.com veya WhatsApp +86 13713157787'ye gönderin.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Çin'in Dongguan şehrinde CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını tek çatı altında yürüten ISO9001 sertifikalı bir kaynak fabrikasıdır. 12 iş saati içinde teklif için çizimleri sc@bquq.com veya WhatsApp +86 13713157787'ye gönderin. www.bquq.com


