
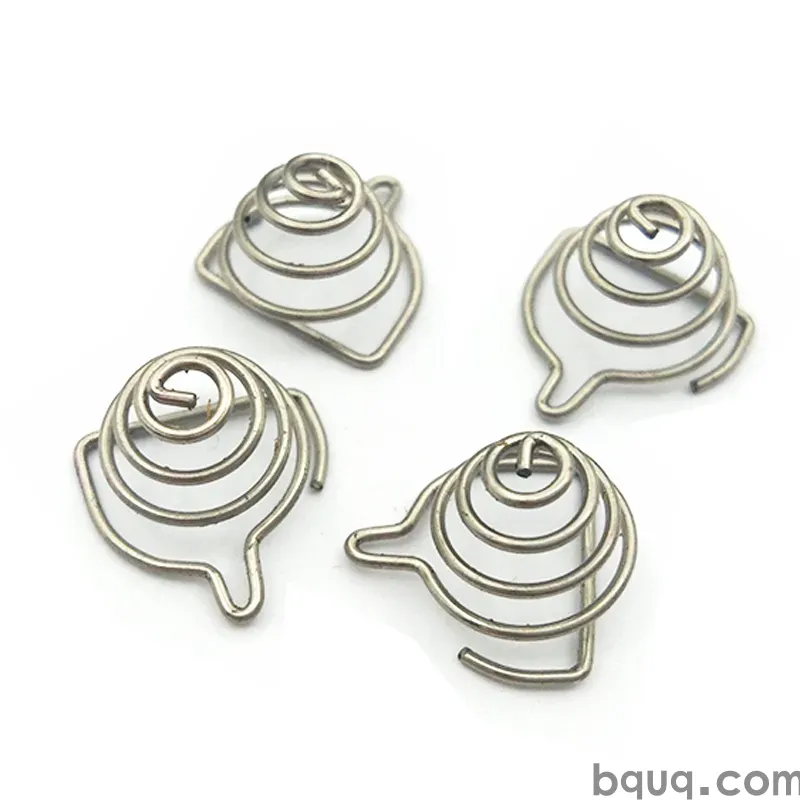
Damgalanmış Kilit Pulları ve Tutucular: Tasarım Kılavuzu
Kısa cevap: Damgalanmış bir kilit pulu, cıvata ön yükünü yerel diş penetrasyonuna ve elastik sehime dönüştürerek çalışır; bu nedenle tasarım üç sayıya dayanır: diş yüksekliği (tipik olarak 0,15–0,50 mm), diş sayısı (çevre boyunca tipik olarak 12–40) ve eşleşen yüzeye göre malzeme sertliği. Yumuşak çelik bağlantılarda M4–M8 bağlantı elemanları için, sertleştirilmiş yay çeliği (HV 400–500) üzerinde 0,25–0,35 mm diş yüksekliği, bağlantı yüzeyini ezmeden güvenilir gevşeme önleyici etki sağlar. Pullar, ilerlemeli kalıplarda dakikada 100–400 vuruşta üretilir, kritik boyutlarda yaklaşık ±0,05 mm'de tutulur; hassas konumlandırma gerektiren tutucular için daha sıkı ±0,005 mm CNC bitirme işlemi mevcuttur.
Kilit pulları ve tutucular, malzeme listesindeki en basit parçalar gibi görünür. Aynı zamanda, bir program sırasında en çok yeniden tasarlanan parçalardır; çünkü ilk seferde kimse bağlantıyı doğru modellememiştir. Bu kılavuz, damgalanmış bir pulun bir bağlantıyı on yıl tutup tutmayacağını veya ilk titreşim taramasında başarısız olup olmayacağını belirleyen geometri, malzemeler, toleranslar ve DFM kurallarını kapsar.
Kilit pulu ile tutucu arasındaki fark nedir?
Bir kilit pulu gevşemeye direnir. Bir tutucu ise bir şeyi yerinde tutar — bir yatak, bir mil, bir konektör konumu, bir yay — genellikle kendisi önemli bir sıkma yükü taşımadan. İkisi sıklıkla karıştırılır çünkü her ikisi de ortasında delik olan düz damgalanmış parçalardır.
| İşlev | Tipik parça | Yük yolu | Ana tasarım etkeni |
|---|---|---|---|
| Gevşeme önleyici | Tırtıklı, yarık halkalı, kama, dişli pul | Cıvata ön yükünü taşır, dönmeye direnir | Diş geometrisi, sertlik |
| Tutma | Tutucu pul, E-clip, bastırmalı tutucu | Yalnızca eksenel konumlandırma yükünü taşır | Delik geçmesi, giriş pahı |
| Yay telafisi | Dalga pul, Belleville tipi damgalanmış disk | Ön yük altında elastik sehim | Serbest yükseklik, yay oranı |
| Aralık / şim | Düz pul, şim | Yalnızca basma | Kalınlık toleransı, düzlük |
Bağlantınızın titreşim altında dönmeyi önlemek için pula ihtiyacı varsa, bir kilit pulu tasarlıyorsunuz. Bir pimin eksenel olarak kaymasını durdurmak için pula ihtiyacı varsa, bir tutucu tasarlıyorsunuz. İki işlevi tek bir parçada birleştirmek mümkündür ancak genellikle her ikisinde de ödün vermeye zorlar.
Düz bir pulun doğru cevap olduğu durumlar
Cıvata başı altındaki sertleştirilmiş düz bir pul bir kilitleme elemanı değildir — yükü dağıtır ve bağlantı yüzeyini korur. Pullardan bilinen birçok "gevşeme" sorunu aslında bağlantı sertliği sorunudur: kısa kavrama uzunluğuna sahip yumuşak bir bağlantı, sıkıştırılan malzeme sünme yaptıkça ön yükü kaybeder. Pula diş eklemek bunu düzeltmez. Önce bağlantıyı kontrol edin.
Tırtıklı ve dişli kilit pulları gerçekte nasıl çalışır?
İşi iki mekanizma yapar. Birincisi, dişler eşleşen yüzeye hafifçe nüfuz ederek dönmeye direnen mekanik girişim oluşturur. İkincisi, dişler elastik olarak sehim yaparak, bağlantı oturdukça sıkma yükünü koruyan enerji depolar.
En iyi sonuçlar, daha yumuşak bir eşleşen yüzeye karşı sertleştirilmiş bir puldan gelir. Her iki yüzey de sertse, dişler ısıramaz ve pul düz bir şim gibi davranır. Pul yumuşaksa, dişler ilk torkta düzleşir ve kilitleme etkisi bir kez yeniden kullanımdan sonra kaybolur.
Diş geometrisi pratik kuralları
- Diş yüksekliği: Küçük elektronik bağlantı elemanları için 0,15 mm, M4–M8 için 0,25–0,35 mm, büyük yapısal cıvatalar için 0,50 mm'ye kadar.
- Diş sayısı: Daha fazla diş daha iyi dağılım ancak daha düşük bireysel ısırma demektir. 12–20 diş küçük çaplara uygundur; 20–40 diş daha büyük çaplara uygundur.
- Diş formu: Üçgen dişler her iki yönde de ısırır ve dönmeye direnir. Mandal formu dişler bir yönde güçlü direnir ve diğer yönde serbest bırakır — tek yönlü montajlar için kullanışlıdır.
- Diş açısı: 60–90° dahil açı tipiktir. Daha keskin açılar daha derin ısırır ancak kalıbı daha hızlı aşındırır ve yüksek hacimli damgalamada kontrol edilmesi daha zordur.
Yarık halka ve dalga alternatifleri
Yarık halkalı bir pul, yük altında sıkışan sarmal bir boşluk aracılığıyla enerji depolar. Termal döngü boyunca ön yükü korumak için mükemmeldir ancak dişli bir puldan daha az dönme direnci sağlar. Bir dalga pul, sinüzoidal bir profille aynı işi yapar ve tutarlı serbest yüksekliğe damgalanması daha kolaydır. Birçok tasarım, ön yük için bir dalga pulu kilitleme için bir tırtıklı pulu aynı cıvata başı altında istifleyerek birleştirir.
Hangi malzeme ve sertliği belirtmelisiniz?
Malzeme seçimi, pulun ısırması mı yoksa yalnızca desteklemesi mi gerektiğine bağlıdır.
| Malzeme | Tipik sertlik | Kilitleme performansı | Notlar |
|---|---|---|---|
| Karbon yay çeliği (örn. 65Mn, C67S) | Sertleştirme sonrası HV 400–500 | Mükemmel | Dişli kilit pulları için standart seçim |
| Paslanmaz çelik 301 / 304 | HV 250–400 (işlenerek sertleştirilmiş) | İyi ila orta | Korozyon direnci; sertleştirilmiş karbona göre daha düşük ısırma |
| Fosfor bronz | HV 180–250 | Orta | Elektriksel bağlantılar, düşük manyetik imza |
| Pirinç | HV 120–180 | Kilitleyici olarak zayıf | Tutucular ve kontaklar için iyi, kilitleme için değil |
| Alüminyum | HV 60–120 | Kilitleme malzemesi değil | Yalnızca soğutucular, ara parçalar, tutucular |
Sertleştirme genellikle damgalama sonrası, sürekli bir fırında veya partili bir işlemde yapılır, ardından gevrekleşmeyi önlemek için temperleme yapılır. Pulunuz paslanmazsa ve gevşeme önleyici etkiye ihtiyacınız varsa, tavlanmış 304 yerine işlenerek sertleştirilmiş 301 kalitesini düşünün — ısırma farkı önemlidir.
Kaplamalar ve korozyon
Çinko kaplama, çinko-nikel ve fosfat-artı-yağ, karbon çelik kilit pulları için olağan yüzey işlemleridir. Kaplamanın kalınlık eklediğini unutmayın — yüzey başına tipik olarak 5–12 µm — ve bu, pul sıkı bir istifte oturuyorsa önemlidir. Tolerans bandını kaplamadan önce değil, kaplamadan sonra belirtin, yoksa montajda istif yüksekliği sorunlarıyla uğraşırsınız. Elektrokaplama sonrası yüksek sertlikteki parçalar için hidrojen gevrekleşmesi giderme işlemi gereklidir; bu bir süreç adımıdır, muayene adımı değil, bu nedenle kontrol planında doğrulayın.
Damgalama gerçekte hangi toleransları tutabilir?
Çoğu tasarım incelemesinin rahatsız edici hale geldiği yer burasıdır. Damgalama yüksek hacimli bir süreçtir ve toleransları işleme toleranslarından farklıdır.
| Özellik | Tipik ilerlemeli kalıp damgalama | Notlar |
|---|---|---|
| Dış çap | ±0,05 ila ±0,10 mm | Kalıp kalitesine ve şerit genişliği kontrolüne bağlıdır |
| İç çap (delik) | ±0,03 ila ±0,08 mm | Tutucular için kritik; genellikle en sıkı çağrı |
| Kalınlık | ±0,02 ila ±0,05 mm | Kalıp tarafından değil, şerit toleransı tarafından yönetilir |
| Diş yüksekliği | ±0,03 ila ±0,06 mm | Sertleştirilmiş parçalar ısıl işlemde hafifçe kayabilir |
| Düzlük | Tipik 0,05–0,15 mm | Sertleştirme sonrası daha kötü; önemliyse belirtin |
| Çapak yüksekliği | ≤ 0,05 mm elde edilebilir | Çapak alma maliyet ekler; erken tasarlayın |
Bir tutucu deliği bir mili ±0,01 mm içinde konumlandırmalıysa, tek başına damgalama sizi tutarlı bir şekilde oraya götürmez. İki seçenek: büyük damgalayın ve deliği bir CNC torna veya frezede ±0,005 mm'ye bitirin ya da arayüzü, damgalanmış parçanın delik yerine bir omuza oturacağı şekilde yeniden tasarlayın. İkinci seçenek neredeyse her zaman daha ucuzdur.
Damgalanmış pullar ve tutucular için DFM kuralları
Bu kurallar, basit bir kesme kalıbı mı yoksa çok istasyonlu bir ilerlemeli kalıp mı çalıştırdığınıza bakılmaksızın geçerlidir.
Delik-kenar oranını makul tutun
Delik ile dış kenar arasındaki bağlantı, malzeme kalınlığının en az 1,0 katı, ideal olarak 1,5 katı olmalıdır. Daha ince bağlantılar yırtılır, deforme olur ve çevre boyunca değişen çapaklar üretir. Tasarımınız çok ince bir bağlantı gerektiriyorsa, daha yavaş pres hızı ve daha sık kalıp bakımı için ödeme yapmayı bekleyin.
Çapak tarafını bilinçli tasarlayın
Her damgalanmış parçanın bir çapak tarafı ve bir kırılma tarafı vardır. Bir kilit pulunda, çapak tarafı yardımcı olabilir veya zarar verebilir. Yatak yüzeyindeki bir çapak, bağlantı yüzeyini çizer ve yanlış bir tork okuması oluşturur. Çizimde hangi yüzün hangisi olduğunu belirtin ve önemliyse bir çapak alma veya tamburlama notu ekleyin.
Keskin iç köşelerden kaçının
Diş kökündeki keskin köşeler gerilimi yoğunlaştırır ve sertleştirme sırasında çatlar. Diş köklerinde minimum 0,15–0,25 mm iç yarıçap, ısıl işlem verimini önemli ölçüde artırır. Bu, takım ömründe hiçbir maliyeti olmayan ve hurda açısından çok tasarruf sağlayan bir değişikliktir.
Parçanın nasıl beslendiğini düşünün
Pullar ve tutucular genellikle şeritten veya bir titreşimli kaseden beslenir. Parça neredeyse simetrikse, besleyicilerde sıkışır. Küçük bir asimetrik özellik — bir tırnak, bir düz, merkez dışı bir diş — yönlendirmeyi güvenilir hale getirir. Tasarımınız simetrik olmak zorundaysa, kase takımını planlayın ve daha yavaş bir besleme hızını kabul edin.
Sertleştirme distorsiyonunu planlayın
Pul damgalama sonrası sertleştirilirse, düzlük ve çap değişir. Sertleştirme öncesi taslağı hafifçe büyük tasarlayın ve son boyutları ısıl işlem sonrası belirtin. Düzlüğün kritik olduğu tutucular için, sertleştirme sonrası bir madeni para basma veya düzleştirme işlemi düşünün — bir istasyon ekler ancak sorunu çözer.
Tutucuya özel tasarım notları
Tutucular sıkma yüklerini değil, konumlandırma yüklerini taşır, bu nedenle tasarım öncelikleri değişir.
- Delik geçmesi: Bastırmalı bir tutucu, malzeme ve et kalınlığına bağlı olarak mil çapında yaklaşık 0,05–0,15 mm girişim gerektirir. Çok az olursa kayar; çok fazla olursa oturmaz.
- Giriş: Delikteki bir pah veya şekillendirilmiş giriş, tutucunun milden malzeme kazımadan bastırılmasını sağlar.
- Parmak sayısı: Şekillendirilmiş parmaklara sahip tutucular (tipik olarak üç ila altı) düz bir delikten daha iyi mil çapı değişimini tolere eder.
- Sökme: Parça servis edilebilir olmalıysa, tutucuya ve mile zarar veren kaldıraç kullanımına güvenmek yerine bir sökme özelliği — bir yuva, bir tırnak veya bir boşluk — tasarlayın.
Ayrıca akım taşıyan veya bir devreyi topraklayan tutucular için, temas kuvveti uyum kadar önemlidir. damgalanmış temas kuvveti tasarımını yöneten aynı ilkeler geçerlidir: normal kuvvet, temas alanı ve zamanla malzeme gevşemesi.
Maliyet etkenleri ve bunları nasıl azaltırsınız
Pul ve tutucu fiyatlandırması üç şey tarafından yönetilir: malzeme, kalıp amortismanı ve pres süresi. Parçanın kendisi ucuzdur; takım ve kurulum değildir.
| Maliyet etkeni | Tipik etki | Azaltma kaldıracı |
|---|---|---|
| Malzeme kalitesi ve kalınlığı | Parça fiyatının %30–50'si | Yükü karşılayan en ince kaliteyi kullanın; aşırı spesifikasyondan kaçının |
| Kalıp karmaşıklığı | Hacim üzerinden amortize edilir | Daha az istasyon, daha basit diş formları |
| İkincil işlemler | Parça fiyatının %10–30'u | Çapak alma, tamburlama, düzleştirmeyi tasarımdan çıkarın |
| Hacim | Amortisman için baskın | Mümkün olduğunda parça numaralarını birleştirin |
| Tolerans sıkılığı | Hurda ve hızı yönlendirir | Kritik olmayan çağrıları gevşetin |
En büyük tek kaldıraç tolerans disiplinidir. Ekipler rutin olarak her boyuta ±0,02 mm koyar çünkü güvenli hissettirir. Damgalanmış bir pulda, işlevsel olmayan bir boyuttaki bu çağrı hurda oranını ikiye katlayabilir. Yalnızca önemli olan boyutları işaretleyin — genellikle delik, kalınlık ve diş yüksekliği — ve gerisini genel damgalama toleransında bırakın. damgalama başına parça maliyeti modelimiz, bu faktörlerin farklı hacimlerde nasıl etkileşime girdiğini açıklar.
Kilit pulları için kalite kontrolü
Kilit pulları sahada, iyi bir muayene planında görülebilen nedenlerle başarısız olur.
- Sertlik doğrulaması: Parti başına numune bazlı Rockwell veya Vickers testi. Sertlik, kilitleme performansının en iyi tek göstergesidir.
- Diş yüksekliği: Optik ölçüm veya profil projeksiyonu, yalnızca bir konumda değil, şerit genişliği boyunca numunelenir.
- Delik çapı ve yuvarlaklığı: Üretim için geçme/geçmez mastarları, ilk numune ve periyodik denetim için CMM.
- Düzlük: Bir yüzey plakasında veya bir düzlük mastarı ile ölçülür; tutucular ve istiflenmiş montajlar için kritiktir.
- Çapak yüksekliği: Üretimden önce müşteriyle kararlaştırılan fotoğraf limitleri ile görsel ve dokunsal standartlar.
- Kaplama kalınlığı ve yapışma: Parti başına kupon testi, ayrıca sertleştirilmiş parçalar için gevrekleşme giderme kayıtları.
Bunların her birini bir kontrol yöntemine ve bir reaksiyon planına bağlayan yazılı bir metal damgalama kalite planı, güvenilir bir tedarik zincirini şanslı olandan ayıran şeydir.
Sıkça Sorulan Sorular
S: Damgalanmış bir kilit pulu yeniden kullanılabilir mi?
C: Genellikle hayır, sertleştirilmiş dişli bir pulsa. Dişler ilk torkta deforme olur ve kilitleme etkisi yeniden kullanımda keskin bir şekilde düşer. Yarık halkalı ve dalga pullar yeniden kullanımı daha iyi tolere eder çünkü penetrasyon yerine elastik olarak çalışırlar. Servis edilebilirlik önemliyse, yeniden kullanılabilir bir stil belirtin veya her servis aralığında değiştirme planlayın.
S: Bir kilit pulu hangi sertlikte olmalıdır?
C: Karbon yay çeliği için, sertleştirme ve temperleme sonrası HV 400–500 olağan hedeftir. HV 350'nin altında dişler ilk torkta düzleşir; HV 550'nin üzerinde parça gevrekleşir ve montaj sırasında diş köklerinde çatlama riski taşır. Paslanmaz çelik kilit pulları daha düşük çalışır, işlenerek sertleştirmeye bağlı olarak tipik olarak HV 250–400.
S: Damgalanmış bir tutucuda delik toleransı ne kadar sıkı olabilir?
C: İlerlemeli kalıp damgalama tipik olarak delik çapında ±0,03 ila ±0,08 mm tutar. Uygulamanız daha sıkı gerektiriyorsa, büyük damgalayın ve deliği CNC ile ±0,005 mm'ye bitirin veya tutucunun delik yerine bir omuza oturacağı şekilde yeniden tasarlayın. Yeniden tasarım genellikle ikincil işlemden daha ucuzdur.
S: Kaplama kilit pulu performansını etkiler mi?
C: Evet, iki şekilde. Kaplama yüzey başına 5–12 µm ekler, bu da istif yüksekliğini değiştirir ve diş uçlarını yuvarlayarak ısırmayı azaltabilir. Ayrıca sertleştirilmiş parçalarda hidrojen gevrekleşmesi riski getirir, bu da kaplama sonrası bir fırınlama gerektirir. Nihai boyutları kaplama sonrası belirtin ve süreç dokümantasyonunda fırınlama adımını doğrulayın.
S: Özel damgalanmış pullar için minimum sipariş miktarı nedir?
C: Parça boyutundan çok kalıp karmaşıklığına bağlıdır. Basit kesme takımları düşük hacimleri haklı çıkarır; çok istasyonlu ilerlemeli kalıplar amorti etmek için daha yüksek yıllık hacimlere ihtiyaç duyar. BQUQ esnek MOQ'larla çalışır ve toplam maliyeti yalnızca parça fiyatıyla karşılaştırabilmeniz için hem sert bir takım hem de daha düşük hacimli bir yaklaşım için teklif verir.
Damgalanmış pullar ve tutucular konusunda BQUQ ile çalışmak
BQUQ, tek bir Dongguan fabrikasında dört üretim hattı işletir: ±0,005 mm'ye kadar CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimi. Bu kombinasyon pullar ve tutucular için önemlidir çünkü parçayı damgalamamıza, sertleştirmemize ve kritik özellikleri tedarikçiler arasında sevk etmeden CNC ile bitirmemize olanak tanır. ISO9001 sertifikalıyız, 12 iş saatinde teklif veririz ve esnek MOQ'larla çalışırız.
İşlevsel boyutları işaretlenmiş bir çizim gönderin — delik, kalınlık, diş yüksekliği, sertlik ve çapak taşımaması gereken yüz — ve teklifin yanında bir DFM incelemesiyle geri döneriz. Bir tolerans işlev eklemeden maliyeti yükseltiyorsa, bunu söyleriz. özel metal damgalama yeteneğimizi keşfedin veya bitişik uygulamalar için damgalanmış braketler ve montajları nasıl ele aldığımızı görün.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikamız hakkında: /about/
- Özel metal damgalama yetenekleri: /custom-metal-stamping/
- Damgalanmış terminaller ve kontaklar: /stamping-terminals-contacts/
- Metal damgalamada sektör trendleri: /industry-dynamics/
- Teknik makaleler ve tasarım kılavuzları: /bquq-blog/
- Sıkça sorulan sorular: /faq/
- Vaka çalışmaları: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütür. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


