
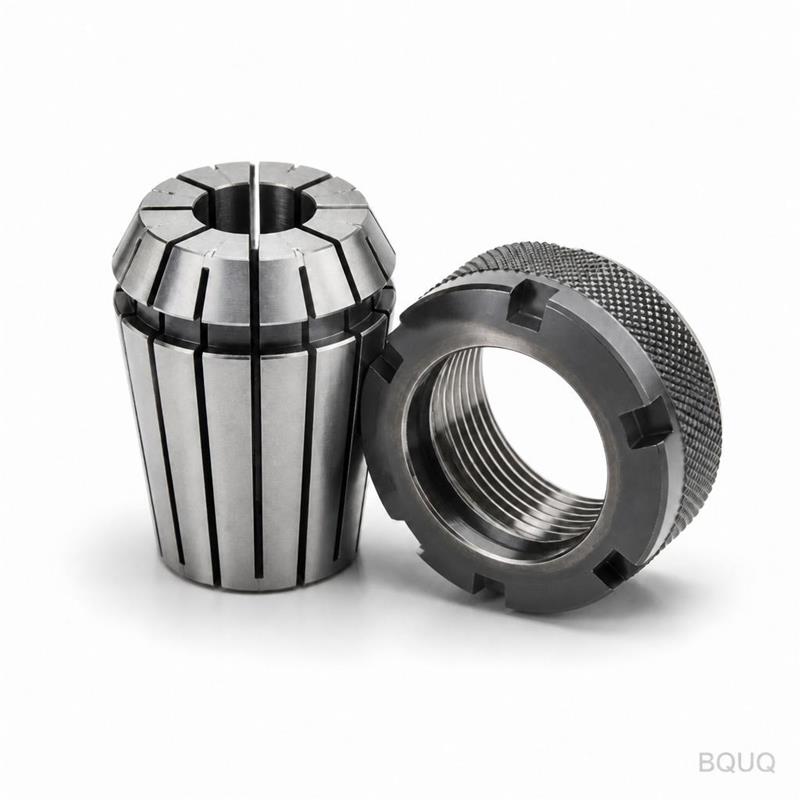
CNC için Takım Tutucu Seçimi: Tork, Salgı ve Erişim
Kısa cevap: Tutucuyu, parçaları gerçekten bozan üç kısıtlamaya göre eşleştirin — tork, salgı ve erişim. Alüminyumda 1,5×D'de 12 mm karbür parmak freze için, bir ER32 pens mandreni 0,008–0,015 mm TIR tutar ve yaklaşık 40–60 N·m iletir, bu yeterlidir. Çelikte 4×D'de 20 mm kesiciye geçin, 0,003 mm TIR ve 150 N·m+ ile hidrolik veya ısıyla büzüşmeli tutucuya ihtiyacınız olur; pens mandreni titreşir ve çeker. Erişim gerisini belirler: tutucu gövdesi, kesici derinliğe ulaşmadan duvara çarparsa, hiçbir doğruluk yardımcı olmaz. BQUQ, her CNC işleme RFQ'su ile birlikte 12 iş saati içinde tutucu ve fikstür önerilerini teklif eder.
Takım tutucu, toleransınızı makineden önce neden belirler?
Bir CNC makinesinin konumlandırma doğruluğu kağıt üzerinde bir spesifikasyondur. İş parçasına gerçekte ulaşan şey, iş mili, tutucu, pens ve kesicinin toplamıdır. Tutucu bu zincirdeki en zayıf halkadır çünkü sürekli sıkılıp gevşetilen tek elemandır ve sertliğini kurulum anında sizin seçtiğiniz tek elemandır.
Tutucu kaynaklı hurdaların çoğunu üç arıza modu oluşturur:
Salgı — kesici ucundaki radyal eksantriklik. Her 0,01 mm salgı, bir kesici kenardaki talaş yükünü kabaca ikiye katlar. 4 kanallı bir kesicide bu, bir kenarın işin %40'ını yapması, önce aşınması ve deliği merkezden kaydırması anlamına gelir. H7'ye göre tutulan bir raybalanmış delik için, 0,01 mm üzerindeki salgı genellikle toleransı kaybetmek için yeterlidir.
Tork kaybı — tutucunun kesici çekilmesine ve burulma kaymasına direnme yeteneği. Bu en çok ağır kaba işlemede ve güçlü eksenel çekme üreten yüksek helisli kesicilerde önemlidir. Kesim ortasında kayan bir tutucu sadece parçayı mahvetmez; kesiciyi hurdaya çıkarır ve iş mili konisini hasara uğratabilir.
Erişim girişimi — tutucu gövdesi, somun veya anahtar düzlüklerinin bir duvara, bir çıkıntıya veya bir fikstüre çarpması. Bu doğruluk değil geometridir ve atölyelerin bir yerine beş tutucu ailesine sahip olmasının nedenidir.
Dongguan'daki BQUQ sahasında, dört üretim hattının tümü — CNC işleme, metal damgalama, özel yaylar ve soğutucular — aynı takım dolabı mantığını paylaşır. Bir soğutucu kanat profili için doğru olan tutucu, sertleştirilmiş bir yay mandreli için yanlıştır ve aşağıdaki seçim kuralları bizim nasıl karar verdiğimizdir.
Her tutucu tipinden gerçekte hangi salgıyı bekleyebilirsiniz?
Aşağıdaki salgı değerleri, temiz, yeni bir pens ve iyi kalitede bir kesici sapı ile gösterge hattından 3×D'de ölçülen tipik değerlerdir. Bunları gösterge olarak alın, garanti olarak değil — pratikte iş mili durumu ve pens aşınması baskındır.
| Tutucu tipi | 3×D'de tipik TIR | Maksimum gerçekçi hız | En uygun kullanım |
|---|---|---|---|
| ER pens mandreni (ER16/ER20/ER32) | 0,008–0,015 mm | 20.000–25.000 rpm | Genel frezeleme, delme, kılavuz çekme |
| Matkap mandreni (anahtarsız) | 0,03–0,08 mm | 6.000 rpm | Yalnızca kritik olmayan delme |
| Hidrolik genleşmeli | 0,003–0,005 mm | 30.000–40.000 rpm | Bitirme, raybalama, küçük çaplı takımlar |
| Isıyla büzüşmeli (indüksiyon) | 0,002–0,004 mm | 40.000 rpm+ | Yüksek hızlı bitirme, derin cepler |
| Yan kilitli / Weldon | 0,02–0,05 mm | 15.000 rpm | Ağır kaba işleme, yüksek tork |
| Mekanik freze mandreni | 0,005–0,010 mm | 25.000 rpm | İyi doğrulukla ağır kaba işleme |
İki pratik not. Birincisi, TIR temiz bir konide ölçülür — iş mili konisindeki tek bir talaş veya bir gres lekesi anında 0,02 mm ekleyebilir. İkincisi, pens kalitesi ER seviyesinde tutucu markasından daha önemlidir: aşınmış bir ER32 pensi, yenisinin salgısını ikiye katlayabilir ve pensler arıza durumunda değil, bir programa göre emekliye ayrılmalıdır.
Salgının doğrudan toleransı belirlediği işler için — raybalanmış delikler, yatak yuvaları, optik bağlantı elemanları — tutucu, tasarruf edilecek bir yer değildir. raybalama delik toleransı hakkındaki makalemiz, gerçek bir H7 çağrısında salgı, rayba geometrisi ve ilerlemenin nasıl etkileştiğini anlatır.
Kesiminiz gerçekte ne kadar tork talep ediyor?
Tork talebi malzeme, kesici çapı, radyal giriş ve eksenel derinlik ile ölçeklenir. Tutucu, kesicinin ürettiğinden daha fazlasını iletmelidir; gerçek stokta her zaman ortaya çıkan kesintili kesimler ve sert noktalar için pay bırakılmalıdır.
| Operasyon | Kesici | Tipik tork talebi | Minimum tutucu sınıfı |
|---|---|---|---|
| Alüminyum kaba işleme, 1,5×D eksenel | 12 mm 3 kanallı | 15–25 N·m | ER32 |
| Alüminyum kaba işleme, 3×D eksenel | 16 mm 3 kanallı | 40–60 N·m | ER32 / mekanik mandren |
| Çelik kaba işleme, 1×D eksenel | 16 mm 4 kanallı | 60–90 N·m | Mekanik mandren / yan kilitli |
| Çelik kaba işleme, 2×D eksenel | 20 mm 4 kanallı | 120–180 N·m | Yan kilitli / ağır mekanik mandren |
| Paslanmaz bitirme | 8 mm 4 kanallı | 8–15 N·m | Hidrolik / ısıyla büzüşmeli |
| Çelikte M10 kılavuz çekme | — | 25–40 N·m | Gergi-sıkıştırma kılavuz tutucusu |
Desen şu: tork, alüminyumda nadiren sınırlayıcı faktördür ve çelik ile paslanmaz kaba işlemede neredeyse her zaman sınırlayıcı faktördür. Bu yüzden karışık iş yapan bir atölye hem pens seti hem de yan kilitli veya mekanik mandren seti bulundurur.
Tabloların gözden kaçırdığı ikinci bir tork sorunu vardır — çekilme. Derin eksenel kesimde yüksek helisli kesiciler, kesici sapını pensden dışarı sürükleyebilen vida benzeri bir eksenel kuvvet üretir. Belirtileri derinlikte ani bir değişiklik, bir cızırtı ve hurdaya çıkan bir cep tabanıdır. Bunu görürseniz, çözüm somuna daha fazla sıkma kuvveti uygulamak değildir; pozitif bir mekanik kilide sahip bir tutucudur (yan kilitli veya uygun h6 taşlanmış yüzeye sahip bir saplı hidrolik tutucu).
Erişim ve mesafe doğruluğu ne zaman geçersiz kılar?
Sürekli. Mükemmel 0,002 mm salgıya sahip bir tutucu, somun 30 mm derinlikte iş parçası duvarına çarparsa işe yaramaz. Erişim sorunları üç şekilde ortaya çıkar:
- Derin boşluklar — tutucu gövde çapı boşluk açıklığından küçük olmalı ve boyun tabana ulaşacak kadar uzun olmalıdır. İnce boyunlu ısıyla büzüşmeli tutucular tam da bunun için vardır.
- Duvara yakın özellikler — kesici sapından 10 mm daha büyük bir somun, bir omuza ne kadar yakın işleme yapabileceğinizi sınırlar. İnce somunlu ER tutucular veya ısıyla büzüşmeli bir gövde bunu çözer.
- Alt kesikler ve arka özellikler — hiçbir düz tutucu onlara ulaşamaz. Burada dik açılı bir kafa veya tamamen farklı bir işlem (taretli torna ile tornalama) doğru cevap olur.
5 eksenli işlerde kısıtlama yine değişir: tutucu, tüm eğim aralığı boyunca parçayı temizlemelidir, sadece bir yönelimde değil. Bu aynı zamanda bir fikstür ve tutucu sorunudur ve 5 eksenli fikstürleme bölümünde daha ayrıntılı ele alınmıştır.
Kendi kurulum sayfalarımızdan faydalı bir kural: özelliği tek bir yönelimde işlemenizi sağlayan tutucuyu seçin, sonra kesime dayanıp dayanamayacağını kontrol edin. Doğruluk pazarlık konusudur; erişim değildir.
Hangi malzeme ve özellik için hangi tutucu?
Aşağıdaki matris, teklif verirken kullandığımız matristir. Temiz bir koni ve makul iş mili durumuna sahip modern bir VMC veya tornalama merkezi varsayar.
| Malzeme / özellik | İlk tercih | Yedek | Kaçının |
|---|---|---|---|
| Alüminyum, yüksek MRR kaba işleme | ER32 veya mekanik mandren | Yan kilitli | Matkap mandreni |
| Alüminyum, ince cidar bitirme | Isıyla büzüşmeli veya hidrolik | Yeni pensli ER | Yan kilitli |
| Çelik, genel frezeleme | Mekanik mandren | ER32 | Hidrolik (tork sınırı) |
| Paslanmaz, bitirme | Hidrolik | Isıyla büzüşmeli | Yan kilitli (salgı) |
| Titanyum, düşük hızlı kaba işleme | Yan kilitli | Mekanik mandren | Hidrolik |
| Pirinç, küçük özellikler | ER16 / ER20 | Hidrolik | Yan kilitli |
| Derin cepler, küçük kesici | İnce boyunlu ısıyla büzüşmeli | İnce somunlu ER | Standart ER |
| H7'ye raybalama | Hidrolik | Isıyla büzüşmeli | ER pens |
| Kılavuz çekme | Gergi-sıkıştırma tutucusu | Rijit kılavuz tutucusu (senkron) | Matkap mandreni |
İki giriş yorumu hak ediyor. Hidrolik tutucular kaba işleme takımları değildir — onlara doğruluklarını veren iç basınç odası, iletebilecekleri torku da sınırlar ve aşırı yüklenmeleri membranı kalıcı olarak hasara uğratır. Yan kilitli tutucular, tutuş için salgıdan feragat eder, bu yüzden daha iyi bir tutucuda bitirme geçişi için 0,3–0,5 mm bırakacağınız kaba işleme geçişlerine aittirler.
Bu iki tutucu stratejisi — yan kilitli ile kaba işleme, hidrolik veya ısıyla büzüşmeli ile bitirme — hassas işlerde standart uygulamadır ve mevcut en ucuz kalite iyileştirmelerinden biridir. Özellik başına bir ekstra takım değişikliğine mal olur.
Pens mandrenleri: beygir, ve nerede başarısız olur
ER pens mandreni bir nedenden dolayı varsayılandır: ucuz, esnek, her konikte mevcut ve çoğu frezeleme ve delme için yeterince iyi. Üç öngörülebilir durumda başarısız olur.
1. Tork doygunluğu. Kabaca 60 N·m üzerinde pens sap üzerinde kaymaya başlar. Somun sıkı hissettirir, ancak tutuş yalnızca sürtünmedir.
2. Salgı kayması. ER pensleri yalnızca onları sıkıştıran somun kadar yuvarlaktır. Aşınmış bir somun veya pens eksantrik halkaya oturmadan sıkılan bir somun, salgıyı hemen artırır.
3. Erişim. Standart ER somunları hantal. Özelliğiniz bir duvardan 15 mm içindeyse, ince somunlu bir varyanta veya farklı bir tutucuya ihtiyacınız vardır.
Sıkma torku çoğu operatörün düşündüğünden daha önemlidir. Belirtilen 100–136 N·m (üreticiye bağlı olarak) yerine 80 N·m'ye sıkılan bir ER32 somunu, tutuşunun anlamlı bir kısmını kaybeder. Tezgâhta bir tork anahtarı, bir sorun sınıfını ortadan kaldırmanın ucuz bir yoludur.
Tornalama işleri için eşdeğer karar, pens mandreni, 3 ayaklı ayna ve yumuşak çeneler arasındadır. Yerinde delinmiş yumuşak çeneler, belirli bir çap için en iyi eşmerkezliliği verir ve yumuşak çeneler ve iş tutma bölümünde ele alınmıştır.
Bu, RFQ'nuz için ne anlama geliyor?
BQUQ'ya bir parça gönderdiğinizde, tutucu kararı sonradan akla gelen bir şey değil, süreç planının bir parçasıdır. Çiziminizdeki veya modelinizdeki üç şey cevabı değiştirir:
- Tolerans çağrıları — ±0,005 mm'lik bir delik veya sıkı bir gerçek konum çağrısı bizi hidrolik veya ısıyla büzüşmeli tutuculara yönlendirir, bu da çevrim süresini ve fiyatı etkiler.
- Özellik derinlik-çap oranı — 4×D'nin ötesindeki her şey uzun erişimli bir tutucu, azaltılmış ilerleme veya farklı bir işlem gerektirir.
- Malzeme — çelik ve paslanmaz kaba işleme, tutucu tork bütçesini tüketir; alüminyum nadiren tüketir.
Tek bir Dongguan fabrikasında dört üretim hattında tornalama ve frezeleme ile ±0,005 mm'ye kadar CNC işleme yapıyoruz, prototip miktarlarından itibaren esnek MOQ ile. Teklifler 12 iş saati içinde çıkar ve teklif, kullandığımız takım ve iş tutma varsayımlarını içerir — böylece maliyetin nerede olduğunu görebilirsiniz. Bir tasarım değişikliği daha ucuz bir tutucu ve daha kısa bir çevrim kullanmamıza izin verirse, bunu söyleriz.
Çizimleri sc@bquq.com adresine veya WhatsApp +86 13713157787'ye gönderin, tutucu farkındalıklı bir teklif alın.
Sıkça Sorulan Sorular
S: Bir CNC takım tutucu için hangi salgıyı belirtmeliyim?
C: Salgıyı tutucu gösterge hattında değil, kesici ucunda belirtin ve mesafeyi belirtin. Genel frezeleme için, 3×D'de 0,010 mm TIR makul bir hedeftir. Raybalama, delik işleme veya yatak yuvaları için, hidrolik veya ısıyla büzüşmeli bir tutucu ile 0,005 mm veya daha iyisi gerçekçidir. Pens aşınması ve iş mili konisi durumunun tek başına 0,01 mm veya daha fazla ekleyebileceğini unutmayın.
S: Hidrolik takım tutucu, ısıyla büzüşmeli tutucudan daha mı iyidir?
C: Örtüşen sorunları farklı şekillerde çözerler. Hidrolik tutucular 0,003–0,005 mm salgı verir, titreşimi iyi sönümler ve bir ayar vidasıyla serbest bırakır, ancak tork sınırlıdır ve ağır kaba işleme için uygun değildir. Isıyla büzüşmeli tutucular 0,002–0,004 mm salgı ve hareketli parça olmadan mükemmel rijitlik verir, ancak bir indüksiyon ünitesine ihtiyaç duyar ve değiştirilmesi daha yavaştır. Birçok atölye her ikisini de kullanır ve operasyona göre seçer.
S: Kaba işleme sırasında parmak frezem neden pensden çekiliyor?
C: Yüksek helisli kesiciler güçlü eksenel çekme üretir ve bir pens yalnızca sürtünme ile tutar. Olağan nedenler, yetersiz torklanmış somunlar, aşınmış veya kirlenmiş bir pens, yağlı bir kesici sapı veya tutucunun tork kapasitesini aşan bir kesimdir. Kurulumu düzeltin, aşırı sıkmayın: sapı temizleyin, pensi değiştirin, spesifikasyona göre torklayın veya kaba işleme geçişini yan kilitli veya mekanik mandrene taşıyın.
S: Alüminyum ve çelik için tek bir takım tutucu ailesi kullanabilir miyim?
C: Optimal olarak değil. Alüminyum yüksek hız ve iyi salgıyı ödüllendirir, bu nedenle ER pens mandrenleri ve ısıyla büzüşmeli tutucular iyi çalışır. Çelik kaba işleme tork gerektirir, bu da yan kilitli veya mekanik mandrenlere işaret eder. Pratik bir uzlaşma, alüminyum ve bitirme için bir ER32 seti artı çelik kaba işleme için bir mekanik mandrendir. Bu, büyük bir tutucu envanteri olmadan çoğu karışık iş atölyesini kapsar.
S: Tutucu seçimi bir CNC işlenmiş parçanın fiyatını nasıl etkiler?
C: Dolaylı olarak ama açıkça. İkinci bir bitirme operasyonunu, daha yavaş bir ilerlemeyi veya daha uzun bir erişimi zorlayan bir tutucu, çevrim süresini artırır. Tersine, gerçekten bir hidrolik tutucu gerektiren bir tolerans belirtmek, kurulum başına takım maliyetini artırır. Küçük partilerde tutucu ve fikstür kurulumu fiyata hakim olabilir, bu yüzden her teklifte iş tutma varsayımlarımızı listeliyoruz.
İlgili Kaynaklar
- BQUQ ve dört Dongguan üretim hattımız hakkında: /about/
- CNC işleme hizmetleri, toleranslar ve malzemeler: /cnc-machining/
- Tutucu farkındalıklı süreç planlaması ile CNC frezeleme parçaları: /cnc-milling-parts/
- CNC tornalama parçaları ve pens/yumuşak çene iş tutma: /cnc-turning-parts/
- Hassas üretimde sektör trendleri: /industry-dynamics/
- Teknik makaleler ve mühendislik kılavuzları: /bquq-blog/
- Çin'den tedarik hakkında sıkça sorulan sorular: /faq/
- Vaka çalışmaları ve DFM yeniden tasarım örnekleri: /case/
- Mühendislik ekibiyle iletişime geçin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0,005 mm), metal damgalama, özel yaylar ve soğutucu üretimi yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


