
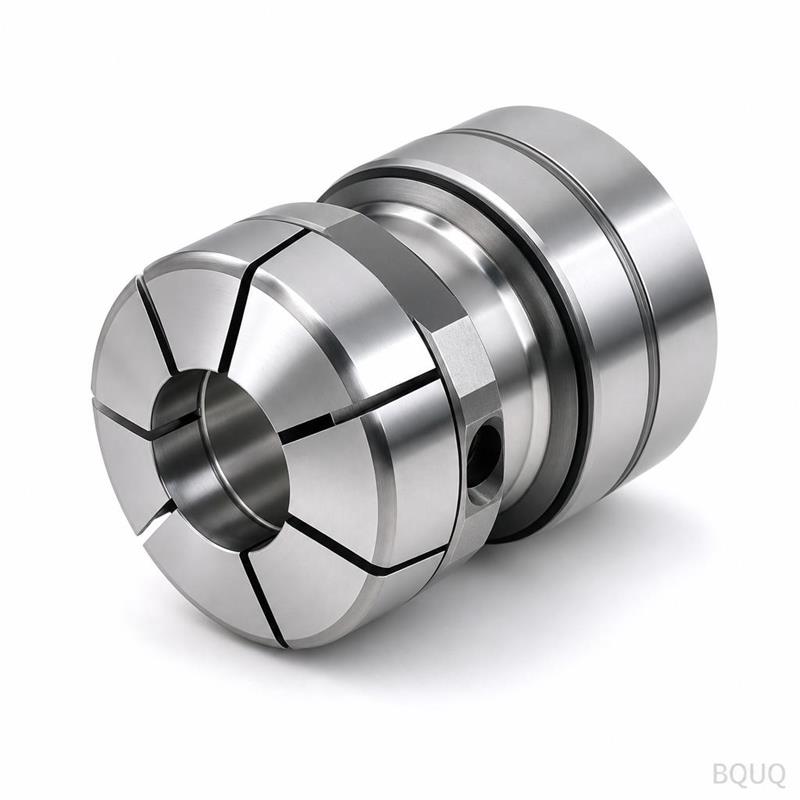
CNC İşlemede Akışkan ve Pnömatik Konnektörler
Kısa cevap: CNC işleme, akışkan ve pnömatik konnektörleri gövdeyi ve dişi tornalayarak, ardından çapraz portları, altıgen düzlükleri veya montaj yastıklarını frezeleyerek sızdırmaz, tekrarlanabilir bir geometriye getirir. Tipik atölye kabiliyeti kritik çaplarda ±0.005 mm, sızdırmazlık yüzeylerinde Ra 0.4–0.8 µm ve ISO 228 veya SAE J1926'ya göre diş mastarıdır. Gövdeler genellikle 6061-T6 alüminyum, 303/316 paslanmaz çelik veya C3604 pirinçtir. İlk numune için teslim süresi genellikle çizim onayından sonra 5–10 iş günüdür; BQUQ 12 iş saati içinde teklif verir ve esnek MOQ uygular, böylece takım veya hacim taahhüdü öncesinde 50 adetlik pilot üretim gerçekçidir.
Konnektörler çizimde basit görünür ve sahada orantısız sorunlara yol açar. 8 bar'da sızdıran bir pnömatik rakor, 200 termal çevrimden sonra sıkışan bir hidrolik adaptör, altı boşluktan yalnızca birinde sızdıran bir manifold portu — bunlar montaj değil, işleme ve spesifikasyon sorunlarıdır. Bu makale, akışkan ve pnömatik konnektörlerin nasıl belirtileceğini, işleneceğini ve denetleneceğini ele alır; böylece parça 1. parçada ve 10.000. parçada aynı davranışı gösterir.
Akışkan veya pnömatik konnektör nedir?
İşleme açısından konnektör, iki akışkan yolunu — sıvı veya gaz — basıncı koruyarak ve sızıntıyı önleyerek birleştirme görevi olan herhangi bir parçadır. Bu geniş bir aileyi kapsar ve işleme stratejisi her birinde değişir.
| Aile | Tipik işlev | Baskın işleme süreci | Kritik özellik |
|---|---|---|---|
| Tırtıllı hortum rakoru | Geçmeli esnek hortum, düşük basınç | Tornalama + tırtıl/form | Tırtıl tepe çapı, giriş pahı |
| Geçmeli bağlantı rakoru | Anlık boru bağlantısı, pnömatik | Tornalama + frezeleme (serbest bırakma yuvası) | Delik yuvarlaklığı, O-ring kanal derinliği |
| JIC / SAE konik rakor | Hidrolik, yüksek basınç | Tornalama, 37° veya 45° koni | Koni açısı ve yüzey kalitesi |
| ORFS / O-ring boss | Hidrolik, yüzey sızdırmazlığı | Tornalama + yüzey kanal açma | Kanal genişliği, yüzey düzlüğü |
| Banjo / banjo cıvatası | Kısıtlı alan hidroliği | Tornalama + çapraz delme | Çapraz delik çapak alma, akış alanı |
| Manifold blok | Birden fazla devreyi dağıtır | Frezeleme + delme + kılavuz çekme | Porttan porta konum, diş derinliği |
| Hızlı bağlantı kaplin gövdesi | Sık bağlanma/ayrılma | Tornalama + frezeleme + taşlama | Manşon deliği, sızdırmazlık yatağı eş merkezliliği |
Ortak nokta: bu parçaların her biri bir sızdırmazlık arayüzü ile tanımlanır. Diğer her şey — altıgen düzlükler, anahtar boşluğu, hortum tırtıl geometrisi, montaj kulakları — ikincildir. Yalnızca bir şeyi sıkı tutacaksanız, sızdırmazlığı tutun.
Konnektörler için hangi malzemeleri seçmelisiniz?
Malzeme seçimi ortam, basınç, sıcaklık ve maliyet tarafından bu sırayla yönlendirilir. Çoğu düşük basınçlı pnömatik işte çalışma sıvısıyla uyumluluk, mukavemetten daha önemlidir.
| Malzeme | En uygun olduğu alan | Basınç uygunluğu | Notlar |
|---|---|---|---|
| 6061-T6 alüminyum | Pnömatik, düşük basınçlı hidrolik, hava aletleri | Düşük ila orta | Korozyon için anodize edin; kostik ortamlarda çıplak alüminyumdan kaçının |
| 2024 alüminyum | Daha yüksek mukavemetli havacılık rakorları | Orta ila yüksek | Kaplamasız korozyon direnci zayıf; genellikle kaplanır |
| C3604 pirinç | Hava, su, inert gaz, genel pnömatik | Düşük ila orta | Mükemmel işlenebilirlik, doğal korozyon direnci |
| 303 paslanmaz çelik | Su, hafif kimyasallar, gıda ile temas eden hatlar | Orta | Serbest işlenebilir; 316'dan biraz daha düşük korozyon direnci |
| 316/316L paslanmaz çelik | Agresif kimyasallar, deniz, tıbbi gaz | Orta ila yüksek | İşlenmesi daha zor; keskin takım ve daha yavaş ilerleme belirtin |
| Karbon çelik (12L14, 1215) | Yüksek basınçlı hidrolik adaptörler | Yüksek | Çinko/nikel kaplama gerektirir; kaplama kalınlığı dişleri etkiler |
| PPSU / PEEK (işlenmiş plastik) | Yalıtkan, hafif, kimyasal olarak inert | Düşük ila orta | Düşük hacimler için kalıplanmış değil, işlenmiş |
İki pratik kural. Birincisi, ıslak ortamda çıplak alüminyum gövdeyi paslanmaz çelik karşı dişle asla birleştirmeyin — galvanik korozyon bağlantıyı sıkıştırır. Kaplanmış gövde, sıkışma önleyici bileşik veya plastik izolatör kullanın. İkincisi, kuru enstrüman havası çalıştıran bir pnömatik hat için müşteri "paslanmaz" belirttiğinde, 303 genellikle yeterlidir ve 316'dan yaklaşık %30–40 daha hızlı işlenir, bu da doğrudan birim fiyata yansır.
Gerçekten sızdırmaz bir konnektör nasıl işlenir?
Sızdırmazlık performansı üç şey tarafından oluşturulur: sızdırmazlık geometrisi, yüzey kalitesi ve eş merkezlilik. Üçü de işleme kararlarıdır.
Sızdırmazlık yüzeyi geometrisi
Bir O-ring boss portu için kanal derinliği ve genişliği sıkıştırma yüzdesini kontrol eder. Tipik hedef, O-ring kesitinde %15–25 sıkıştırmadır. Kanal 0.05 mm fazla derinse, O-ring yük almaz; 0.05 mm fazla sığsa, basınç altında ekstrüde olur. Bu, genel toleranslara bırakılmaması gereken, açıkça belirtilmesi gereken bir toleranstır.
Konik rakorlarda sızdırmazlık konidir. ±0.5°'de tutulan 37° JIC konisi ve Ra 0.8 µm veya daha iyi yüzey kalitesi güvenilir şekilde oturur. 38°'de işlenmiş ve yırtık yüzeyli bir koni, montajcı ne kadar sıkarsa sıksın yüksek basınçta sızdırır.
Sızdırmazlık yüzeylerinde yüzey kalitesi
| Sızdırmazlık yöntemi | Tipik gerekli yüzey kalitesi | Neden |
|---|---|---|
| O-ring yüzey sızdırmazlığı | Ra 0.4–0.8 µm | Sızdırmazlık ekstrüzyonunu ve sızıntı yollarını önler |
| Konik (JIC/SAE) | Ra 0.8 µm veya daha iyi | Metal-metal temas sürekli olmalıdır |
| Diş sızdırmazlık (NPT) | Ra 1.6 µm kabul edilebilir | Sızdırmazlığı diş deformasyonu sağlar |
| Yapışkanlı pul / Dowty | Ra 1.6 µm kabul edilebilir | Pul yüzeyi doldurmak için deforme olur |
| Conta yüzeyi (flanş) | Ra 1.6–3.2 µm | Conta uyum sağlar; çok pürüzsüz daha kötü olabilir |
Son satıra dikkat edin. Yumuşak conta bağlantıları için aşırı parlak yüzey otomatik olarak daha iyi değildir — bir miktar yüzey dokusu contanın tutunmasına yardımcı olur. Aşırı yüzey kalitesi belirtmek, sızdırmazlık bütünlüğü eklemeden maliyeti artırır.
Eş merkezlilik ve diş-delik hizalaması
Geçmeli bağlantı rakorunda, boru deliği ve diş aynı ekseni paylaşmalıdır. Yaklaşık 0.05 mm'den fazla sapma olursa, boru açılı girer, pens eşit olmayan şekilde tutar ve rakor titreşim altında sızdırır veya ayrılır. Çözüm denetim değil, süreçtir: gövdeyi, deliği ve dişi tek bir kurulumda tornalayın veya ikinci operasyon için datum olarak tornalanmış dış çapı tutan bir pens aynası kullanın. BQUQ tam da bu nedenle pens ayna sistemleri kullanır — üç çeneli aynada yeniden bağlama tipik olarak 0.03–0.08 mm sapma ekler, bu da bir pnömatik sızıntı testini başarısız kılmaya yeter.
İç çapraz portların çapak alınması
Çapraz delinmiş portlar ana delikle kesişir ve kesişimde bir çapak halkası bırakır. Bu çapak akışkan yoluna parçacık döker ve sızdırmazlığın oturmasını engelleyebilir. Çapak alma işlemini açıkça belirtin — termal çapak alma, aşındırıcı akış veya delik dürbünü kontrolü ile kontrollü manuel çapak alma. Çizimde "tüm kenarların çapağını al" çok belirsizdir; hangi kenarların ve hangi standarda göre olduğunu belirtin.
Dişler: çoğu konnektör arızasının başladığı yer
Konnektörlerdeki dişler bağlantı elemanı değildir. Basınç sınırlarıdır ve farklı standartlara uyarlar.
- NPT / NPTF (konik): diş deformasyonu ile sızdırmazlık sağlar. Sızdırmazlık maddesi veya bant gerektirir. NPT ve NPTF beklentilerini karıştırmayın — NPTF kuru sızdırmazlık varyantıdır ve daha sıkı takım kontrolü gerektirir.
- G / BSPP (paralel): dişin kendisiyle değil, yapışkanlı pul veya O-ring ile sızdırmazlık sağlar. Avrupa pnömatik ekipmanlarında yaygındır.
- UNF / SAE J1926 (düz diş O-ring boss): dişin tabanındaki O-ring üzerinde sızdırmazlık sağlar. O-ring yatağının konumu kritiktir.
- Metrik paralel (ISO 6149): SAE ORB'ye benzer prensip, metrik boyutlar.
- JIC 37° konik: koni üzerinde sızdırmazlık sağlar, diş yalnızca sıkma kuvveti sağlar.
Sık ve pahalı bir hata, O-ring'li paralel dişin amaçlandığı yerde konik diş belirtmek veya tam tersidir. Parçalar fotoğrafta benzer görünür ve serviste uyumsuzdur. Çizimde her zaman tam standardı belirtin, sadece "1/4 inç" değil.
Diş denetimi kumpasla değil, mastarla yapılmalıdır. Dış dişler için geçme/geçmeme halka mastarları ve iç dişler için tıkaç mastarları, kumpasın göremeyeceği hatve çapı ve hatve hatalarını yakalar. BQUQ konnektör dişlerini belirtilen standarda göre mastarlar ve sonucu parti bazında kaydeder.
Konnektör maliyetini düşüren üretim için tasarım kuralları
Çoğu konnektör maliyeti malzemede değil, kurulum ve ikincil operasyonlardadır. Birkaç değişiklik genellikle kendini amorti eder.
1. Montaj başına tek bir diş standardına birleştirin. Aynı manifold üzerinde karışık NPT ve BSPP portları iki takım seti, iki mastar seti ve iki denetim rutini gerektirir.
2. Derin, küçük çaplı çapraz deliklerden kaçının. Derinlik/çap oranı 6:1'in üzerinde olan bir çapraz delik, kademeli delme gerektirir, sapma eğilimindedir ve çapak almak zordur. Tasarım izin veriyorsa portu yeniden yönlendirin.
3. Altıgen düzlükleri standart bir anahtar boyutuna göre belirtin. Özel altıgen boyutları frezeleme süresi ekler ve saha teknisyenine kullanacak standart bir alet bırakmaz.
4. Sızdırmazlık kanallarını kesintili kesimlerden uzak tutun. Frezelenmiş bir düzlük veya çapraz delikten geçen bir kanal, her kesintide çapak oluşturur.
5. Sızdırmazlık özellikleri için tek bir datum kullanın. O-ring kanalı ve montaj yüzeyi farklı datumlardan boyutlandırılırsa, tolerans yığılması sonunda sızdıran bir parça üretir.
6. Toleransları yalnızca önemli oldukları yerde belirtin. Sızdırmazlık olmayan özelliklerde ±0.1 mm ve sızdırmazlık çaplarında ±0.005 mm genel toleranslar normal, maliyet etkin bir ayrımdır. Her şeyi ±0.005 mm'ye sıkılaştırmak, işlevsel kazanç olmadan işleme süresini katlayabilir.
Tolerans seçimlerinin maliyete nasıl yansıdığına daha derin bir bakış için, DFM yeniden tasarım örnekleri incelememize bakın.
Denetim ve sızıntı testi
Doğru ölçülen bir konnektör yine de sızdırabilir, bu nedenle hem boyutsal denetim hem de fonksiyonel test gereklidir.
| Kontrol | Yöntem | Tipik sıklık |
|---|---|---|
| Diş formu ve hatve çapı | Geçme/geçmeme mastarları | %100 veya AQL'ye göre |
| Sızdırmazlık kanalı derinliği/genişliği | Optik komparatör, CMM | İlk numune + numune alma |
| Delik yuvarlaklığı ve eş merkezliliği | CMM, hava mastarı | İlk numune + numune alma |
| Sızdırmazlık yüzeylerinde yüzey kalitesi | Profilometre | İlk numune + periyodik |
| Çapaksız iç portlar | Delik dürbünü, görsel | Parti başına |
| Sızıntı bütünlüğü | Hava düşüş testi veya hidrostatik | Parti başına veya kritik parçalar için %100 |
Çalışma basıncının 1.5 katında hava düşüş testi, pnömatik rakorlar için standart üretim taramasıdır. Hidrolik parçalar için, anma basıncının 1.5–2 katına hidrostatik kanıt testi yaygındır. Her ikisi de programa zarar vermez — test süresini sonradan düşünülecek bir şey olarak değil, teslim süresine dahil edin.
Bu parçaları işlemek için kesme sıvıları belirtiyorsanız, özellikle paslanmaz çelik ve pirinç, kesme sıvısı seçimi kılavuzumuz, bir konnektör gövdesindeki kalıntı sıvının bir gaz hattını kirletebileceği durumlarda önemli olan ortam uyumluluğu açısını ele alır.
Konnektörler neden tek bir fabrikadan tedarik edilmeli?
Konnektörler nadiren tek bir süreçtir. Tipik bir pnömatik rakor tornalama, serbest bırakma yuvası veya montaj yastığı için frezeleme, diş haddeleme veya kesme, çapak alma, yüzey işlemi ve sızıntı testi gerektirir. Bu adımlar farklı tedarikçilerde olduğunda, tolerans yığılması şirket sınırlarını aşar ve son sızdırmazlığın sahibi olmaz.
Dongguan'da tornalama, frezeleme, çapak alma ve denetimi tek çatı altında yürütmek, tornada oluşturulan datumun son denetimde kullanılan datum olması anlamına gelir. BQUQ, tek bir ISO9001 fabrikasında ±0.005 mm'ye kadar CNC işleme, metal damgalama, özel yaylar ve soğutucu üretimini kapsayan dört üretim hattı işletmektedir. Konnektör işleri için ilgili kabiliyet, eş merkezlilik için pens ayna iş tutma ve mastar tabanlı diş doğrulama ile aynı zeminde tornalama ve frezelemedir.
Alıcılar için pratik fayda, "sızdırıyor" ile "nedeni şu" arasında daha kısa bir döngüdür. Mühendisler için, sızdırmazlık arayüzü için tek bir sorumluluk noktasıdır.
İlgili süreçleri keşfedin: CNC işleme, CNC tornalama parçaları ve CNC frezeleme parçaları. Konnektörünüz işlenmiş bir yuvaya vidalanıyorsa, diş spesifikasyonları notlarımız karşı taraf gereksinimlerini kapsar.
Sıkça Sorulan Sorular
S: Bir konnektör sızdırmazlık kanalında hangi toleransı belirtmeliyim?
C: Kanal derinliği ve genişliği doğrudan tolere edilmelidir, tipik olarak O-ring kesiti ve basınca bağlı olarak ±0.025 mm veya daha sıkı. Sızdırmazlık özellikleri için genel toleranslara güvenmeyin. %15–25 sıkıştırma yüzdesi olağan hedeftir. Kanal boyutlarını tasarladığınız O-ring standardına referansla temel boyutlar olarak belirtin ve işlemeciyi parçanın geri kalanından bağımsız olarak tutmasına izin verin.
S: CNC işleme, düşük hacimde pnömatik geçmeli bağlantı rakorlarını ekonomik olarak üretebilir mi?
C: Evet. Yılda yaklaşık 5.000–10.000 adedin altında, takım amortismanı dahil edildiğinde işleme genellikle enjeksiyon kalıplamadan daha ucuzdur. BQUQ esnek MOQ uygular, bu nedenle 50–500 adetlik pilot üretim pratiktedir. Ana maliyet etkenleri kurulum sayısı, serbest bırakma yuvası frezeleme operasyonu ve %100 sızıntı testi mi yoksa numune alma mı istediğinizdir.
S: Hidrolik konnektörler için hangisi daha iyi, 316 paslanmaz çelik mi yoksa kaplanmış karbon çelik mi?
C: Basınca değil, ortama bağlıdır. Kaplanmış karbon çelik yüksek basıncı iyi karşılar ve daha az maliyetlidir, ancak kaplama diş kenarlarında çatlayabilir ve çıplak çeliği korozyona maruz bırakabilir. 316 paslanmaz çelik agresif ortamlara ve deniz koşullarına dayanır ancak daha yavaş işlenir ve daha pahalıdır. Çoğu iç mekan hidrolik sistemi için kaplanmış karbon çelik ekonomik seçimdir; kimyasal, açık deniz veya yıkama görevi için 316 belirtin.
S: Alüminyum gövde ile paslanmaz çelik karşı parça arasındaki galvanik korozyonu nasıl önlerim?
C: Metalleri ayırın veya ortamı kontrol edin. Seçenekler arasında alüminyum gövdeyi sert anodize etmek, kaplanmış alüminyum insertli bir paslanmaz çelik kalitesi belirtmek, montajda sıkışma önleyici bileşik uygulamak veya plastik izolatör pul kullanmak yer alır. Islak veya tuzlu ortamda, doğrudan çıplak alüminyum-paslanmaz çelik temasından tamamen kaçının, çünkü alüminyum bağlantıda tercihen korozyona uğrar.
S: Bir ilk numune konnektör için hangi teslim süresini beklemeliyim?
C: Bir ikincil frezeleme operasyonlu basit bir tornalanmış rakor için, ilk numune genellikle çizim onayından sonra malzeme tedariki ve denetim dahil 5–10 iş günü sürer. Birden fazla portlu manifoldlar ve sızıntı testi daha uzun sürer. BQUQ teklifleri 12 iş saati içinde verir, böylece çizim incelemesi ve DFM geri bildirim döngüsü dosyaları gönderdiğiniz gün başlar.
İlgili Kaynaklar
- BQUQ ve Dongguan fabrikası hakkında: /about/
- CNC işleme, tornalama ve frezeleme kabiliyetleri: /cnc-machining/
- Tasarım mühendisleri için daha fazla teknik makale: /bquq-blog/
- Hassas üretimde sektör trendleri: /industry-dynamics/
- Yaygın tedarik ve tolerans soruları: /faq/
- Proje vaka çalışmaları: /case/
- 12 saatlik teklif için çizim gönderin: /contact/
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ (Dongguan), tek bir ISO9001 fabrikasında CNC işleme (±0.005 mm), metal damgalama, özel yaylar ve soğutucu üretimini yürütmektedir. Dongguan, Çin'den doğrudan kaynak — 12 saat içinde teklif: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


