
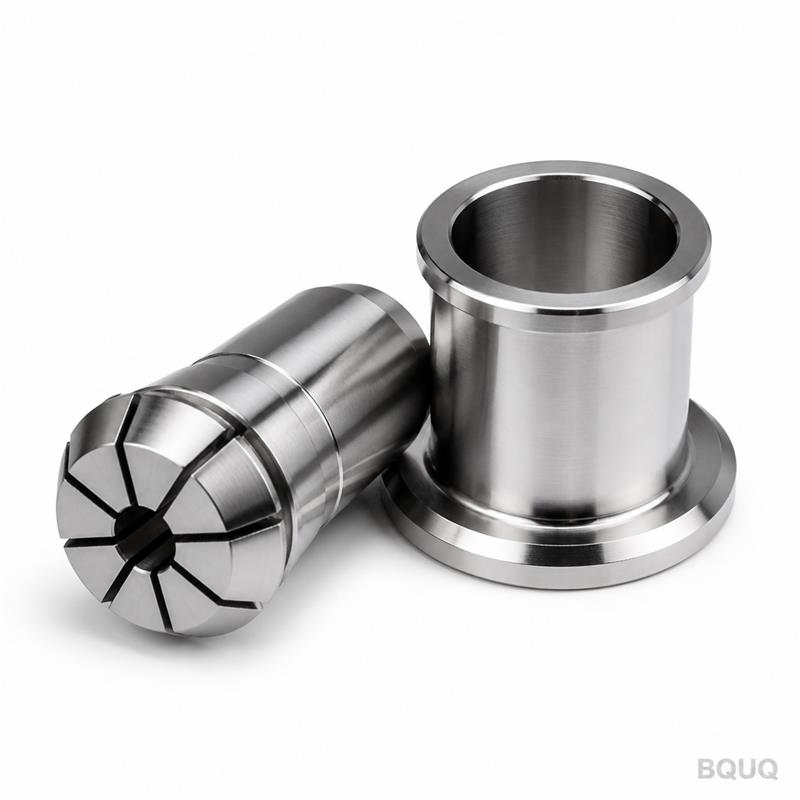
EV Bileşenleri için CNC İşleme: Burçlar, Gövdeler ve Busbarlar
Kısa cevap: CNC işleme, sıkı toleranslar, düşük hacim veya tasarım esnekliği gerektiren EV bileşenlerine uygundur — batarya gövdeleri, motor ve invertör burçları, sensör yuvaları, soğutma plakaları ve prototip busbarlar. Burçlar ve gövdeler tipik olarak alüminyum veya paslanmaz çelikten ±0.005 mm geçme toleransıyla işlenir; busbarlar yılda yaklaşık 5.000–10.000 adedi geçtiğinde damgalamaya geçer. BQUQ, Dongguan'da ISO9001 kapsamında EV parçalarını işler ve 12 iş saati içinde teklif döner.
Elektrikli araç donanımı hızlı değişir ve bu hız süreç kararını şekillendirir. Yıllarca stabil kalan bir tasarım kalıba girer; her çeyrek revize edilen bir tasarım tezgaha girer. Çoğu EV programı işleme ile başlar, tasarımı doğrular ve ardından stabil, yüksek hacimli parçaları damgalama veya döküme taşır. Hangi bileşenin bu çizginin hangi tarafında olduğunu bilmek oyunun tamamıdır.
Hangi EV Bileşenleri CNC İşlemeye Uygundur?
İşlemede en uzun süre kalan parçalar, tolerans, sızdırmazlık veya düşük hacmin baskın olduğu parçalardır. Bunlar şunları içerir:
- Sızdırmazlık sağlaması ve düzlüğü koruması gereken batarya modülü gövdeleri ve uç plakaları.
- Rulman geçmeleri ve eşmerkezlilik gereksinimleri olan motor ve invertör burçları.
- Sensör yuvaları, konnektör arka kabukları ve küçük hassas braketler.
- Termal yönetim için soğuk plakalar ve soğutma manifoldları.
- Prototip ve düşük hacimli busbarlar ve ara bağlantı donanımları.
Bu parçalar ortak bir özelliği paylaşır: işlevleri, bir şekillendirme sürecinin kolayca tekrarlayamayacağı geometriye bağlıdır. Rotoru konumlandıran bir burç, mikron mertebesinde eşmerkezli olmalıdır; contaya karşı sızdırmazlık sağlayan bir gövde, sadece boyutu değil düzlüğü de korumalıdır. İşleme, bu geometriyi kütükten tek parça halinde, takım gerektirmeden sağlar.
Burçlar ve Gövdeler: Malzemeler ve Toleranslar
Malzeme seçimi işlevi takip eder. Alüminyum, gövdeler ve plakalar için hafiflik ve iyi termal iletkenlik sağlar. Paslanmaz çelik ve çelik, burçlar ve zorlanan insertler için mukavemet ve aşınma direnci sağlar. Mühendislik plastikleri, elektriksel yalıtım ve termal kesme görevlerini üstlenir.
| Bileşen | Tipik malzeme | Kritik tolerans | Neden önemli |
|---|---|---|---|
| Motor burcu | Çelik / paslanmaz | ±0.005 mm delik | Rulman geçmesi, eşmerkezlilik |
| İnvertör gövdesi | Alüminyum 6061 | ±0.02 mm | Sızdırmazlık, düzlük |
| Batarya uç plakası | Alüminyum 6061 | ±0.05 mm | Düzlük, ağırlık |
| Sensör yuvası | Alüminyum / plastik | ±0.05 mm | Konum tekrarlanabilirliği |
| Soğutma plakası | Alüminyum | ±0.05 mm | Sızdırmazlık yolu, düzlük |
İki değer dikkat gerektirir. Rulman delikleri ±0.005 mm veya daha sıkı çalışır ve kumpasla değil CMM ile doğrulanır. Sızdırmaz bir bağlantı için gövde düzlüğü genellikle sızdırmazlık yüzeyi boyunca 0.05–0.1 mm civarında bir düzlük toleransı olarak belirtilir, çünkü bir yüzey boyut toleransı içinde olup yine de sızdırabilir. Üretim kabiliyetimiz kritik özelliklerde ±0.005 mm'dir; bir çağrının frezeleme sürecinin savunabileceğinin ötesinde olduğu durumları size bildiririz.
Busbarlar: İşlenmiş mi, Damgalanmış mı?
Bu en yaygın EV süreç sorusudur. İşlenmiş bakır busbar prototipler ve düşük hacim için doğrudur; damgalanmış busbar hacim için doğrudur. Geçiş noktası kalınlığa, geometriye ve yıllık miktara bağlıdır.
| Faktör | İşlenmiş busbar | Damgalanmış busbar |
|---|---|---|
| Ekonomik aralık | 1–1.000 adet | 5.000–1.000.000+ adet |
| Takım maliyeti | Yok | Orta ila yüksek |
| Tasarım değişiklikleri | Ucuz | Pahalı (takım yeniden kesimi) |
| Kalınlık aralığı | Herhangi | İnce ila orta kalınlıkta en iyi |
| Tipik kullanım | Prototip, düşük hacim, özel | Hacim üretimi |
Bakır yumuşak ve iletkendir, bu da her iki süreci de uygulanabilir kılar ve hacim kararını çoğunlukla finansal hale getirir. Yılda yaklaşık 5.000–10.000 adedin üzerinde takım amorti edilir ve damgalama birim maliyette kazanır. Bunun altında, işleme takım yatırımını tamamen önler. Tasarım değişiklikleri işlemede ucuz, damgalamada pahalı olduğundan, akım yolu ve geometri sabitlenene kadar busbarları işlenmiş tutun. Ödünleşimler busbar damgalama kılavuzumuzda daha ayrıntılı ele alınmıştır.
Termal ve Elektriksel Hususlar
EV parçaları genellikle aynı anda iki iş üstlenir. Bir soğutma plakası ısıyı iletmeli ve sızdırmazlık sağlamalıdır; bir burç bir mili konumlandırmalı ve bazen yalıtmalıdır. Bu ikili rol hem malzemeyi hem de yüzey işlemini şekillendirir:
- Elektriksel yalıtım: anodize alüminyum ince bir yalıtkan oksit tabakası oluşturur, bazı gövdelerde creepage ve clearance için faydalıdır, ancak anodizasyon uygun bir yalıtım bariyerinin yerini tutmaz. Dielektrik gereksinimleri ayrıca doğrulayın.
- Termal temas: bir termal arayüz malzemesine sunulan işlenmiş düz bir plaka, arayüzün gerçek temas kurması için düzlük ve kontrollü Ra, tipik olarak 0.8–1.6 µm gerektirir.
- Korozyon: kaput altı ve araç altı ortamları korumasız çeliği cezalandırır; sıvı ve tuz maruziyetinin muhtemel olduğu yerlerde çinko kaplama, siyah oksit veya paslanmaz çelik belirtin.
- Bağlantılarda iletkenlik: bakır busbarlar için bağlantı yüzeyleri genellikle temas direncini düşük tutmak için tanımlı bir yüzey ve düzlük gerektirir; Ra ve düzlüğü tüm parça için değil, bağlantı için belirtin.
BQUQ EV Programlarını Nasıl Destekler?
Stabil CNC ekipmanlarında tornalanmış ve frezelenmiş EV bileşenlerini işler, kritik özellikleri CMM ile doğrular ve üretim kabiliyeti olarak ±0.005 mm'yi koruruz. Prototipler hızlı sevk edilir çünkü takım yoktur ve düşük hacimli partiler rutindir. Bir parçanın yüksek hacimde damgalamaya ait olduğu açıksa bunu söyleriz ve her ikisini de tek fabrika içinde üretebiliriz — doğrulama için işleme, üretim için damgalama. Bu, busbarlar, soğutucu donanımları ve bir EV montajının içinde yer alan küçük pres kontakları için önemlidir.
Malzeme, miktar, yüzey ve varsa dokümantasyon gereksinimi ile modeli veya çizimi gönderin. Parça ayrıca bir yay, damgalanmış bir kontak veya bir soğutucu içeriyorsa, tüm montajı gönderin ve tek paket olarak teklif verelim. 12 iş saati içinde teklif döneriz.
Sonradan Sorunları Önleyen EV Tasarım Detayları
EV programları hızlı ilerler ve prototipte görünmez olan detaylar üretimde pahalı hale gelir. Erken çözülmeye değer olanlar şunlardır:
- Datum yapısı ve tolerans zinciri. Batarya modülleri ve motor montajları birçok parçadan oluşur, bu nedenle önemli olan tolerans tek bir bileşen değil, montaj tolerans zinciridir. Her çizimde datum yapısını tanımlayın ve tasarımı sabitlemeden önce zinciri kontrol edin, çünkü bir parçayı sıkılaştırmak üst düzeyde gevşek bir montajı nadiren düzeltir.
- Sızdırmazlık yüzeyleri. Contaya karşı sızdırmazlık sağlayan bir gövde, sadece boyut toleransı değil, düzlük ve kontrollü bir yüzey kalitesi gerektirir. Sızdırmazlık yüzeyi boyunca düzlük ve conta malzemesine uygun bir Ra değeri belirtin.
- Bağlantılarda malzeme eşleşmesi. Temas halindeki bakır ve alüminyum, nem varlığında korozyona uğrar, bu nedenle farklı metaller arasındaki bir busbar bağlantısı ya kaplamalı bir bariyer ya da metalleri ayrı tutan bir tasarım gerektirir.
- Termal yol sürekliliği. Bir soğutma bileşeni ancak ısı ona ulaşabiliyorsa çalışır. Bu, termal arayüzde düzlük ve yüzey kalitesi, doğru arayüz malzemesi ve plakayı eğmeyen montaj basıncı anlamına gelir.
- Yalıtım creepage ve clearance. Elektriksel yalıtım gereksinimleri yüzey değil geometridir. Anodizasyon ince bir oksit tabakası sağlar ancak birincil yalıtım bariyeri olarak görülmemelidir; dielektrik performansı bitmiş parça üzerinde doğrulayın.
- Prototip aşamasında dokümantasyon. Tek seferlik bir EV parçası bile boyutsal bir rapor ve malzeme sertifikasından fayda görür, çünkü bu kayıtlar nihai üretim sürümünü besler.
Bunları tasarım hâlâ ekrandayken doğru yapın, üretim takımına geçiş yeniden tasarım yerine rutin hale gelir.
Sıkça Sorulan Sorular
S: EV busbarları için CNC işleme mi yoksa damgalama mı daha iyidir?
C: Prototipler ve düşük hacim için işleme daha iyidir çünkü takım maliyeti yoktur ve tasarım değişiklikleri ucuzdur. Yılda yaklaşık 5.000–10.000 adedin üzerinde damgalama genellikle birim maliyette kazanır. Geometri ve akım yolu sabitlenene kadar busbarları işlenmiş tutun.
S: EV burçları ve gövdelerinde hangi toleransları tutabilirsiniz?
C: Rulman delikleri gibi kritik özelliklerde ±0.005 mm, CMM ile doğrulanır. Sızdırmaz bağlantılar için gövde düzlüğü tipik olarak yüzey boyunca 0.05–0.1 mm civarında belirtilir. Bir işleme sürecinin savunulabilir şekilde tutamayacağı her çağrıyı işaretleriz.
S: Bakır ve alüminyum EV parçalarını işleyebilir misiniz?
C: Evet. Busbar ve ara bağlantı işleri için bakır, gövdeler, plakalar ve braketler için alüminyum, burçlar ve zorlanan parçalar için çelik veya paslanmaz çelik işleriz. Bakır yumuşak ve yapışkandır, bu nedenle çelikle aynı kurulum yerine özel ilerlemeler ve takımlarla işlenir.
S: EV parçaları için muayene raporları sağlıyor musunuz?
C: Evet. Her parti varsayılan olarak boyutsal muayene raporu ile sevk edilir ve programınız gerektirdiğinde malzeme sertifikasyonu ve FAI raporları sağlarız. Dokümantasyon paketini RFQ aşamasında bize bildirin.
S: EV işlenmiş parçalar için ne kadar hızlı teklif alabilirim?
C: Çizimi veya 3D modeli malzeme, miktar ve yüzey ile birlikte sc@bquq.com veya WhatsApp +86 13713157787 adresine gönderin. 12 iş saati içinde teklif döneriz.
İlgili Kaynaklar
- Busbar Damgalama Kılavuzu — damgalanmış bir busbarın işlenmiş bir busbarı ne zaman ve ne kadar yendiği.
- CNC işleme hizmetleri — Dongguan kaynak fabrikasından tornalama ve frezeleme.
- BQUQ Hakkında — CNC, damgalama, yaylar ve soğutucu hatlarını tek çatı altında işleten ISO9001:2015 fabrikası.
- Bize ulaşın — çiziminizi gönderin ve 12 iş saati içinde teklif alın.
BQUQ Mühendislik Ekibi tarafından yazılmıştır. BQUQ, Dongguan, Çin'de ISO9001 sertifikalı bir kaynak fabrikasıdır ve CNC işleme, metal damgalama, özel yaylar, soğutucu ve pens hatlarını tek çatı altında işletir. 12 iş saati içinde teklif için çizimleri sc@bquq.com veya WhatsApp +86 13713157787 adresine gönderin. www.bquq.com


